FDM-Verfahren – STL-Datei drucken lassen ab Stück 1
Prototypen drucken lassen, 3D-gedruckte Ersatzteile und Kleinserien: Unser FDM-3D-Druck-Service liefert Bauteile aus Hochleistungskunststoffen wie PEEK, PC & PA12 – Bauvolumen bis 1000 × 1000 × 1000 mm. Einfach STL-Datei hochladen und Angebot erhalten.
FDM 3D-Druck – Was ist das und für wen?
FDM (Fused Deposition Modeling) ist ein Schichtbauverfahren, bei dem thermoplastisches Filament durch eine beheizte Düse aufgetragen wird. Es eignet sich für Ingenieure, Konstrukteure und Einkäufer, die funktionale Prototypen, Ersatzteile oder Kleinserien aus technischen Kunststoffen benötigen – insbesondere wenn große Bauteile (bis 1000 mm Kantenlänge) oder Hochleistungsmaterialien wie PEEK (bis 260 °C) gefordert sind. PrintYourParts ist ein 3D-Druck-Dienstleister aus Nürnberg und Teil der BFI Unternehmensgruppe mit über 10 Jahren Erfahrung in der additiven Fertigung.
Unser Großformat-Drucker bietet ein Bauvolumen von 1000 × 1000 × 1000 mm – damit können wir selbst sehr große Bauteile in einem Stück fertigen, ohne Verkleben oder Zusammenfügen. Über 450 Kunden setzen PrintYourParts-Bauteile im produktiven Einsatz ein, über 16.246 m Filament wurden verarbeitet (Stand September 2026).
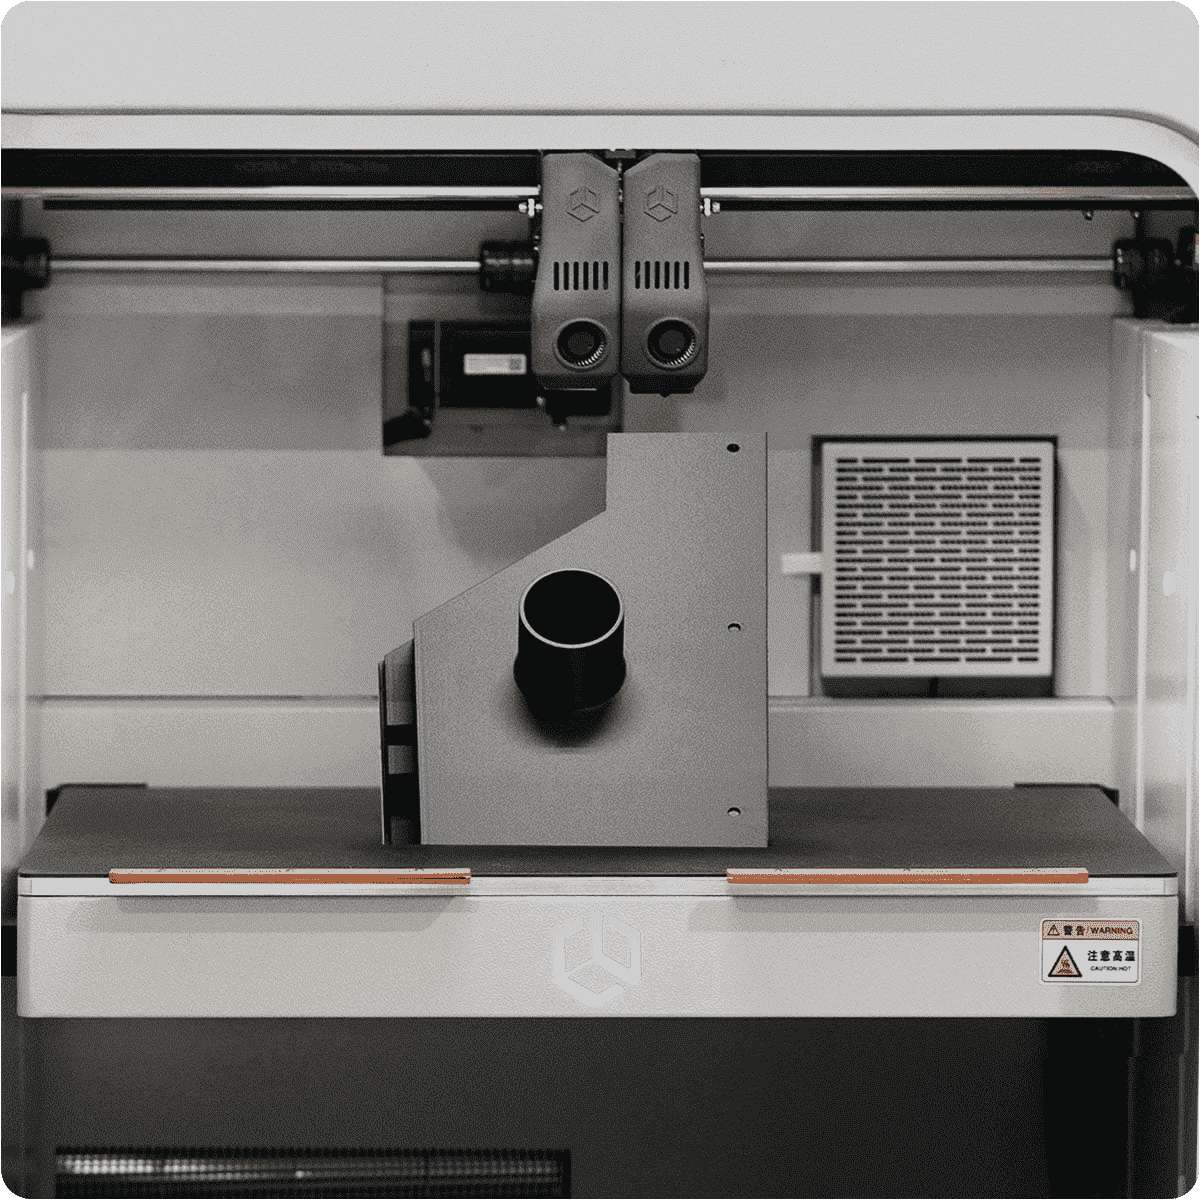
Auf einen Blick
- 1000 × 1000 × 1000 mm
- Bauvolumen (Großformat-Drucker)
- 1700 × 550 × 550 mm
- Bauvolumen (Extralang-Drucker)
- 0,1 – 0,3 mm
- Schichtdicke
- ± 0,2 mm
- Toleranz
- 0,8 mm
- Minimale Wandstärke
- 450 °C
- Max. Düsentemperatur
- 260 °C
- Dauergebrauchstemp. PEEK
- 3 – 5 Werktage
- Standardlieferzeit
FDM 3D-Druck – Technische Spezifikationen
Alle Kennzahlen zum FDM-Verfahren mit genormten Werten und Einheiten.
| Bauraum (Großformat) | 1000 × 1000 × 1000 mm |
|---|---|
| Bauraum (Extralang) | 1700 × 550 × 550 mm |
| Schichtdicke | 0,1 – 0,3 mm |
| Toleranz | ± 0,2 mm oder ± 0,2 % (je nachdem, welcher Wert größer ist) |
| Minimale Wandstärke | 0,8 mm |
| Oberflächengüte | Sichtbare Schichtlinien, Ra-Wert ca. 12–20 µm (nachbearbeitbar) |
| Druckkammertemperatur | bis 120 °C (Hochtemperatur-Maschinen) |
| Max. Düsentemperatur | bis 450 °C |
| Standardlieferzeit | 3 – 5 Werktage |
| Verfügbare Materialien | PEEK, PPSU, PEI, PC, PA12, PA12-CF, PETG, ABS, ASA, PPS, PLA, igus u. v. m. |
| Dateiformate | STL, STEP, IGES, OBJ |
FDM in der Praxis – fünf konkrete Beispiele
Jedes Beispiel nennt Bauteil, Branche, Material und den Grund für die Materialwahl.
PA12 wurde gewählt wegen der guten Schlagzähigkeit, niedrigen Reibung und Beständigkeit gegen Schmieröle. Das Bauteil wird direkt in der Produktionslinie verbaut und muss mehr als 100.000 Lastwechsel aushalten.
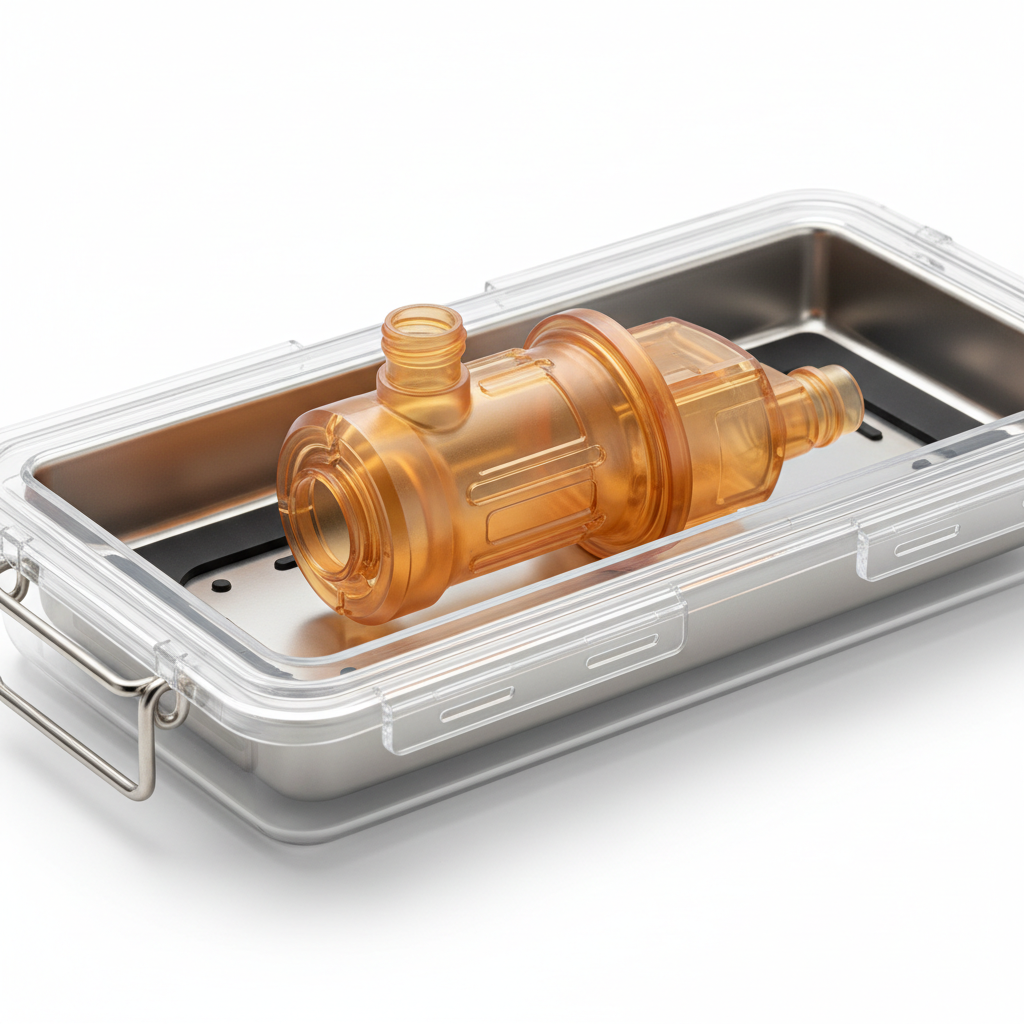
PPSU ist biokompatibel nach ISO 10993 und hält über 1.000 Dampfsterilisationszyklen bei 134 °C stand. Das Bauteil ersetzt eine Aluminium-Schale und ist 60 % leichter bei gleicher Steifigkeit.
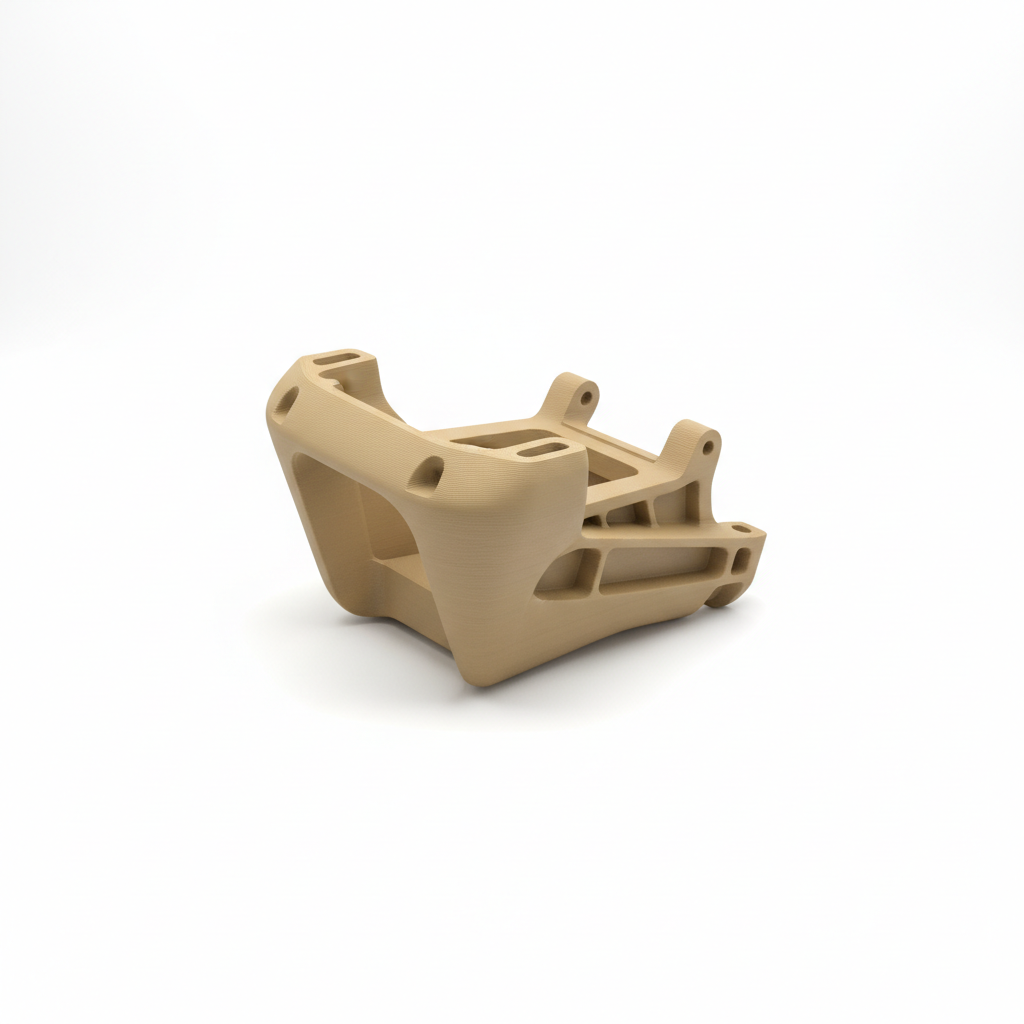
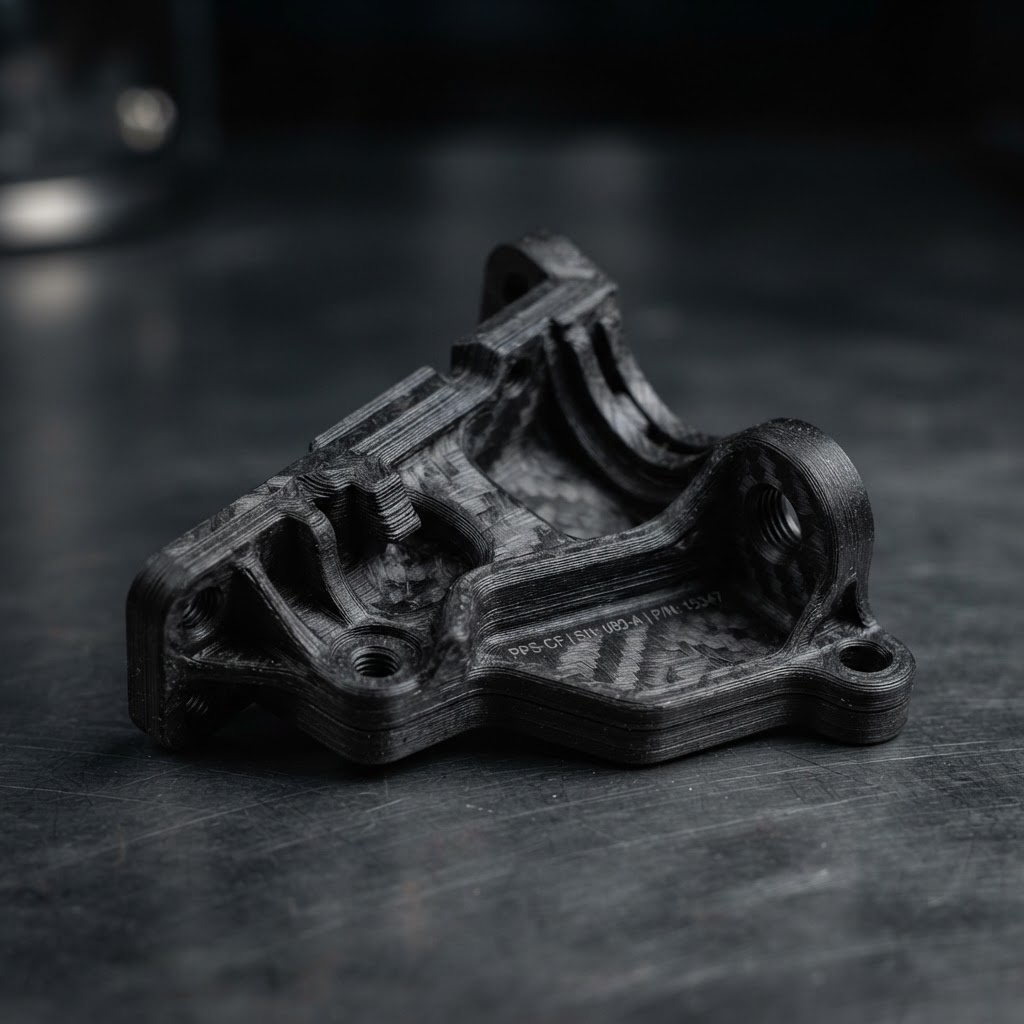
PPS wurde gewählt wegen der Dauergebrauchstemperatur von 220 °C und der inhärenten Chemikalienbeständigkeit gegen Kraftstoffe und Öle. Die Halterung ersetzt ein Spritzgussteil, dessen Werkzeugkosten sich bei 200 Stück nicht amortisieren.
ASA wurde gewählt wegen der UV-Beständigkeit für den Außeneinsatz und der guten mechanischen Eigenschaften bei Raumtemperatur. Das Bauteil wird in einem Stück gedruckt – ohne Verkleben oder Fügen.
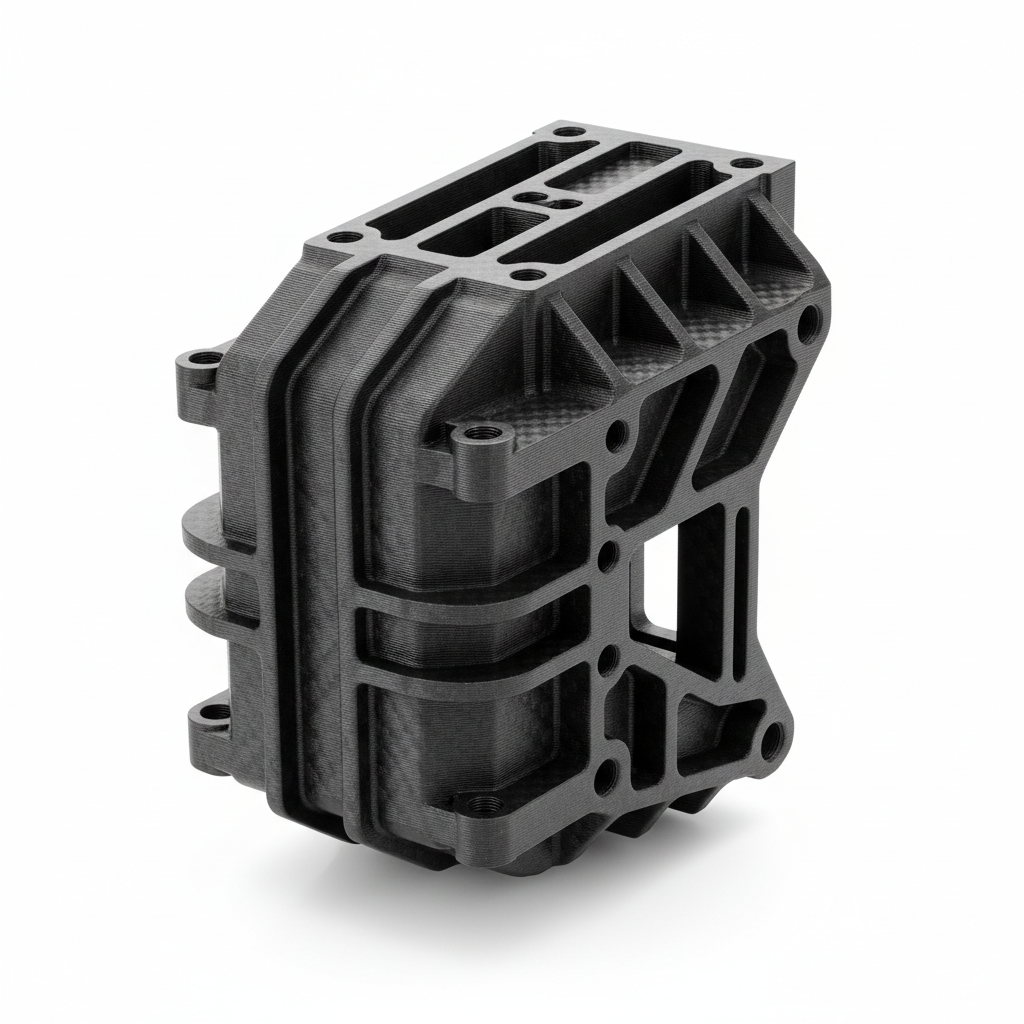
PA12 ESD bietet einen kontrollierten Oberflächenwiderstand von 10⁶ bis 10⁹ Ohm nach EN 61340-5-1 und schützt empfindliche Halbleiterbauelemente vor elektrostatischer Entladung.
FDM-Materialien im Vergleich
Vergleich von Dauergebrauchstemperatur, Zugfestigkeit, E-Modul und Besonderheiten.
| Werkstoff | Dauergebrauchstemp. °C | Zugfestigkeit MPa | E-Modul MPa | Besonderheit | Verfahren |
|---|---|---|---|---|---|
| PEEK | 260 | ~100 | ~3.600 | Biokompatibel (ISO 10993), autoclavierbar | FDM |
| PPSU | 220 | ~70 | ~2.400 | >1.000 Sterilisationszyklen, schlagzäh | FDM |
| PEI 9085 | 173 | ~71 | ~2.200 | UL 94 V-0, FAR 25.853 (Luftfahrt) | FDM |
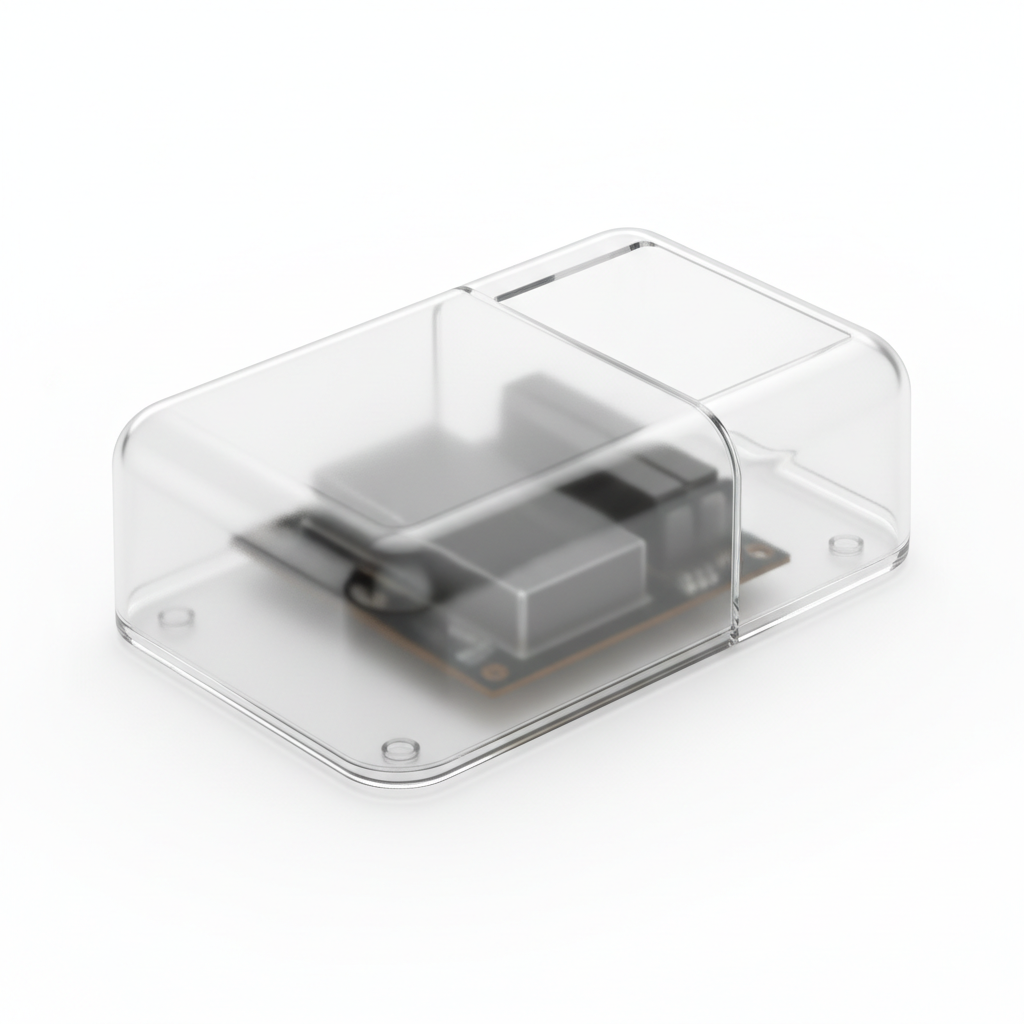
| PC | 150 | ~55 | ~2.400 | Transparent möglich, schlagzäh | FDM |
| PPS | 220 | ~65 | ~3.400 | UL 94 V-0 inhärent, chemisch extrem beständig | FDM |
| PA12 | 100 | ~50 | ~1.400 | Schlagzäh, geringe Feuchtigkeitsaufnahme | FDM/SLS |
| PA12 ESD | 100 | ~50 | ~1.400 | Oberflächenwiderstand 10⁶–10⁹ Ω | FDM |
| ASA | 100 | ~45 | ~2.000 | UV-beständig, farbstabil im Freien | FDM |
| PETG | 80 | ~50 | ~1.900 | Lebensmittelecht möglich (FDA 21 CFR) | FDM |
| ABS | 100 | ~40 | ~2.000 | Acetonglättung möglich, gut lackierbar | FDM |
Bewertung des FDM-Verfahrens
Vorteile
- Großformat-Druck bis 1000 × 1000 × 1000 mm
- Breiteste Materialvielfalt aller Verfahren (über 20 Materialien)
- Hochleistungskunststoffe wie PEEK (260 °C), PPSU, PC
- ESD-, FDA- und biozertifizierte Materialien verfügbar
- Ideal für funktionale Prototypen und Kleinserien (ab Stück 1)
- Gutes Verhältnis von Kosten zu mechanischer Belastbarkeit
- Große Teile in einem Stück fertigbar (kein Verkleben)
- Lieferung in 3 – 5 Werktagen, Express in 24 – 48 Stunden
Nachteile
- Sichtbare Schichtlinien (Ra ca. 12–20 µm, nachbearbeitbar)
- Anisotrope Festigkeit (Z-Richtung bis 40 % geringer)
- Stützstrukturen bei Überhängen > 45 ° erforderlich
- Geringere Detailgenauigkeit als SLA (min. Feature 0,8 mm)
Grenzen des FDM-Verfahrens
Wo FDM nicht die beste Wahl ist – und was stattdessen sinnvoll ist.
Grenzen des Verfahrens
- Sichtbare Schichtlinien (Ra ca. 12–20 µm) – für glatte Oberflächen Nachbearbeitung (Schleifen, Lackieren) erforderlich
- Anisotrope Festigkeit: Bauteile sind in Z-Richtung (schichtparallel) bis zu 40 % weniger zugfest als in X-Y-Richtung
- Stützstrukturen bei Überhängen > 45 ° erforderlich – hinterlassen leichte Markierungen an der Kontaktfläche
- Detailgenauigkeit geringer als SLA (minimale Feature-Größe ca. 0,8 mm vs. 0,025 mm bei SLA)
- Komplexe Hinterschnitte und geschlossene Hohlräume nur eingeschränkt herstellbar
- Großformatige Bauteile können Verzug zeigen, wenn Druckkammertemperatur nicht ausreicht
Wann ist dieses Verfahren nicht die richtige Wahl?
FDM ist nicht die beste Wahl, wenn Sie glatte Oberflächen mit nahezu spritzgussähnlicher Qualität benötigen (hier ist SLA überlegen), wenn hochkomplexe Geometrien mit Hinterschnitten und internen Kanälen ohne Stützstrukturen gefordert sind (hier ist SLS besser), oder wenn isotrope Materialeigenschaften in alle Raumrichtungen kritisch sind (SLA und SLS bieten isotrope Festigkeit). Für transparente Bauteile mit hoher Detailauflösung ist SLA die richtige Wahl. Für funktionsintegrierte Bauteile mit Gitterstrukturen und internen Kanälen empfiehlt sich SLS.
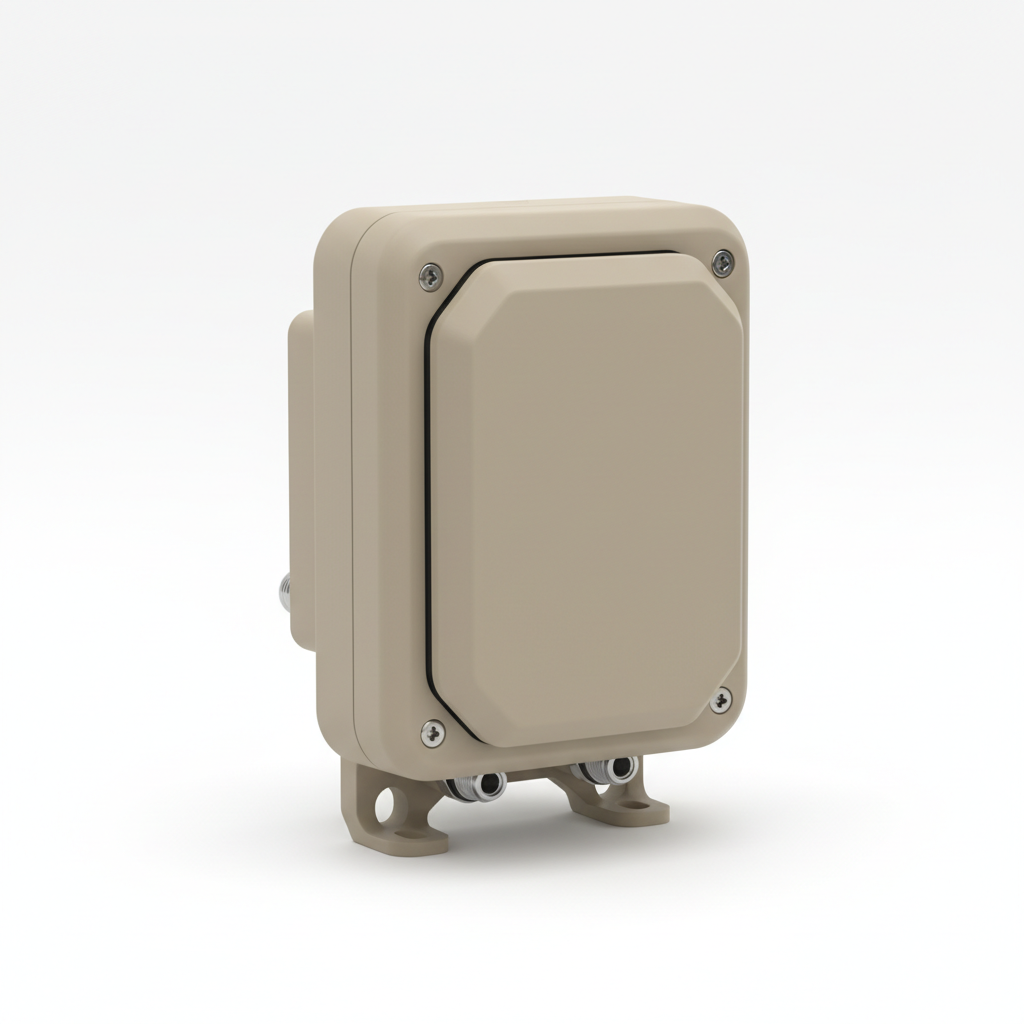
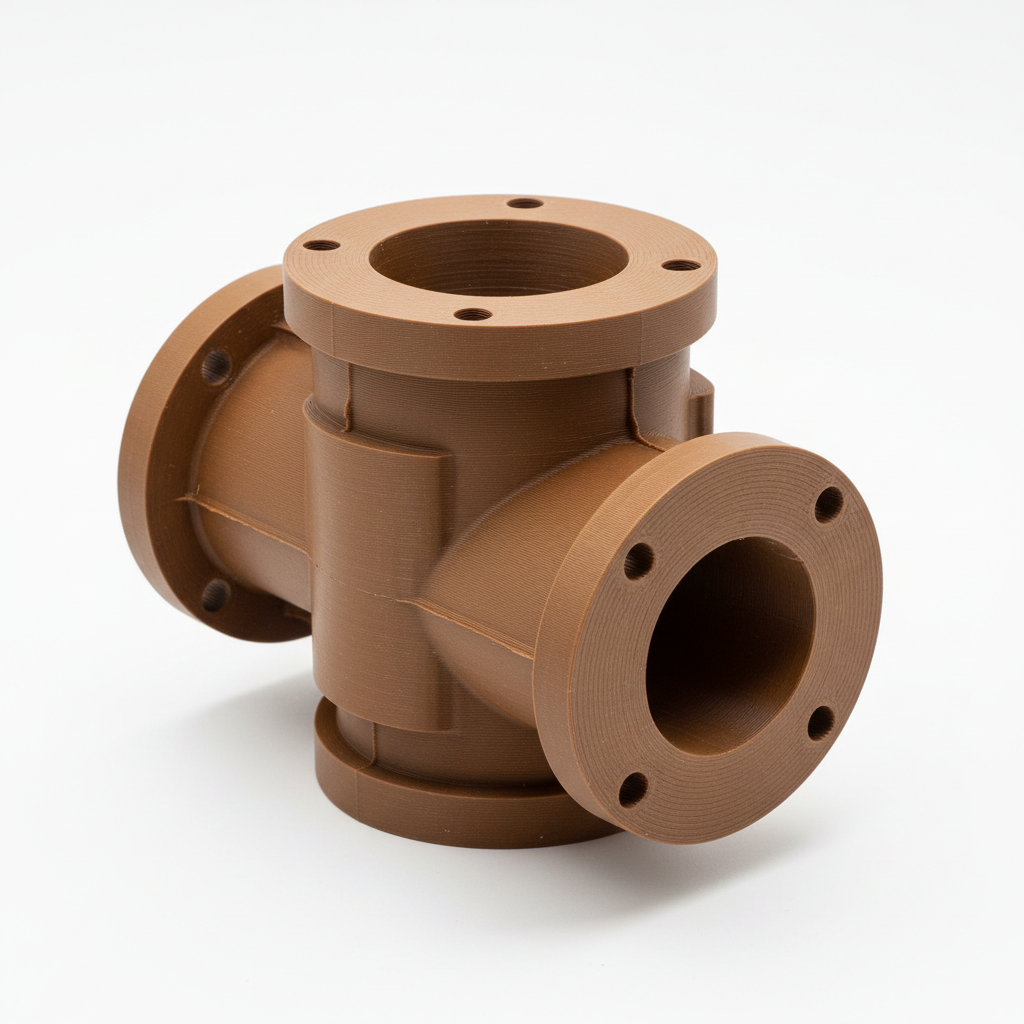
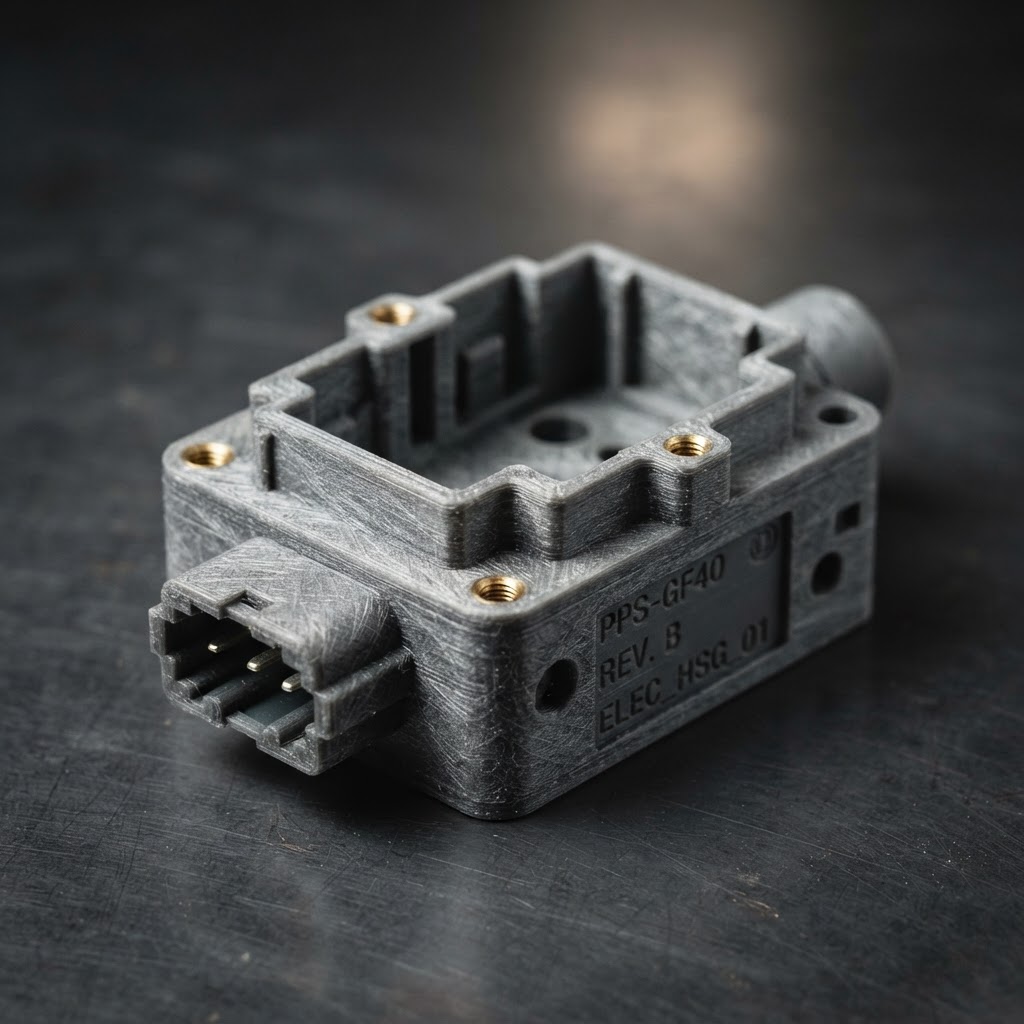
Unsere verfügbaren FDM-Materialien
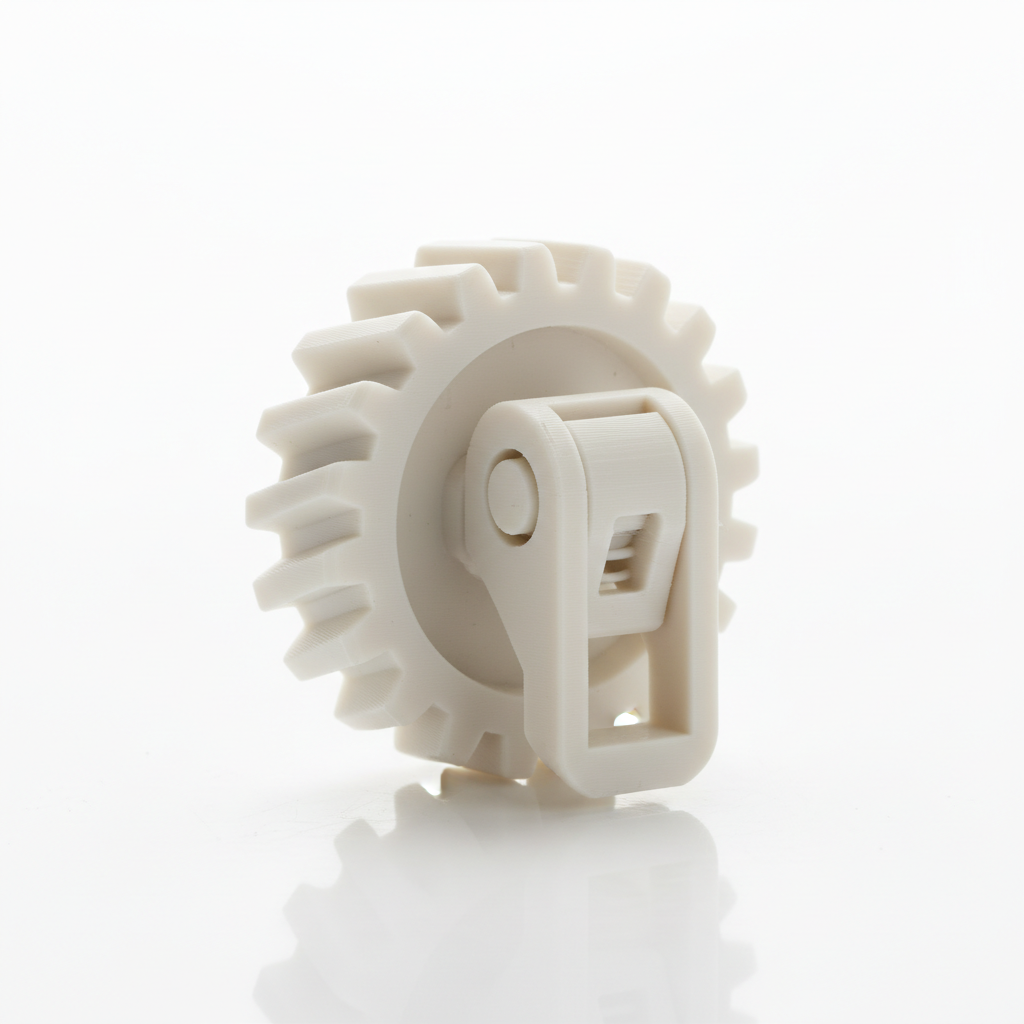
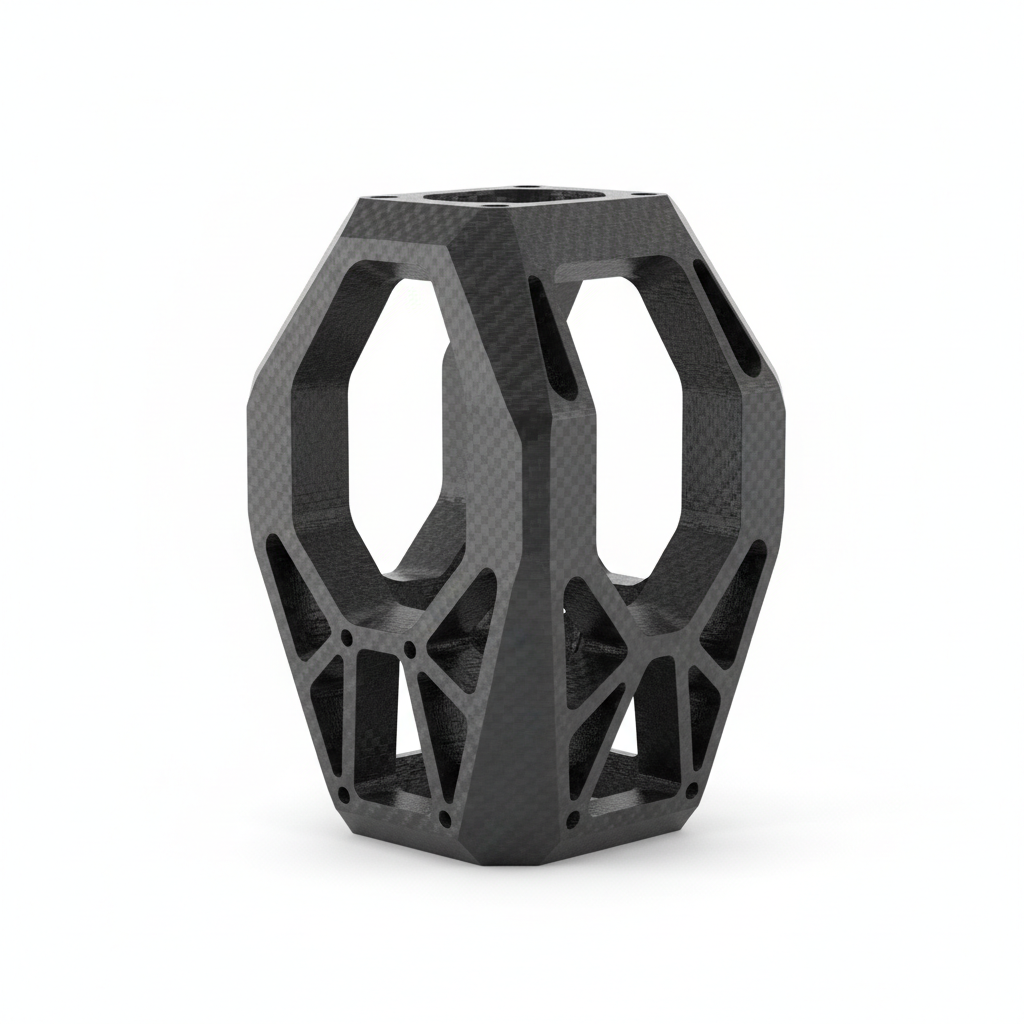
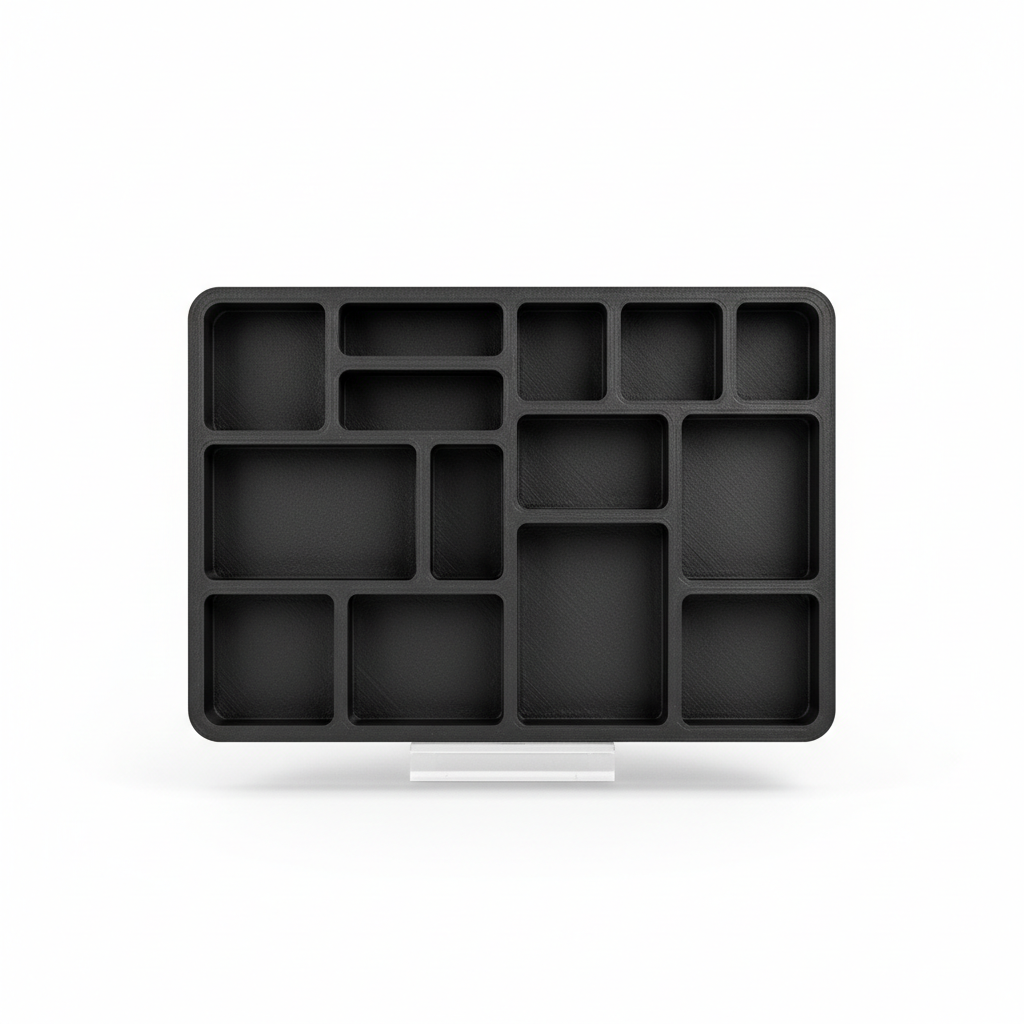
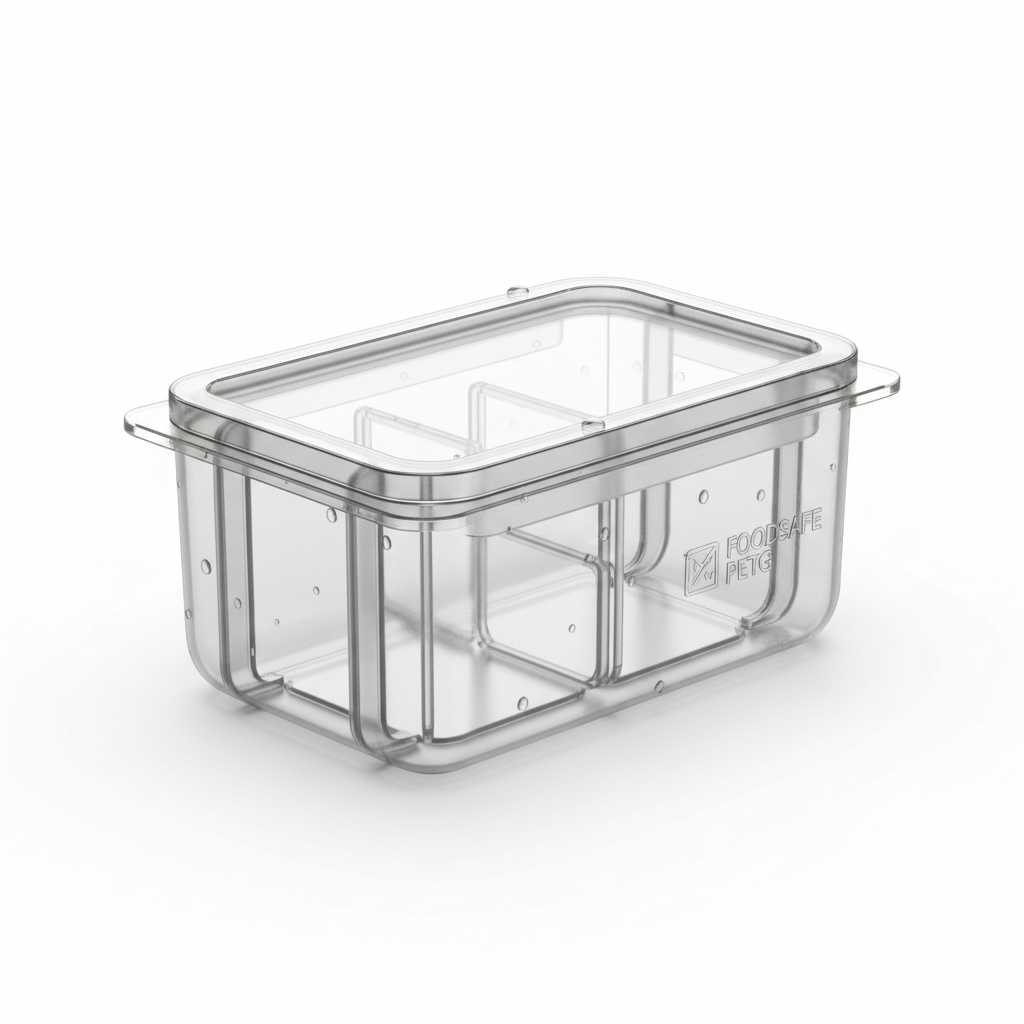
Von Standard-Kunststoffen bis zu Hochleistungspolymeren – über 20 Materialien.
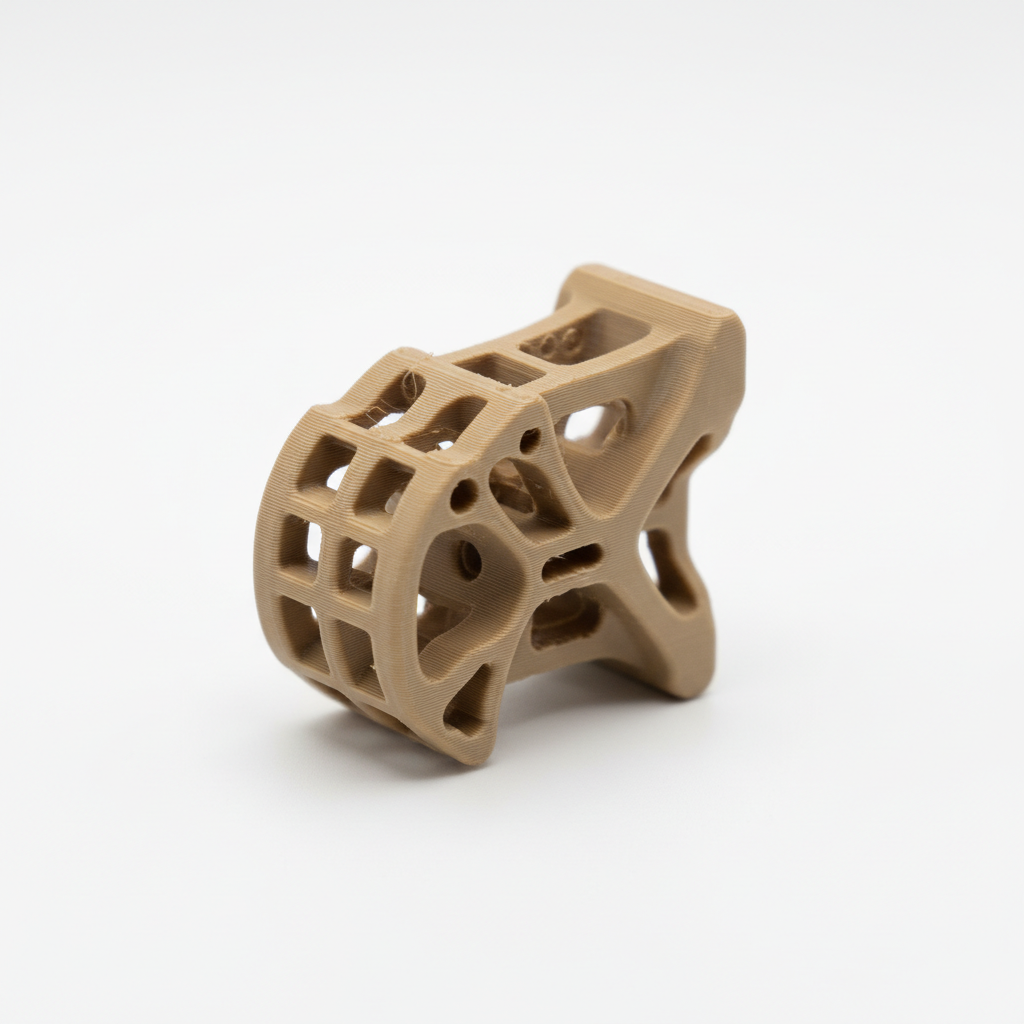
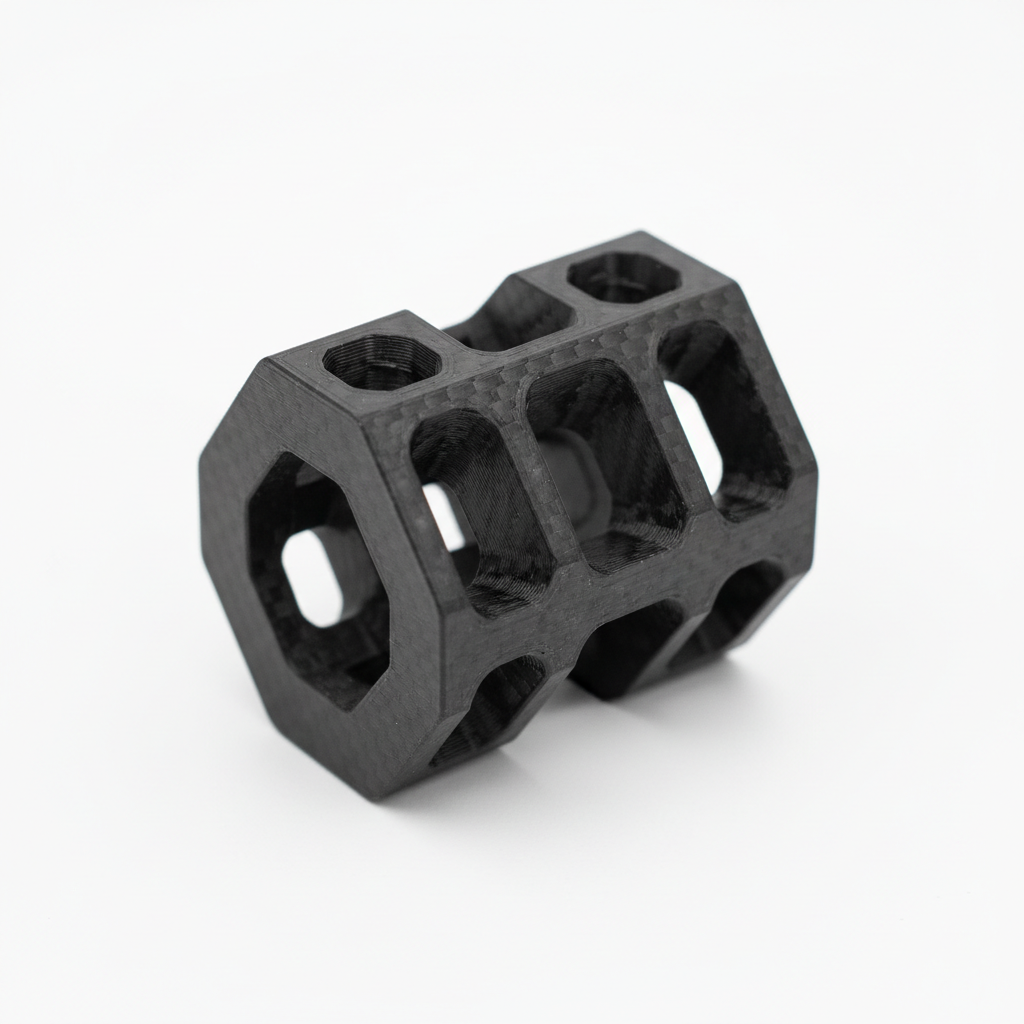
Häufige Fragen zum FDM-3D-Druck
Acht Frage-Antwort-Paare zu den wichtigsten Themen rund um FDM.
Thematisch passende Seiten
Vertiefen Sie Ihr Wissen zu verwandten Verfahren und Materialien.
Zuletzt aktualisiert: 01.09.2026
Bereit für Ihr nächstes Projekt?
Laden Sie Ihre CAD-Daten hoch und erhalten Sie sofort ein Angebot – oder lassen Sie sich individuell beraten.