SLA-Verfahren – Präzisionsteile & Silikon 3D-Druck
Präzisionsteile, transparente Bauteile und echter Silikon 3D-Druck: Unser SLA-Service liefert höchste Oberflächenqualität direkt aus Ihrer STL-Datei – Schichtdicke bis 25 µm, ideal für Medizin, Dental, Design und filigrane Prototypen.
SLA 3D-Druck – Was ist das und für wen?
SLA (Stereolithografie) ist ein photopolymerbasiertes Verfahren, bei dem flüssiges Harz (Resin) durch einen UV-Laser schichtweise ausgehärtet wird. Es eignet sich für Konstrukteure, Designer und Medizintechniker, die Bauteile mit höchster Detailgenauigkeit (bis 25 µm Schichtdicke), glatten Oberflächen oder biokompatiblen Eigenschaften benötigen. PrintYourParts ist ein 3D-Druck-Dienstleister aus Nürnberg und Teil der BFI Unternehmensgruppe, mit über 10 Jahren Erfahrung in der additiven Fertigung.
Durch die extrem feinen Schichtstärken von nur 25 bis 100 Mikrometern entstehen Bauteile mit außergewöhnlich glatten Oberflächen (Ra < 1 µm) und höchster Detailgenauigkeit. Die Ergebnisse sind nahezu vergleichbar mit Spritzgussteilen. Über 450 Kunden setzen PrintYourParts-Bauteile im produktiven Einsatz ein (Stand September 2026).
Auf einen Blick
- 145 × 145 × 175 mm
- Bauvolumen
- 0,025 – 0,1 mm
- Schichtdicke
- ± 0,1 mm
- Toleranz
- 0,6 mm
- Minimale Wandstärke
- < 1 µm
- Oberflächenrauheit (Ra)
- 238 °C
- Max. HDT (High Temp Resin)
- ISO 10993-5
- Biokompatibilität (Dental Resin)
- 3 – 5 Werktage
- Standardlieferzeit
SLA 3D-Druck – Technische Spezifikationen
Alle Kennzahlen mit genormten Werten und Einheiten.
| Bauraum | 145 × 145 × 175 mm |
|---|---|
| Schichtdicke | 0,025 – 0,1 mm |
| Toleranz | ± 0,1 mm oder ± 0,1 % (je nachdem, welcher Wert größer ist) |
| Minimale Wandstärke | 0,6 mm |
| Oberflächengüte | Nahezu spritzgussgleich, Ra-Wert < 1 µm |
| Standardlieferzeit | 3 – 5 Werktage |
| Verfügbare Materialien | Standard Resin, Tough Resin, High Temp Resin, Dental Resin, Biokompatibel (ISO 10993), Silikon 40A |
| Nachbearbeitung | Isopropanol-Reinigung + UV-Nachhärtung (Standard) |
| Dateiformate | STL, STEP, OBJ, 3MF |
SLA in der Praxis – fünf konkrete Beispiele
Jedes Beispiel nennt Bauteil, Branche, Material und den Grund für die Materialwahl.
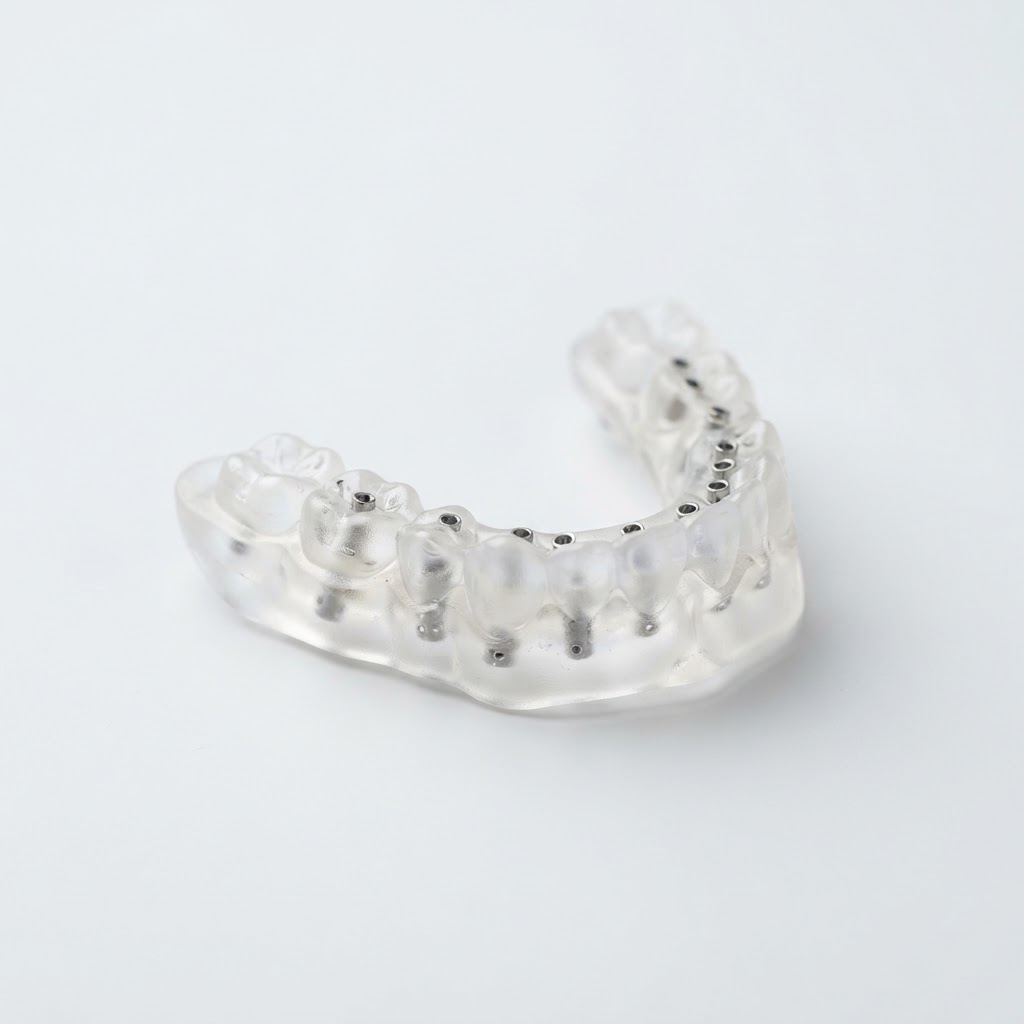
Dental Resin ist nach ISO 10993-5 zytotoxizitätsgetestet und für den intraoralen Kontakt zugelassen. Die Bohrschablone benötigt eine Genauigkeit von ± 0,1 mm, um Implantate millimetergenau zu platzieren.
Standard Resin verbrennt rückstandsfrei bei 700 °C und eignet sich als verlorenes Modell im Feinguss. Die Oberflächengüte von < 1 µm Ra überträgt sich direkt auf das Gussteil und spart Nachbearbeitung.
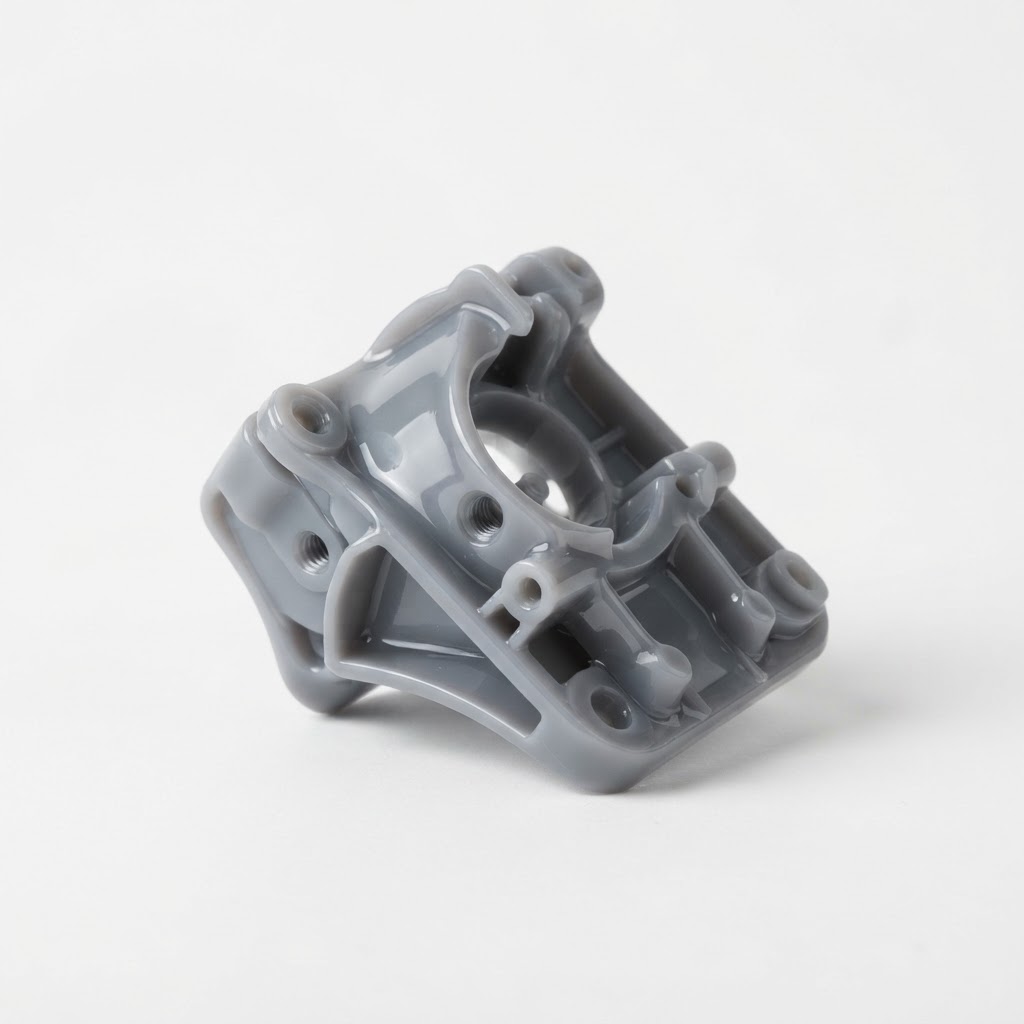
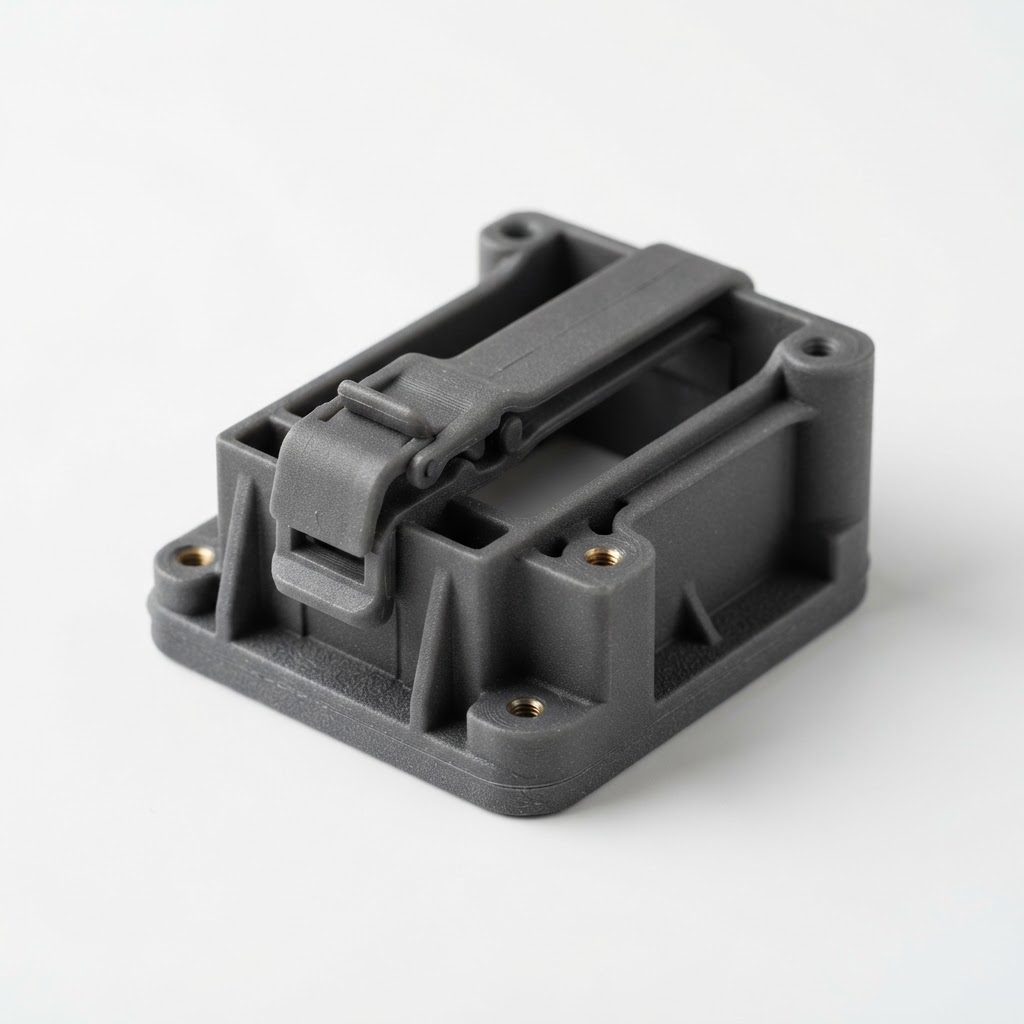
Tough Resin bietet eine Schlagzähigkeit vergleichbar mit ABS bei gleichzeitig glatter, spritzgussähnlicher Oberfläche. Ideal für Präsentationsmodelle und Design-Freigaben vor dem Spritzguss.
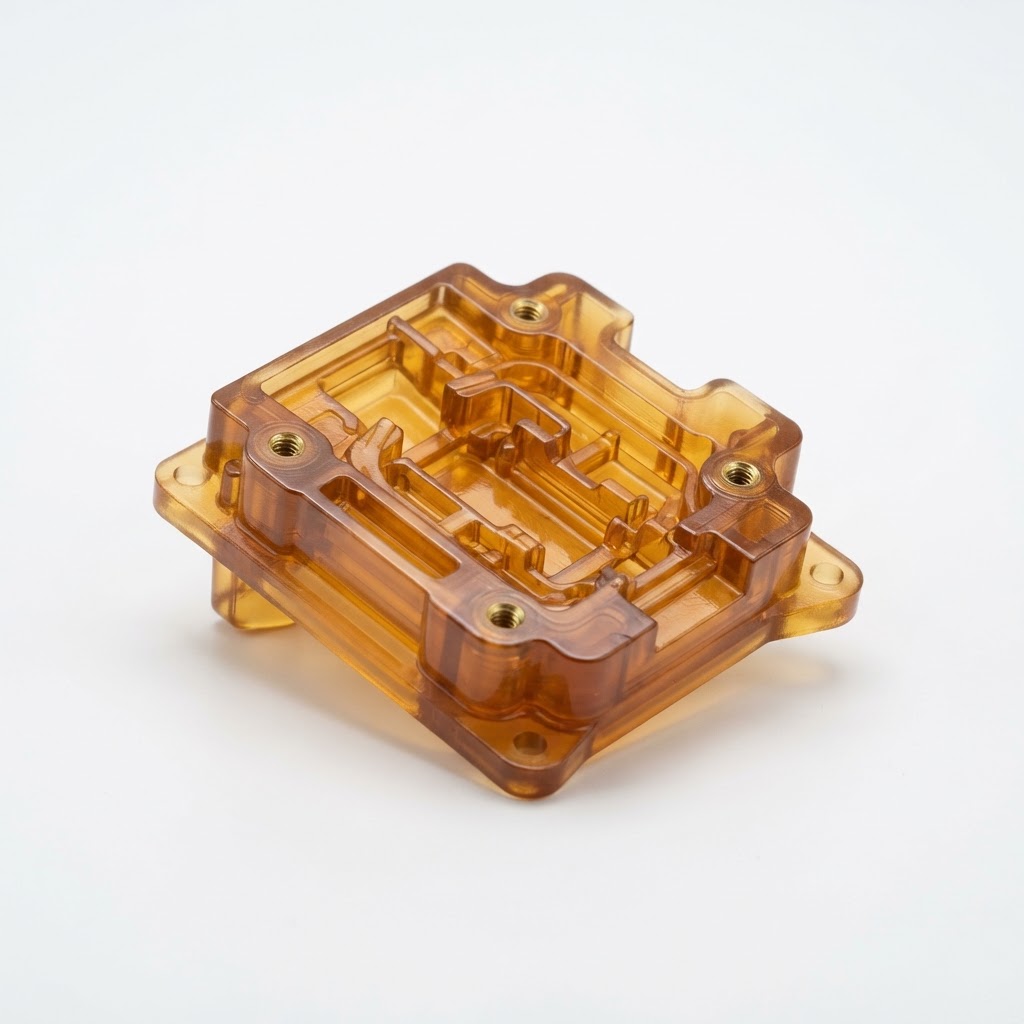
High Temp Resin hält Autoklav-Sterilisation (134 °C) stand und ermöglicht feinste Kanalstrukturen bis 0,3 mm, die im FDM-Verfahren nicht herstellbar sind.
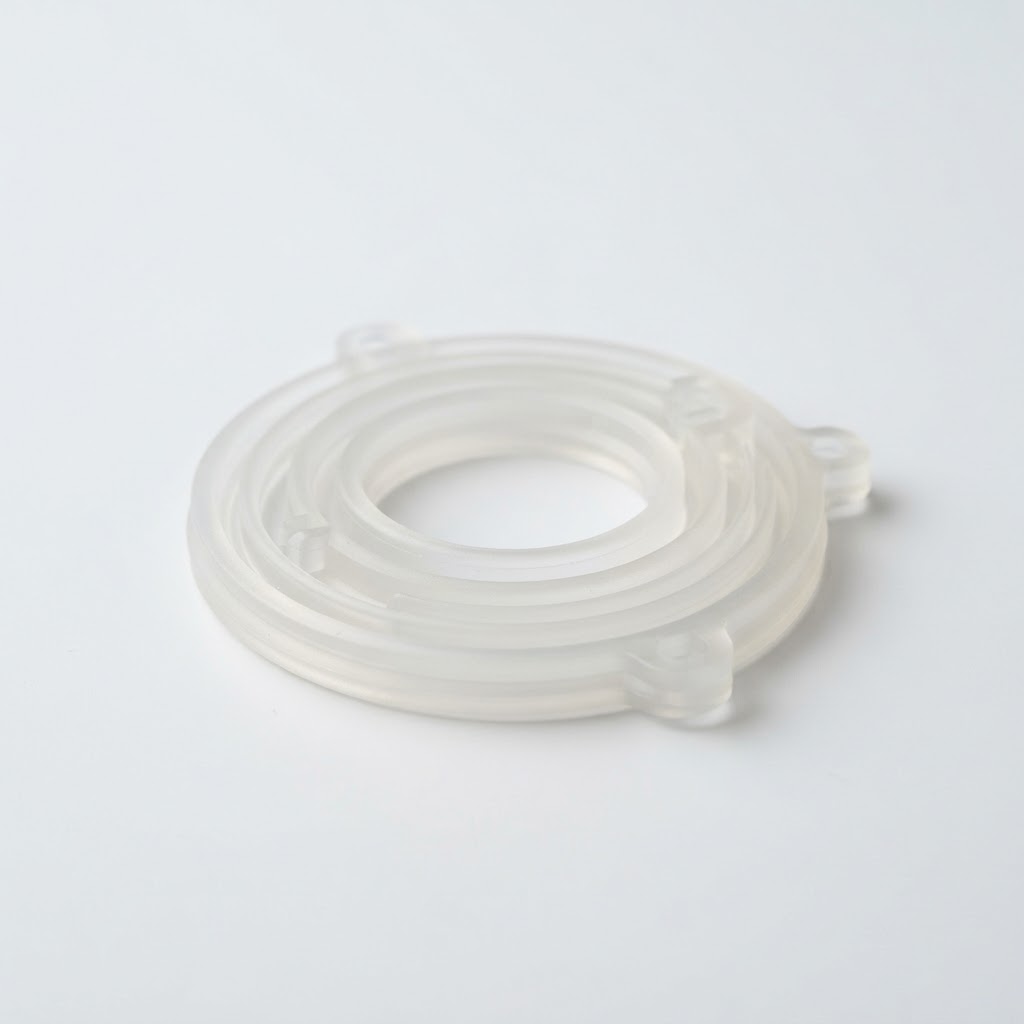
Formlabs Silicone 40A ist echtes Silikon mit Shore-A-Härte 40, biokompatibel nach ISO 10993-5, und wird direkt im SLA-Verfahren gedruckt – ohne Silikonwerkzeug, ab Stück 1.
SLA-Materialien im Vergleich
Vergleich mit Referenzmaterialien aus FDM und SLS.
| Werkstoff | Dauergebrauchstemp. °C | Zugfestigkeit MPa | E-Modul MPa | Besonderheit | Verfahren |
|---|---|---|---|---|---|
| Standard Resin | 70 | ~38 | ~1.600 | Glatte Oberfläche, brennbar als Feingussmodell | SLA |
| Tough Resin | 65 | ~28 | ~1.700 | ABS-ähnliche Schlagzähigkeit | SLA |
| High Temp Resin | 238 (HDT) | ~35 | ~2.200 | Autoklavierbar (134 °C), UL 94 HB | SLA |
| Dental Resin | 70 | ~30 | ~1.600 | Biokompatibel nach ISO 10993-5 | SLA |
| Silikon 40A | 220 | ~2,5 | — | Echtes Silikon, Shore 40A, ISO 10993-5 | SLA |
| PEEK (Vergleich) | 260 | ~100 | ~3.600 | Höchste Festigkeit (Referenz aus FDM) | FDM |
| PA12 (Vergleich) | 100 | ~50 | ~1.400 | Schlagzäh (Referenz aus SLS) | SLS |
Bewertung des SLA-Verfahrens
Vorteile
- Höchste Oberflächenqualität aller 3D-Druckverfahren (Ra < 1 µm)
- Extrem feine Detailauflösung (bis 25 µm Schichtstärke)
- Glatte, nahezu spritzgussartige Oberflächen
- Isotrope Materialeigenschaften
- Biokompatible Materialien nach ISO 10993
- Transparente Bauteile möglich
- Echter Silikon-3D-Druck (Shore 40A)
- Lieferung in 3 – 5 Werktagen
Nachteile
- Begrenzter Bauraum (145 × 145 × 175 mm)
- Geringere mechanische Festigkeit als FDM-Hochleistungsmaterialien
- UV-Empfindlichkeit bei Standard-Resins
- Stützstrukturen hinterlassen leichte Markierungen
- Nachbearbeitung (Reinigung + UV-Härtung) erforderlich
Grenzen des SLA-Verfahrens
Wo SLA nicht die beste Wahl ist – und was stattdessen sinnvoll ist.
Grenzen des Verfahrens
- Bauraum auf 145 × 145 × 175 mm begrenzt – deutlich kleiner als FDM (1000 mm) oder SLS (330 mm)
- Mechanische Festigkeit geringer als FDM-Hochleistungsmaterialien (Standard Resin: ~38 MPa vs. PEEK: ~100 MPa)
- UV-Empfindlichkeit: ungefüllte Resins vergilben unter dauerhafter UV-Exposition
- Stützstrukturen erforderlich – hinterlassen leichte Markierungen an der Kontaktfläche, die nachgeschliffen werden müssen
- Nachbearbeitung zwingend erforderlich: Isopropanol-Reinigung und UV-Nachhärtung
- Nicht für dauerhafte mechanische Belastung geeignet (Kriechen unter Dauerlast)
- Begrenzte Farbauswahl (meist natur/grau/transluzent)
Wann ist dieses Verfahren nicht die richtige Wahl?
SLA ist nicht die beste Wahl, wenn Sie maximale mechanische Festigkeit benötigen (hier ist FDM mit PEEK oder PPSU überlegen), wenn Bauteile größer als 145 mm sein müssen (hier ist FDM mit bis zu 1000 mm Kantenlänge die bessere Option), oder wenn komplexe Geometrien mit Hinterschnitten und internen Kanälen ohne Stützstrukturen gefordert sind (hier ist SLS die richtige Wahl). Für UV-stabile Außenteile empfiehlt sich FDM mit ASA. Für Bauteile mit hoher Schlagzähigkeit unter Dauerlast ist SLS mit PA12 vorzuziehen.
Verfügbare SLA-Materialien
Von Standard-Resin bis echtem Silikon – unser SLA-Portfolio.
Häufige Fragen zum SLA-3D-Druck
Acht Frage-Antwort-Paare zu den wichtigsten Themen rund um SLA.
Thematisch passende Seiten
Vertiefen Sie Ihr Wissen zu verwandten Verfahren und Materialien.
Zuletzt aktualisiert: 01.09.2026
Bereit für Ihr nächstes Projekt?
Laden Sie Ihre CAD-Daten hoch und erhalten Sie sofort ein Angebot – oder lassen Sie sich individuell beraten.