SLS-Verfahren – 3D-gedruckte Ersatzteile & Kleinserien
3D-gedruckte Ersatzteile und Kleinserien aus PA12 und PA12 Tough: Unser SLS-3D-Druck-Service liefert komplexe Bauteile ohne Stützstrukturen – stückzahloptimiert, funktional und direkt aus der STL-Datei. Jetzt Prototyp oder Kleinserie anfragen.
SLS 3D-Druck – Was ist das und für wen?
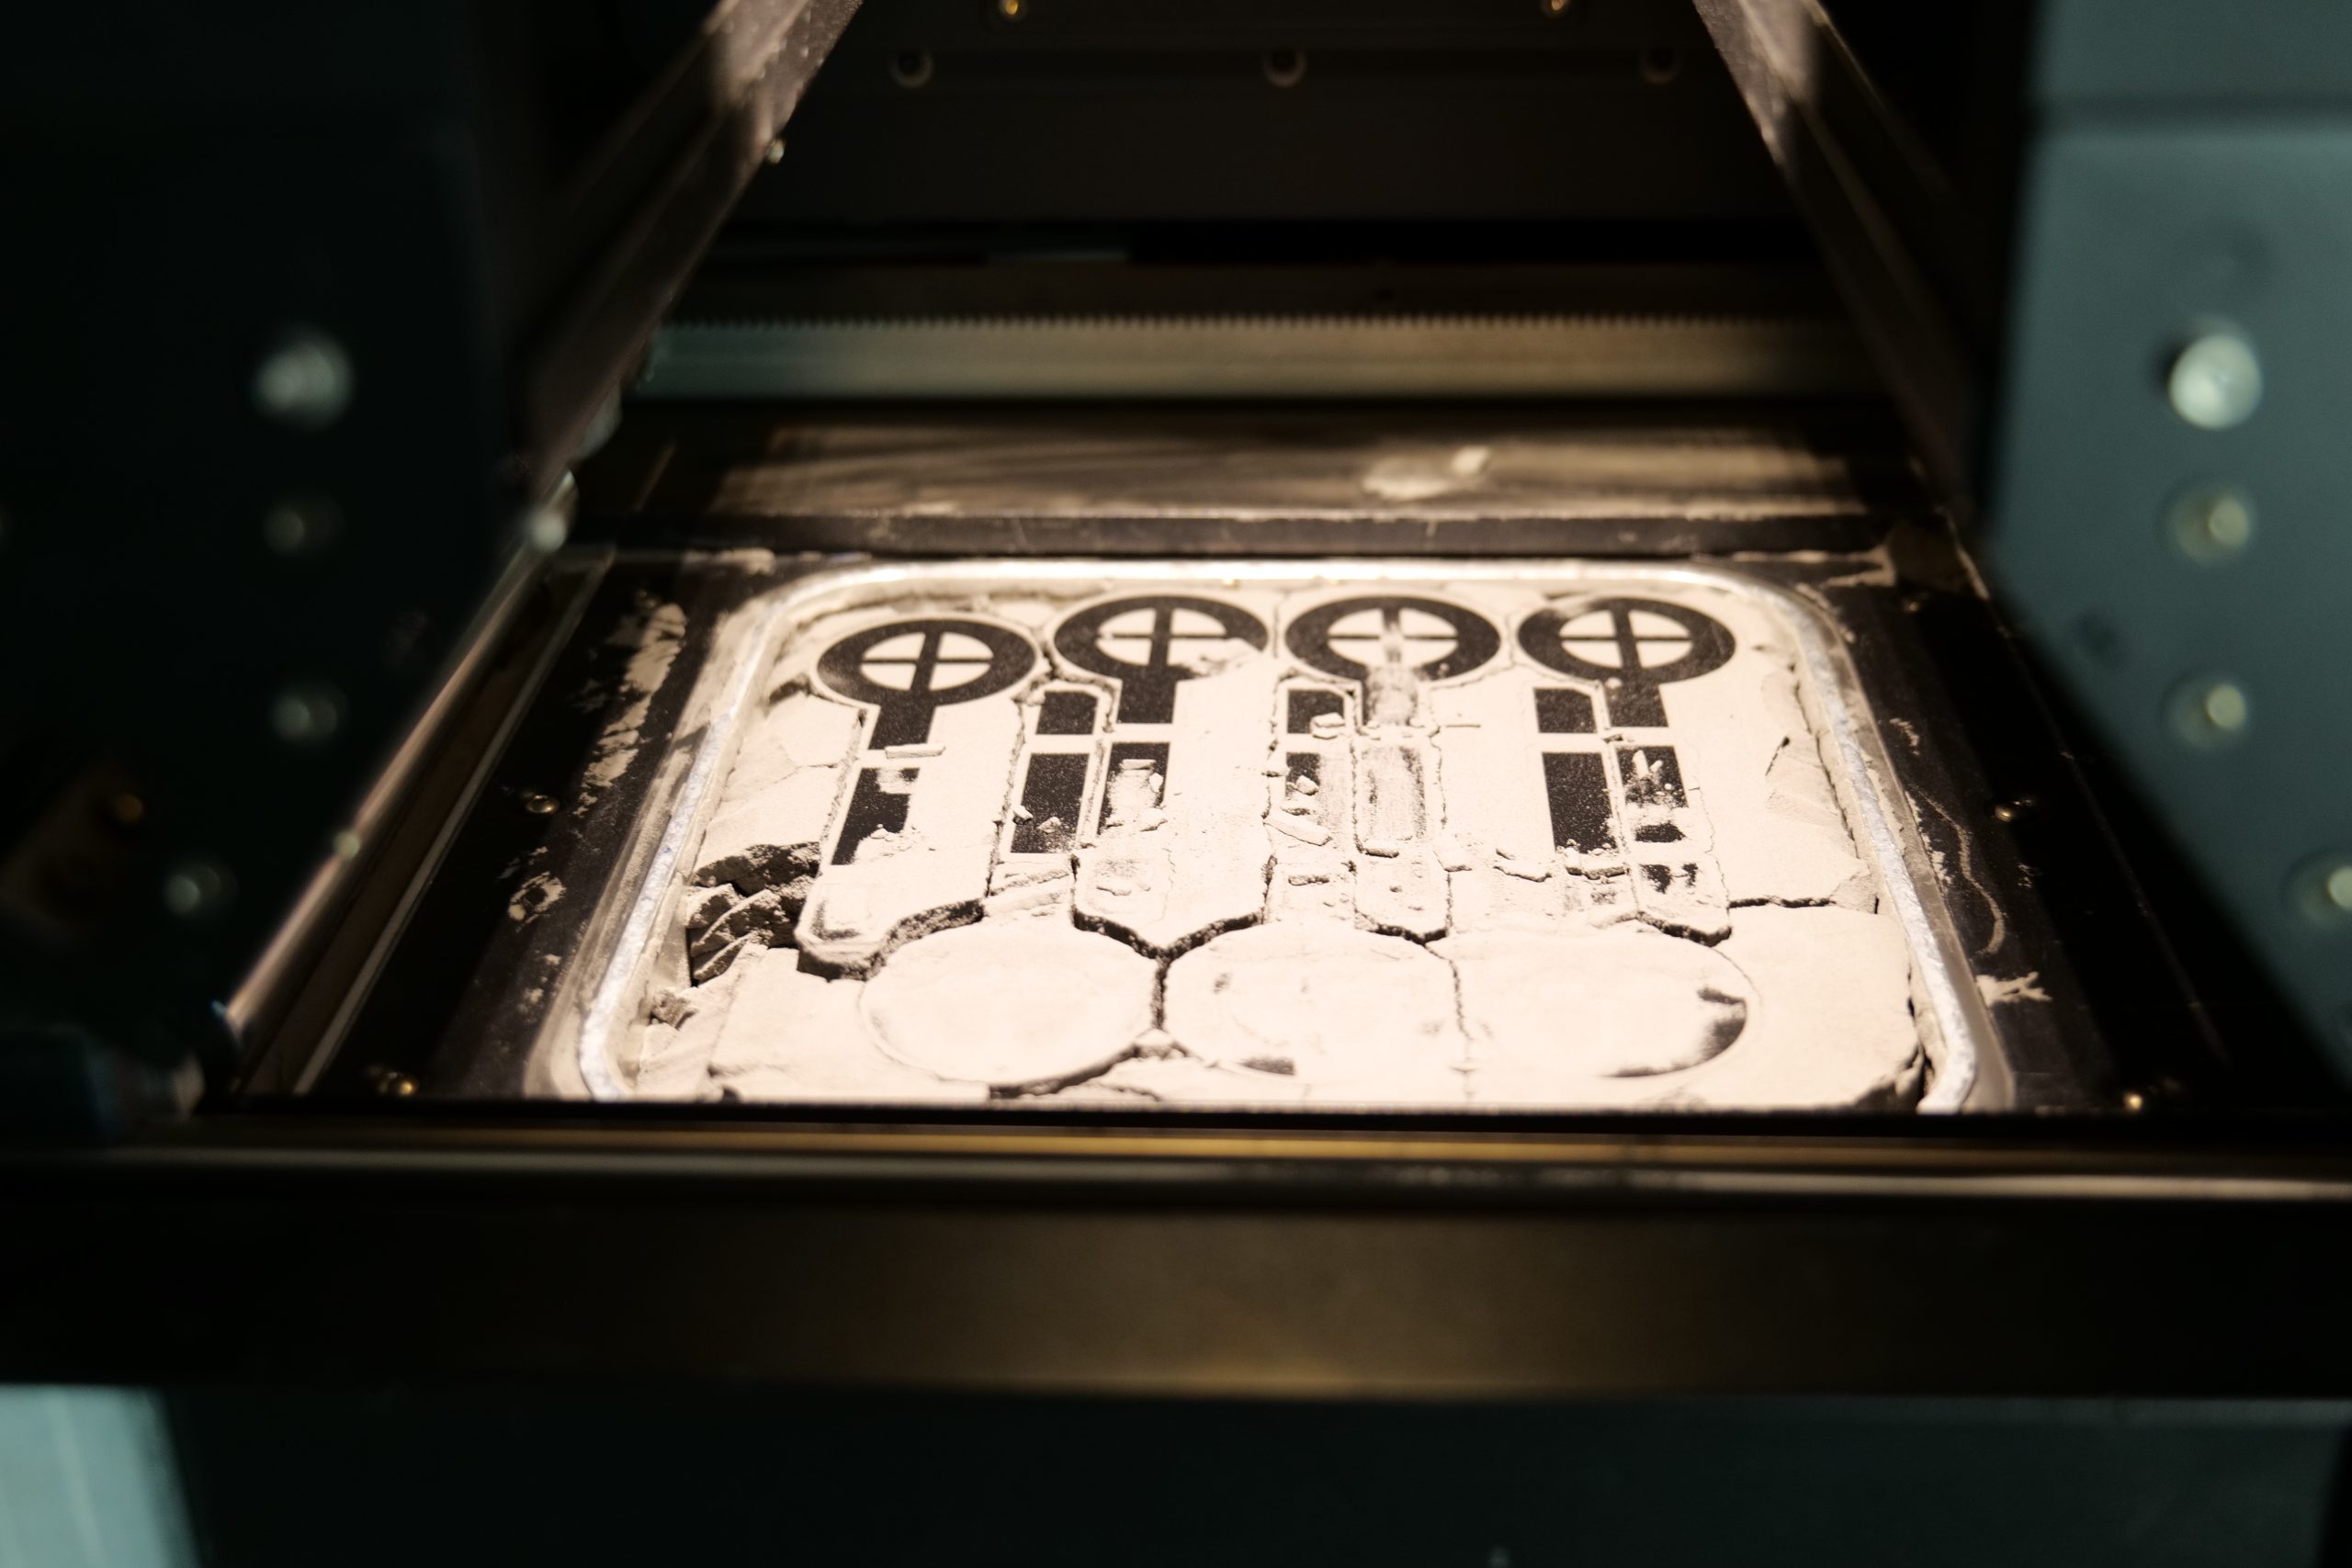
SLS (Selektives Lasersintern) ist ein Pulverbett-Verfahren, bei dem ein CO₂-Laser Kunststoffpulver schichtweise verschmilzt. Es eignet sich für Ingenieure und Produzenten, die funktionale Endteile mit komplexer Geometrie – Hinterschnitten, internen Kanälen, Gitterstrukturen – ohne Stützstrukturen fertigen müssen, insbesondere in Kleinserien ab 10 bis 1.000 Stück. PrintYourParts ist ein 3D-Druck-Dienstleister aus Nürnberg und Teil der BFI Unternehmensgruppe mit über 10 Jahren Erfahrung in der additiven Fertigung.
Das umgebende, nicht gesinterte Pulver dient als natürliche Stützstruktur. Das bedeutet: Komplexe Geometrien, Hinterschnitte, interne Kanäle und Gitterstrukturen können ohne zusätzliche Stützstrukturen gefertigt werden. Diese Designfreiheit ist einzigartig unter den 3D-Druckverfahren. Über 450 Kunden setzen PrintYourParts-Bauteile im produktiven Einsatz ein (Stand September 2026).
Auf einen Blick
- 165 × 165 × 300 mm
- Bauvolumen
- 0,1 mm
- Schichtdicke
- ± 0,2 mm
- Toleranz
- 0,7 mm
- Minimale Wandstärke
- 5 – 10 µm
- Oberflächenrauheit (Ra)
- Keine
- Stützstrukturen erforderlich
- ~48 MPa
- Zugfestigkeit PA12 (isotrop)
- 4 – 6 Werktage
- Standardlieferzeit
SLS 3D-Druck – Technische Spezifikationen
Alle Kennzahlen mit genormten Werten und Einheiten.
| Bauraum | 165 × 165 × 300 mm |
|---|---|
| Schichtdicke | 0,1 mm |
| Toleranz | ± 0,2 mm oder ± 0,2 % (je nachdem, welcher Wert größer ist) |
| Minimale Wandstärke | 0,7 mm |
| Oberflächengüte | Leicht rau, sandartig (Ra ca. 5–10 µm, nachbearbeitbar) |
| Standardlieferzeit | 4 – 6 Werktage |
| Verfügbare Materialien | PA12, PA12 Tough |
| Stützstrukturen | Keine (Pulverbett als natürliche Stütze) |
| Dateiformate | STL, STEP, IGES, OBJ |
SLS in der Praxis – fünf konkrete Beispiele
Jedes Beispiel nennt Bauteil, Branche, Material und den Grund für die Materialwahl.
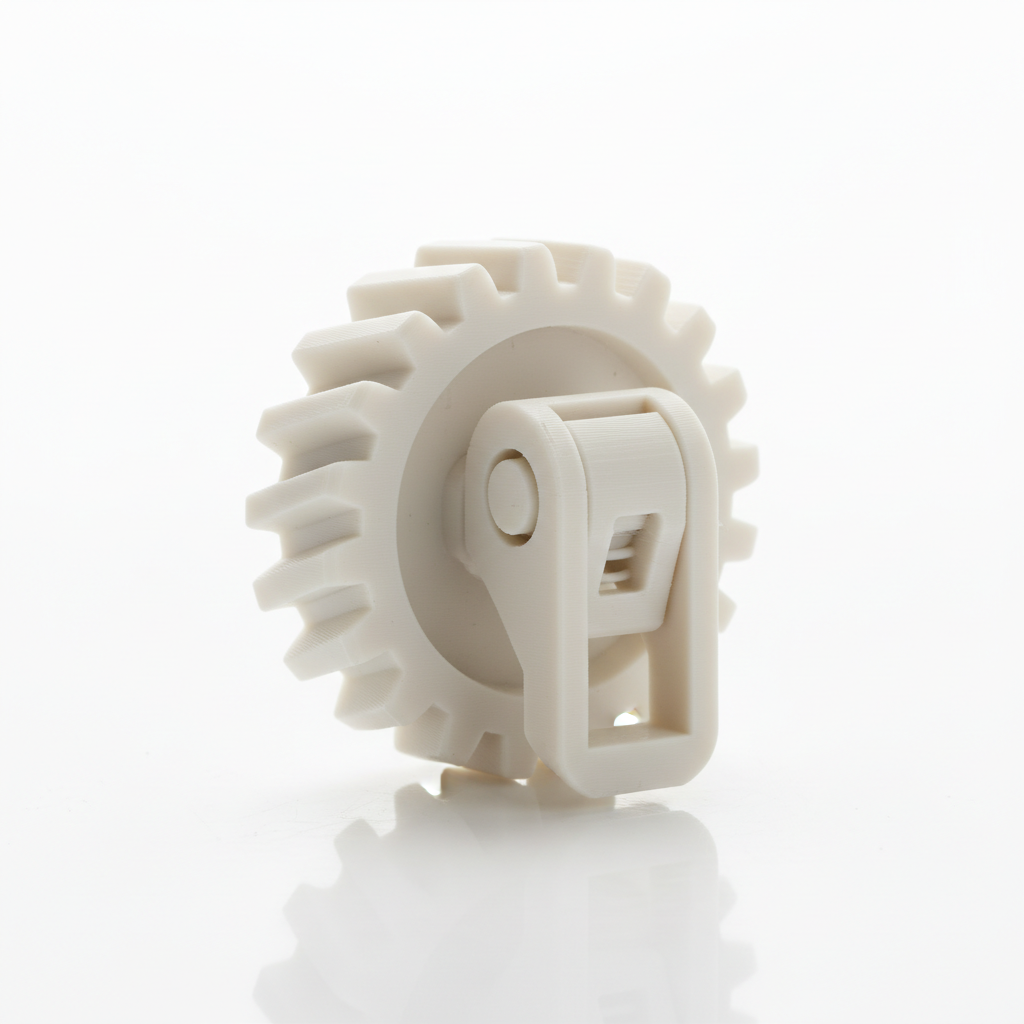
PA12 wurde gewählt wegen der guten Verschleißfestigkeit und der Möglichkeit, bewegliche Gelenke in einem Druckprozess herzustellen – ohne Montage. Das umgebende Pulver stützt Hinterschnitte, sodass keine Stützstrukturen entfernt werden müssen.
PA12 ist beständig gegen Schmieröle und Kraftstoffe (Kraftstoffbeständigkeit nach DIN 51604). Die Serie von 200 Teilen kostet ohne Werkzeug ca. 1/10 eines Spritzgusswerkzeugs. Isotrope Festigkeit in alle Raumrichtungen ist für die Montagelast kritisch.
PA12 wurde gewählt, weil die Gitterstruktur mit internen Hohlräumen nur im SLS ohne Stützstrukturen herstellbar ist. Das Bauteil ist 50 % leichter als eine massive Version bei gleicher Steifigkeit.
PA12 Tough wurde gewählt, weil das Gehäuse im mobilen Einsatz häufig Stößen ausgesetzt ist. Die deutlich höhere Bruchdehnung gegenüber Standard-PA12 verhindert Risse an den Rastnasen, ohne dass ein anderes Verfahren nötig wäre. Die Gehäusehälfte entsteht ohne Werkzeug ab Stück 1.
Die Aufnahme hat Hinterschnitte und stark wechselnde Wandstärken, die im Spritzguss nur mit Schieberwerkzeug herstellbar wären. Das umgebende Pulver übernimmt die Stützfunktion, die zähe Materialvariante liefert die nötige Schlagzähigkeit im Betrieb.
Nach dem Druck fängt die Oberfläche an
Ein SLS-Bauteil verlässt die Anlage mit Pulverresten und einer leicht rauen Oberfläche – funktional, aber nicht fertig. Wir entpulvern, strahlen und bearbeiten jedes Bauteil im Haus nach. Neben dem Standardstrahlen bieten wir Tauchfärben, Gleitschleifen, mechanische Nachbearbeitung mit Bohrungen und Gewinden sowie das Einschmelzen von Gewindeeinsätzen an.
Vor dem Versand prüfen wir die kritischen Maße und dokumentieren sie im Prüfprotokoll. Für regulierte Branchen stellen wir Messprotokoll, Chargenzuordnung und Materialdatenblatt bereit – auf Wunsch als vollständige Dokumentation zum Auftrag.
Nachbearbeitung anfragen
Entpulvern und Sichten an der SLS-Nachbearbeitungsstation – jeder Baujob wird von Hand aufbereitet.
Tauchfärben
Bauteile werden in einem Farbbad durchgefärbt – in Schwarz oder nach Farbmuster. Die Farbe dringt in die poröse Oberfläche ein und bleibt auch an Kanten und Griffstellen sichtbar.
Gleitschleifen
Im Gleitschliff werden Schichtlinien und lose Pulverreste gleichmäßig abgetragen. Das Ergebnis ist eine deutlich glattere, gleichmäßig matte Oberfläche über das gesamte Bauteil.
Mechanische Nachbearbeitung
Bohren, Fräsen, Gewindeschneiden und Schleifen auf Maß: Passflächen, Bohrbilder und Toleranzen fertigen wir nach Zeichnung nach.
Gewindeeinsätze einschmelzen
Gewindeeinsätze werden thermisch in das Bauteil eingeschmolzen. Das ergibt belastbare, mehrfach nutzbare Metallgewinde – auch dort, wo die Wandstärke kein direktes Gewinde zulässt.
Qualitätssicherung & Vermessung
Kritische Maße prüfen wir vor dem Versand und dokumentieren sie im Prüfprotokoll. Auf Wunsch mit Messprotokoll, Chargenzuordnung und Materialdatenblatt.
Kombinationen möglich
Gleitschleifen, dann färben, anschließend Gewinde einschmelzen: Die Schritte lassen sich kombinieren. Wir legen die Reihenfolge im Angebot fest.
SLS-Materialien im Vergleich
Vergleich mit Referenzmaterialien aus FDM und SLA.
| Werkstoff | Dauergebrauchstemp. °C | Zugfestigkeit MPa | E-Modul MPa | Besonderheit | Verfahren |
|---|---|---|---|---|---|
| PA12 | 100 | ~48 | ~1.400 | Isotrop, öl- und kraftstoffbeständig | SLS |
| PA12 Tough | 100 | ~45 | ~1.300 | Höhere Bruchdehnung, schlagzäh, weniger spröd | SLS |
| PEEK (Vergleich) | 260 | ~100 | ~3.600 | Höchste Festigkeit (Referenz aus FDM) | FDM |
| Standard Resin (Vergleich) | 70 | ~38 | ~1.600 | Glatte Oberfläche (Referenz aus SLA) | SLA |
Bewertung des SLS-Verfahrens
Vorteile
- Keine Stützstrukturen – volle Designfreiheit
- Komplexe Geometrien, Hinterschnitte und interne Kanäle
- Isotrope Materialeigenschaften in alle Raumrichtungen
- Ideal für Kleinserien (10 – 1.000 Stück) durch Bauraumstapelung
- Bewährte Materialien: PA12 und PA12 Tough
- Gute Oberflächen ohne aufwändige Nachbearbeitung
- Lieferung in 4 – 6 Werktagen
- Ab Stück 1 – keine Mindestbestellmenge
Nachteile
- Leicht raue, poröse Oberfläche (Ra ca. 5–10 µm)
- Nur zwei Werkstoffe verfügbar (PA12, PA12 Tough)
- Bauraum begrenzt auf 165 × 165 × 300 mm
- Keine transparenten Materialien möglich
- Bauteile können Pulvereinschlüsse aufweisen
- Höhere Stückkosten als FDM bei kleinen Bauteilen
Grenzen des SLS-Verfahrens
Wo SLS nicht die beste Wahl ist – und was stattdessen sinnvoll ist.
Grenzen des Verfahrens
- Oberfläche leicht rau und porös (Ra ca. 5–10 µm) – für glatte Oberflächen ist Nachbearbeitung (Strahlen, Glätten) erforderlich
- Materialauswahl im SLS-Verfahren auf PA12 und PA12 Tough begrenzt – keine Hochleistungsmaterialien wie PEEK oder PPSU und keine elastomeren Werkstoffe
- Bauraum begrenzt auf 165 × 165 × 300 mm – für Bauteile > 300 mm ist FDM die Alternative
- Höhere Stückkosten als FDM bei kleinen Bauteilen (Maschinenstunden und Pulververbrauch)
- Bauteile können Pulvereinschlüsse in geschlossenen Hohlräumen aufweisen – müssen sorgfältig entpulvert werden
- Keine transparenten Materialien verfügbar
- Oberflächenverfärbung durch thermischen Einfluss des Lasers möglich (Puderbrand)
Wann ist dieses Verfahren nicht die richtige Wahl?
SLS ist nicht die beste Wahl, wenn Sie maximale mechanische Festigkeit oder Hochtemperaturbeständigkeit benötigen (hier ist FDM mit PEEK bis 260 °C überlegen), wenn Sie glatte, nahezu spritzgussgleiche Oberflächen fordern (hier ist SLA die richtige Wahl mit Ra < 1 µm), oder wenn Bauteile größer als 300 mm sein müssen (hier bietet FDM bis zu 1200 mm Kantenlänge). Für transparente Bauteile ist SLA die einzige Option. Für Bauteile mit Hochleistungsmaterialien (PEEK, PPSU, PEI) ist FDM das Verfahren der Wahl.
Verfügbare SLS-Materialien
Häufige Fragen zum SLS-3D-Druck
Zehn Frage-Antwort-Paare zu den wichtigsten Themen rund um SLS.
Thematisch passende Seiten
Vertiefen Sie Ihr Wissen zu verwandten Verfahren und Materialien.
Zuletzt aktualisiert: 01.09.2026
Bereit für Ihr nächstes Projekt?
Laden Sie Ihre CAD-Daten hoch und erhalten Sie sofort ein Angebot – oder lassen Sie sich individuell beraten.