Wer einen Prototypen beauftragen will, steht früher oder später vor der gleichen Frage: SLA oder SLS? Beide Verfahren arbeiten ohne Werkzeug, beide liefern deutlich feinere Ergebnisse als FDM – und trotzdem liegen sie in Anwendung, Kosten und Materialverhalten weit auseinander. Die Entscheidung ist keine Geschmacksfrage, sondern eine technische.
In der Praxis erleben wir regelmäßig, dass Konstrukteure das eine Verfahren wählen, weil sie es kennen – nicht weil es zum Bauteil passt. Das kostet Zeit, Geld und manchmal ein zweites Iterationsloop. Dieser Artikel soll helfen, die Wahl beim nächsten Mal bewusster zu treffen.
Beide Technologien haben klare Stärken. Beide haben blinde Flecken. Was zählt, ist die Anforderung Ihres Bauteils – nicht der Trend.
Wie die Verfahren funktionieren – und warum das relevant ist
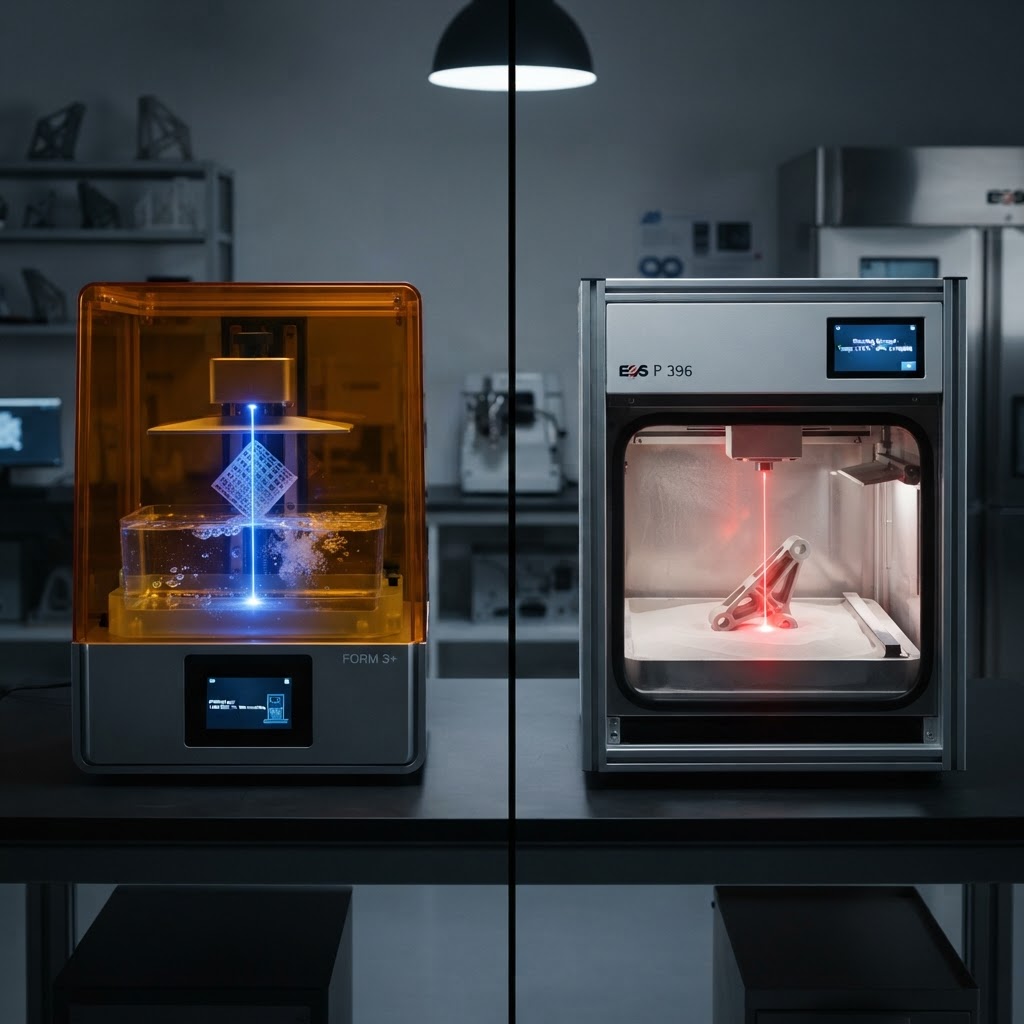
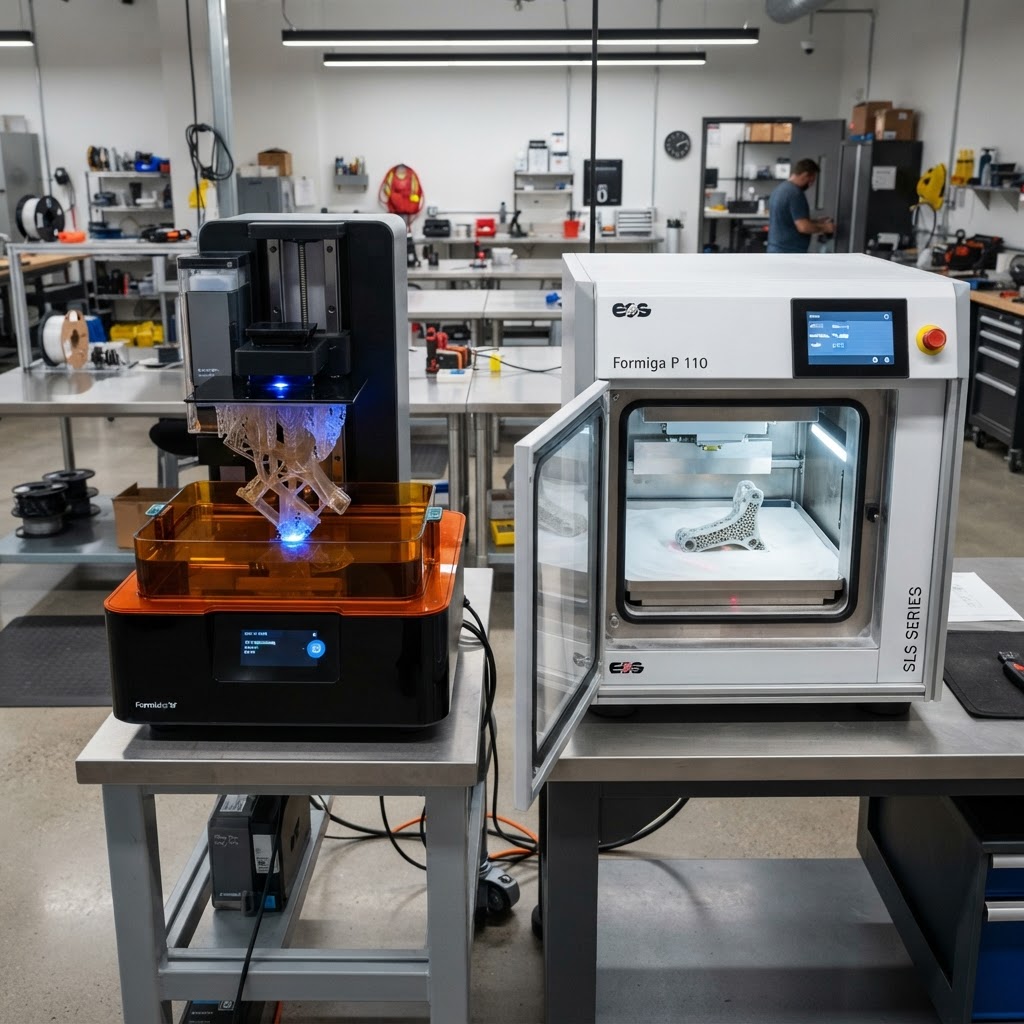
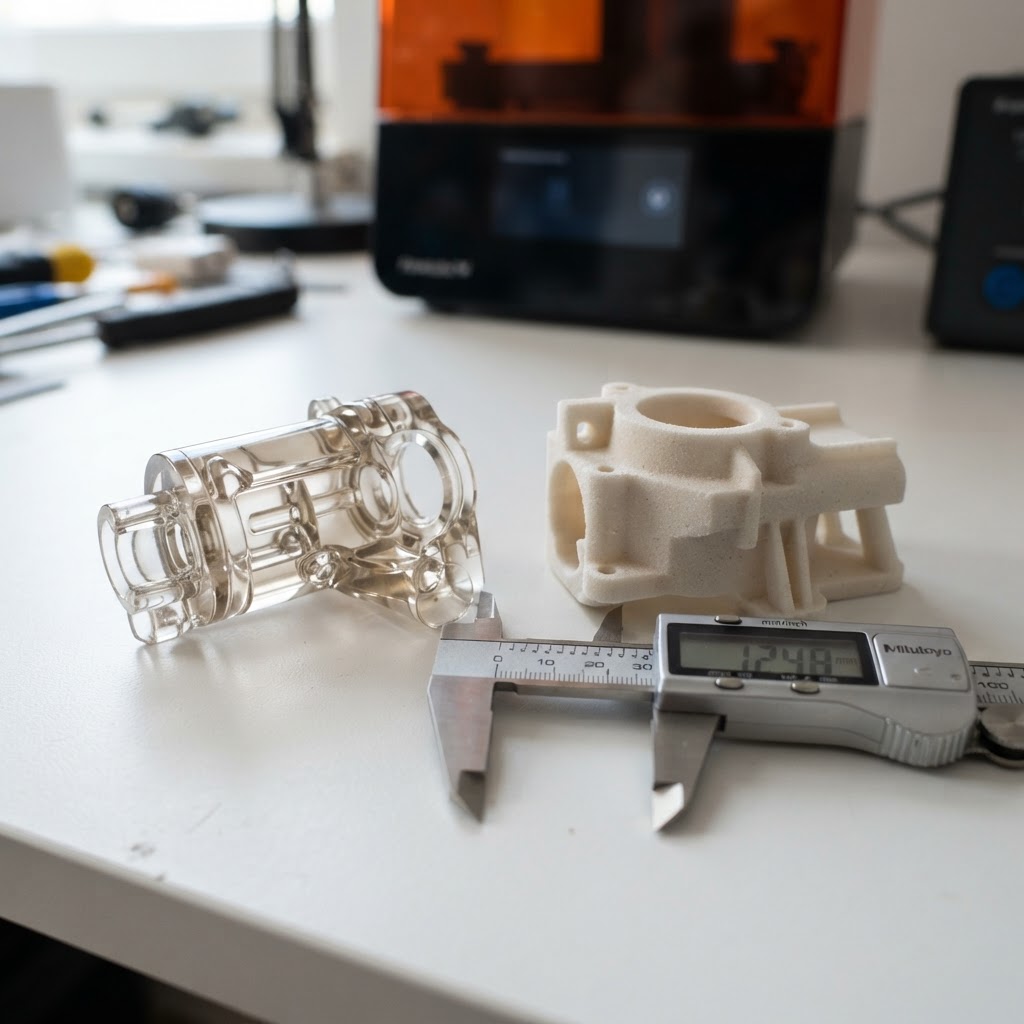
SLA (Stereolithografie) härtet flüssiges Kunstharz schichtweise mit einem UV-Laser aus. Das Ergebnis sind Teile mit sehr glatten Oberflächen, feinen Details und engen Toleranzen – typisch ±0,1 mm über 100 mm Bauteilgröße. Stützstrukturen sind zwingend erforderlich und müssen manuell entfernt werden. Das hinterlässt Spuren, die nachbearbeitet werden müssen.
SLS (Selektives Lasersintern) sintert Kunststoffpulver – meist Polyamid 12 – mit einem CO₂-Laser. Es entstehen keine Stützstrukturen, weil das umliegende Pulver das Bauteil trägt. Das klingt nach einem Detail, ist aber ein grundlegender Unterschied: SLS erlaubt komplexe Geometrien, Hinterschnitte und ineinandergreifende Baugruppen in einem Druckjob. Toleranzen liegen bei etwa ±0,2 mm, Oberflächen sind rauer – typisch Ra 10–15 µm gegenüber Ra 1–3 µm bei SLA.
Was viele unterschätzen: Die Verfahren unterscheiden sich nicht nur im Aussehen des Ergebnisses, sondern im gesamten Prozessweg – von der Dateivorbereitung bis zur Nachbearbeitung.
Oberflächenqualität und Detailtreue
SLA ist hier das stärkere Verfahren. Schichtdicken von 25–50 µm sind Standard, manche Anlagen arbeiten mit 10 µm. Wer filigrane Strukturen, scharfe Kanten oder sichtbare Designoberflächen braucht, greift zu SLA. Typische Anwendungen: Gehäuseprototypen für Präsentationen, medizinische Anschauungsmodelle, Schmuck- und Designmuster.
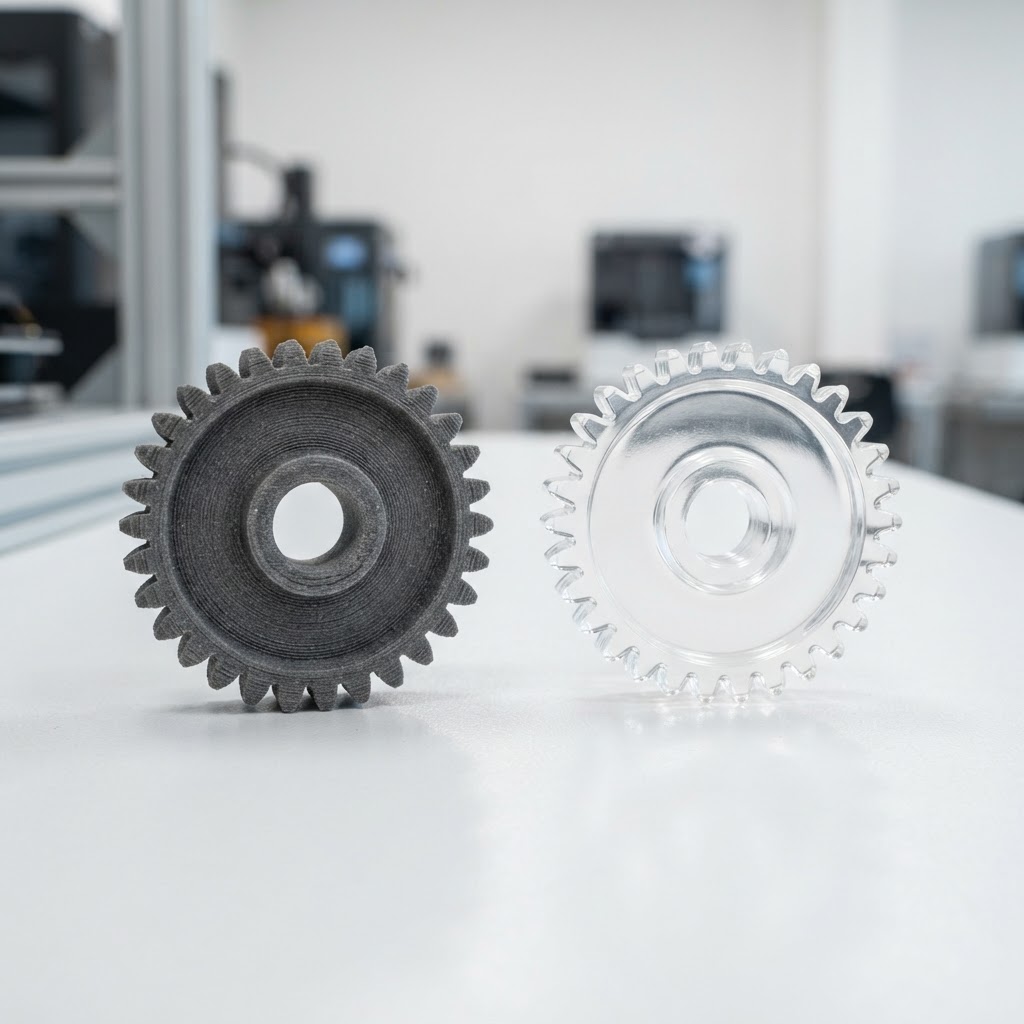
SLS-Oberflächen fühlen sich körnig an. Das ist kein Fehler, sondern systembedingt – die Partikelgröße des Pulvers liegt bei 50–100 µm. Für funktionale Prototypen, die intern verbaut oder mechanisch belastet werden, spielt das meist keine Rolle. Wer eine glatte Oberfläche benötigt, kann schleifen, strahlen oder lackieren – aber das bedeutet Zusatzaufwand.
In unserer Erfahrung entscheiden sich Kunden aus der Konsumgüterindustrie fast immer für SLA, wenn es um die erste Präsentation vor dem Management geht. Für den Belastungstest in der Konstruktionsabteilung wechseln sie dann häufig auf SLS.
Mechanische Eigenschaften und Materialauswahl
Hier dreht sich das Bild. SLS-Polyamid (PA12) ist zäh, leicht flexibel und temperaturfest bis etwa 150 °C Wärmeformbeständigkeit. Es verhält sich isotrop – die Festigkeit ist in alle Richtungen nahezu gleich. Das ist für funktionale Tests wichtig: Sie prüfen das Bauteil unter realen Bedingungen.
SLA-Harze variieren stark. Standard-Harze sind spröde und UV-empfindlich – sie können im Sonnenlicht nachhärtend vergilben und werden nach Wochen brüchig. Es gibt technische Harze mit besseren Werten: ABS-ähnliche Harze, flexible Varianten, Hochtemperaturharze bis 200 °C HDT. Aber: Diese Spezialharze sind deutlich teurer, und mechanisch bleiben sie den gesinterten Polyamiden meist unterlegen.
Eine kurze Gegenüberstellung der gängigen Kennwerte:
| Eigenschaft | SLA (Standardharz) | SLS (PA12) |
|---|---|---|
| Zugfestigkeit | 40–65 MPa | 45–50 MPa |
| Bruchdehnung | 5–15 % | 15–25 % |
| HDT (Wärmeformbeständigkeit) | 45–65 °C | ~150 °C |
| Isotropie | gering | hoch |
| Langzeitstabilität | eingeschränkt | gut |
Für Snap-fits, Scharniere oder Teile mit Montagefunktion ist SLS die verlässlichere Wahl. SLA-Teile können diese Funktionen darstellen, aber unter Last versagen sie früher.
Geometrie, Baugröße und Stückzahl
SLS hat beim Thema Geometriefreiheit einen strukturellen Vorteil. Keine Stützstrukturen bedeutet: keine Restriktionen durch Auskragungen, keine Nacharbeitsspuren an Innenflächen, keine Kompromisse bei Hinterschnitten. Mehrere Bauteile lassen sich im Pulverbett stapeln – das macht SLS bei kleinen Serien von 10 bis 100 Teilen wirtschaftlich attraktiv.
SLA punktet bei großen, flachen Einzelteilen mit hohem Detailgrad. Moderne Großformatanlagen drucken Bauraum bis 750 × 750 × 550 mm. Für einzelne, präzise Musterteile – besonders wenn Transparenz eine Rolle spielt – ist das kaum zu schlagen. Transparente SLA-Harze können nach Politur eine glasähnliche Klarheit erreichen, die mit keinem anderen Verfahren erreichbar ist.
Was die Kosten angeht: Einzelteile sind bei SLA oft günstiger, weil kein teures Pulver mit verarbeitet wird. Sobald Sie aber mehrere Teile benötigen oder komplexe Geometrien vorliegen, holt SLS auf. Ab einer gewissen Packungsdichte im Bauraum sinkt der Stückpreis deutlich.
Wann welches Verfahren – eine Entscheidungshilfe
Die Frage ist selten "Was ist besser?" sondern "Was passt zu meinem Prototyp?". Hier eine pragmatische Übersicht:
SLA ist sinnvoll, wenn:
- Oberflächenqualität und Detailtreue Priorität haben
- Das Teil für Präsentationen oder Fotomuster bestimmt ist
- Transparenz gefragt ist
- Es sich um ein Einzelteil mit überschaubarer Geometrie handelt
- Toleranzen unter ±0,15 mm notwendig sind
SLS ist sinnvoll, wenn:
- Mechanische Belastungstests durchgeführt werden
- Komplexe Geometrien oder Hinterschnitte vorliegen
- Mehrere Teile auf einmal benötigt werden
- Scharniere, Verbindungselemente oder bewegliche Teile integriert sind
- Temperaturfestigkeit oder chemische Beständigkeit gefordert ist
In unserer Erfahrung brauchen viele Entwicklungsprojekte beide Verfahren – SLA für den frühen Designreview, SLS für die funktionale Validierung. Das ist kein Widerspruch, sondern sinnvolle Prozessteilung.
Fazit
SLA und SLS lösen unterschiedliche Probleme. Wer sie verwechselt oder pauschal das eine dem anderen vorzieht, riskiert Prototypen, die am falschen Punkt versagen – optisch oder mechanisch. Die Geometrie, der Verwendungszweck und der Projektzeitplan bestimmen die Wahl, nicht die Verfügbarkeit beim Dienstleister.
Wenn Sie unsicher sind, welches Verfahren für Ihr Bauteil sinnvoll ist, sprechen wir das gerne konkret durch. Bei PrintYourParts bearbeiten wir täglich Anfragen, bei denen die Verfahrenswahl Teil der Beratung ist – ohne Aufpreis, ohne Standardantwort.