Wer im FDM-Druck reproduzierbare Ergebnisse will, muss drei Parameter wirklich verstehen: Wandstärken, Toleranzen und Schichtdicken. Klingt simpel. Ist es nicht. Denn diese drei Größen beeinflussen sich gegenseitig – und sie entscheiden darüber, ob ein Bauteil funktioniert oder ob es im Mülleimer landet.
In der Praxis sehen wir immer wieder dieselben Fehler: Wandstärken, die nicht zum verwendeten Düsendurchmesser passen. Toleranzangaben aus der CNC-Welt, die im FDM schlicht unrealistisch sind. Schichtdicken, die ohne Rücksicht auf die Bauteilgeometrie gewählt werden. Das Ergebnis sind Teile, die nach dem Druck nachgearbeitet werden müssen – oder die direkt den Anforderungen nicht genügen.
Dieser Artikel gibt Ihnen konkrete Richtwerte und erklärt, warum diese Parameter so kritisch sind. Keine Theorie ohne Praxis.
Wandstärken: Das Fundament jedes FDM-Bauteils
Die Wandstärke ist kein frei wählbarer Wert. Sie muss immer ein Vielfaches des Düsendurchmessers sein – sonst entstehen Lücken oder der Slicer interpretiert die Geometrie fehlerhaft. Mit einer Standard-0,4-mm-Düse sind sinnvolle Wandstärken also 0,4 mm, 0,8 mm, 1,2 mm und so weiter.
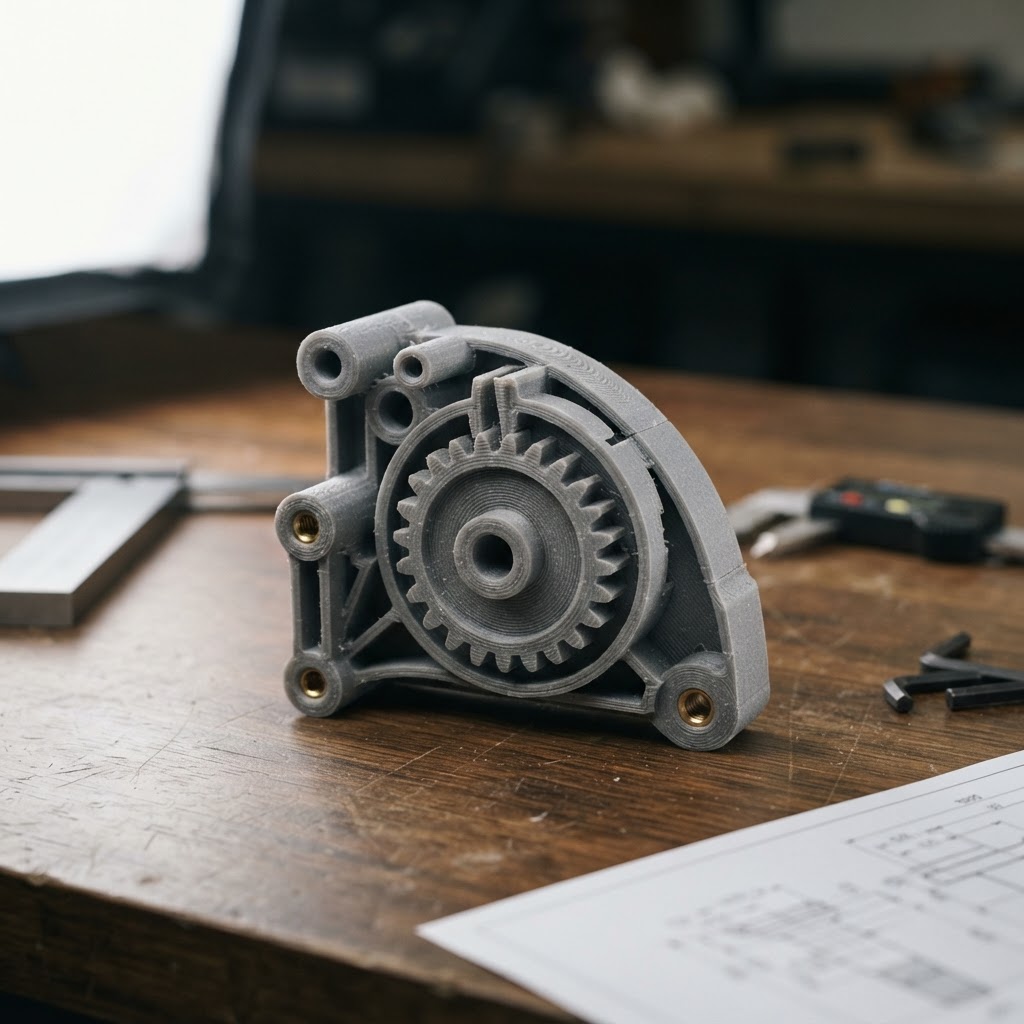
In unserer Erfahrung ist 1,2 mm (drei Perimeter) der beste Ausgangspunkt für mechanisch belastete Bauteile. Das gilt für Gehäuseteile, Halterungen, Adapter. Unter 0,8 mm werden Teile im FDM strukturell fragil – selbst wenn die Geometrie auf dem Bildschirm stabil aussieht. Was viele unterschätzen: Dünne Wände führen nicht nur zu geringerer Festigkeit, sondern auch zu schlechteren Oberflächen, weil der Extruder weniger Spielraum für gleichmäßige Bahnen hat.
Für dünnwandige Strukturen – etwa Schalen oder Verkleidungen – empfehlen wir mindestens 0,8 mm bei nicht-tragenden Elementen. Bei funktionalen Teilen mit Schnappverbindungen oder Passungen sollte die Wandstärke nie unter 1,6 mm fallen. Andernfalls hat das Material schlicht zu wenig Reserve für Verformung ohne Bruch.
Orientierungswerte Wandstärke (Düse 0,4 mm):
| Anwendung | Empfohlene Wandstärke |
|---|---|
| Dekorative Teile, Prototypen | 0,8 – 1,2 mm |
| Gehäuse, Halterungen | 1,2 – 2,0 mm |
| Funktionsteile, Schnappverbindungen | 1,6 – 2,4 mm |
| Hochbelastete Strukturbauteile | ≥ 2,4 mm |
Toleranzen: Was im FDM wirklich machbar ist
Hier kommt es zu den größten Missverständnissen. FDM ist kein CNC-Fräsen. Wer Toleranzen von ±0,05 mm erwartet, wird enttäuscht. Wer realistische Werte kennt, kann damit gut arbeiten.
Als Richtwert gilt: FDM erreicht unter guten Bedingungen – kalibriertes Gerät, stabile Temperatur, geeignetes Material – Maßgenauigkeiten von ±0,2 mm bis ±0,3 mm. In der XY-Ebene oft etwas besser, in Z-Richtung abhängig von der Schichtdicke. Das klingt nach wenig. Ist es aber nicht, wenn die Konstruktion darauf ausgelegt ist.
Was viele unterschätzen: Toleranzen im FDM sind nicht nur maschinenabhängig, sondern stark materialabhängig. PETG verhält sich anders als ABS – und ABS schwindet beim Abkühlen stärker als PLA. Für Passungen gilt: Wer Welle-Nabe-Verbindungen druckt, sollte mit Passspielen von 0,3 mm bis 0,5 mm pro Seite kalkulieren. Das klingt grob, funktioniert aber zuverlässig. Enger geht nur mit Nacharbeit.
Praktische Toleranzempfehlungen:
- Lochpassungen: Sollmaß + 0,3 mm (Bohrung), damit eine Welle mit Sollmaß passt
- Schnappverbindungen: Haken mit 0,4 – 0,6 mm Überstand einplanen
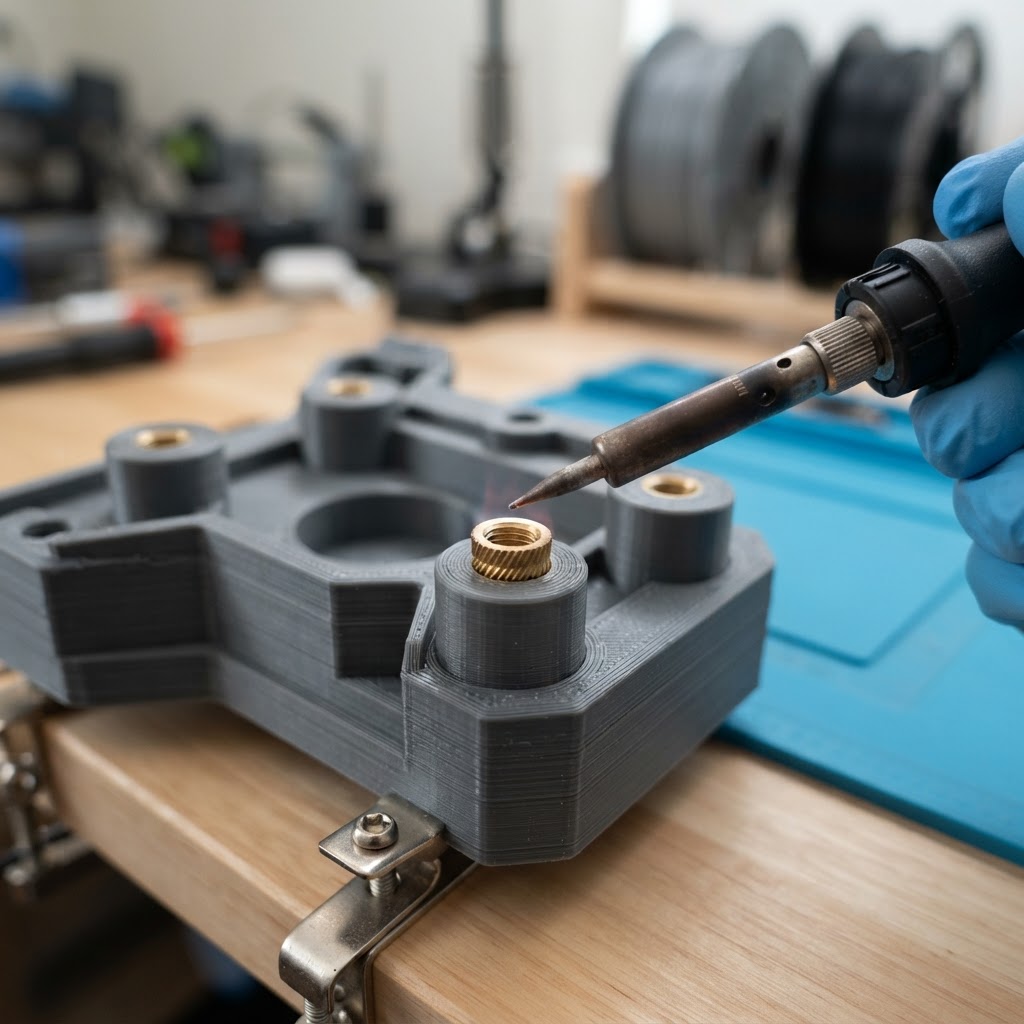
- Gewindeeinsätze (Heatserts): Bohrung mit H7-Toleranz + 0,1 mm Aufmaß
- Freie Maßtoleranzen: ±0,3 mm als Planungsgrundlage
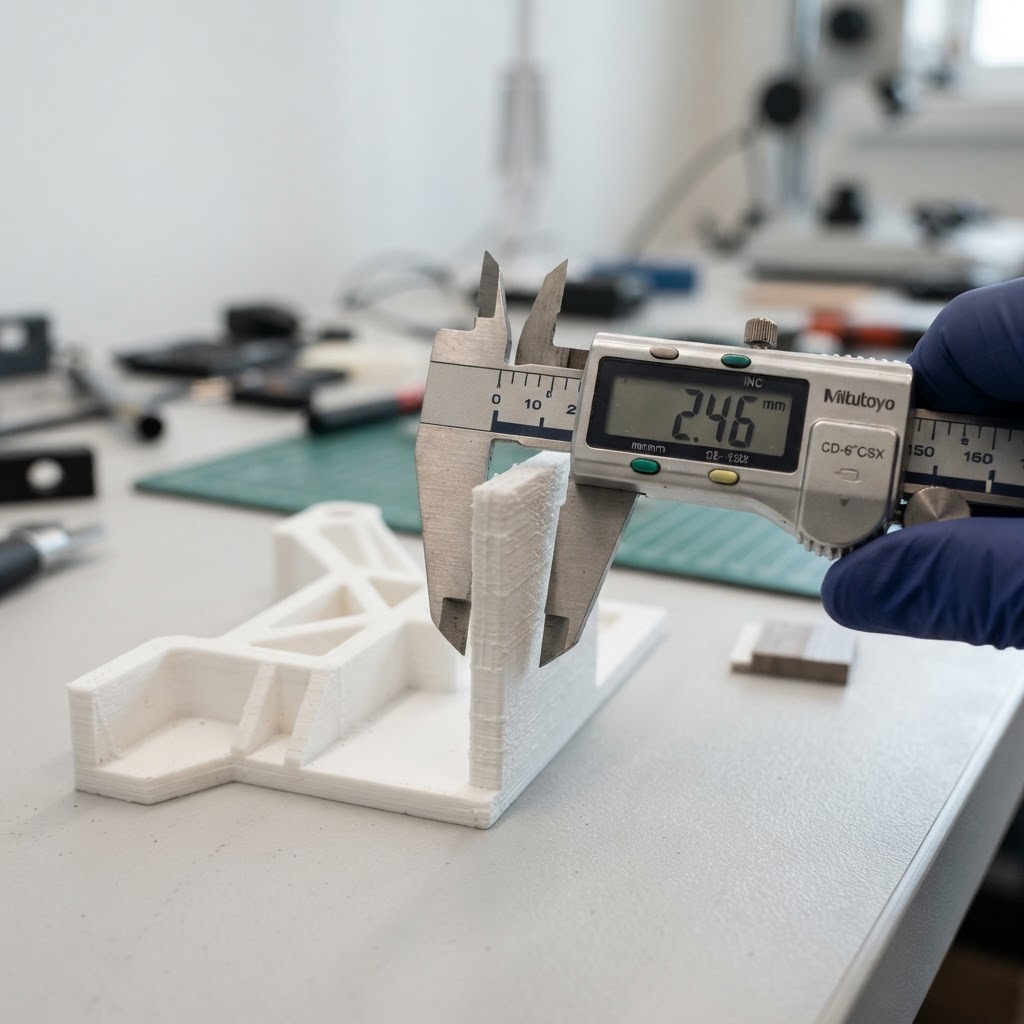
In unserer Erfahrung ist es sinnvoller, Teile mit bewusst großzügigen Spielpassungen zu konstruieren und nach dem Druck bei Bedarf anzupassen, als auf enge Toleranzen zu setzen, die den FDM-Prozess überfordern.
Schichtdicken: Auflösung vs. Druckzeit
Die Schichtdicke steuert zwei Dinge gleichzeitig: die Oberflächenqualität in Z-Richtung und die Druckzeit. Eine Schichtdicke von 0,1 mm liefert feinere Oberflächen, braucht aber doppelt so lange wie 0,2 mm. Das ist keine Empfehlung für oder gegen eine Schichtdicke – es ist eine Abwägung, die Sie treffen müssen.
Für die meisten technischen Bauteile ist 0,2 mm die richtige Wahl. Gute Oberflächen, akzeptable Druckzeit, ausreichende Schichthaftung. Bei 0,3 mm geht die Qualität der Seitenflächen merklich zurück, dafür werden große Teile wirtschaftlicher druckbar. Für Prototypen und Sichtteile – also dort, wo die Oberfläche zählt – empfehlen wir 0,15 mm oder 0,1 mm, je nach Anforderung.
Wichtig: Die Schichtdicke sollte nie mehr als 75 % des Düsendurchmessers betragen. Bei einer 0,4-mm-Düse also maximal 0,3 mm. Darüber hinaus leidet die Schichthaftung. Was viele nicht auf dem Schirm haben: Sehr geringe Schichtdicken unter 0,1 mm sind technisch möglich, aber die Druckzeit steigt überproportional – und der Nutzen für mechanische Eigenschaften ist minimal.
Schichtdicken im Überblick (Düse 0,4 mm):
| Schichtdicke | Einsatz | Druckzeit (relativ) |
|---|---|---|
| 0,1 mm | Sichtteile, Feingeometrien | hoch |
| 0,15 mm | Prototypen, Details | mittel-hoch |
| 0,2 mm | Technische Teile (Standard) | mittel |
| 0,25 – 0,3 mm | Große Strukturteile, grobe Geometrien | niedrig |
Das Zusammenspiel: Wenn Parameter sich gegenseitig limitieren
Wandstärke, Toleranz und Schichtdicke sind keine unabhängigen Stellschrauben. Sie greifen ineinander. Eine sehr geringe Schichtdicke verbessert zwar die Z-Auflösung, hat aber kaum Einfluss auf die XY-Genauigkeit – die wird primär durch Düsendurchmesser und Kalibrierung bestimmt. Umgekehrt hilft eine größere Wandstärke wenig, wenn die Toleranzplanung die Materialschwundrate ignoriert.
Ein konkretes Beispiel: Sie drucken ein Gehäuse aus ABS mit Steckerausschnitten. ABS schwindet beim Abkühlen um 0,8 % bis 1,5 %. Bei einem Ausschnitt von 20 mm Kantenlänge bedeutet das bis zu 0,3 mm Abweichung vom Sollmaß – allein durch Materialschwund. Wenn Sie das nicht einrechnen, wird der Stecker nicht passen. Und das hat nichts mit der Druckerqualität zu tun.
In unserer Erfahrung löst eine sorgfältige Druckvorbereitung – Slicer-Einstellungen, Materialwahl, Orientierung im Bauraum – mindestens 80 % der späteren Passungsprobleme. Die anderen 20 % sind konstruktive Entscheidungen, die vor dem Druck getroffen werden müssen.
Fazit
FDM-Druck ist präziser als sein Ruf – wenn man seine Eigenheiten kennt und respektiert. Wandstärken müssen zum Düsendurchmesser passen. Toleranzen brauchen realistische Spielräume. Schichtdicken sind eine Abwägung zwischen Qualität und Effizienz.
Wer diese drei Parameter bewusst steuert, bekommt Bauteile, die funktionieren – ohne teure Nacharbeit und ohne böse Überraschungen nach dem Druck.
Wenn Sie FDM-Teile mit definierten Anforderungen benötigen – ob Einzelteil oder Kleinserie, PLA bis Hochleistungskunststoff – sprechen Sie uns bei PrintYourParts an. Wir beraten Sie bei der Auslegung, bevor der erste Layer gedruckt wird.