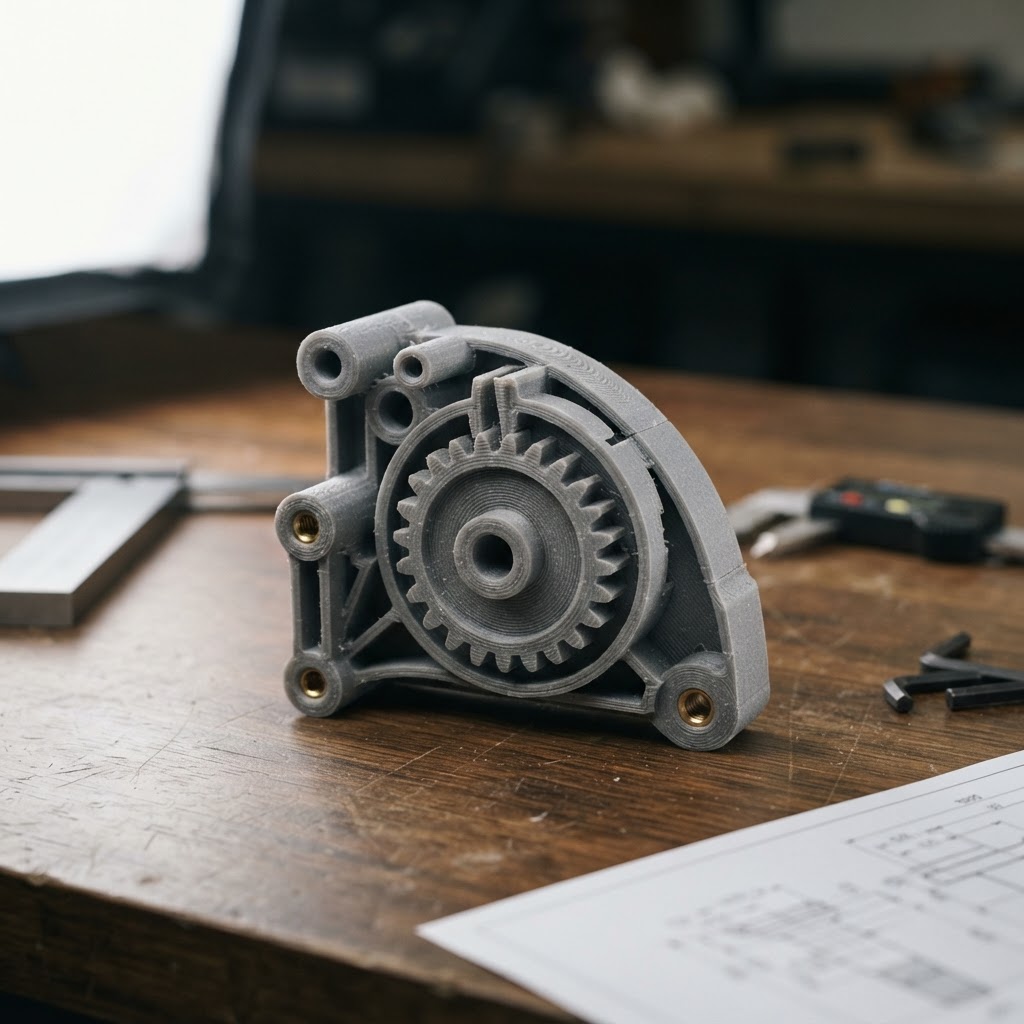
Gewindeeinsätze gehören zu den unscheinbarsten Komponenten in einem 3D-gedruckten Bauteil – und zu den häufigsten Fehlerquellen. Wer ein Kunststoffgehäuse mit M3-Schrauben befestigen will und direkt ins gedruckte Material schneidet, wird das spätestens beim dritten Anziehen bereuen. Das Gewinde reißt aus, der Halt ist weg. Mit Gewindeeinsätzen aus Messing lösen Sie dieses Problem dauerhaft.
Die gute Nachricht: Das Einbringen von Gewindeeinsätzen ist kein Hexenwerk. Aber es gibt einige Parameter, die über Erfolg oder Misserfolg entscheiden – Materialpaarung, Lochgeometrie, Temperatur, Einpresstiefe. Wer diese kennt und beachtet, bekommt Verbindungen, die sich kaum von denen in spritzgegossenem Material unterscheiden.
Dieser Artikel richtet sich an alle, die 3D-gedruckte Teile mit belastbaren Schraubverbindungen ausstatten wollen – ob Prototyp, Kleinserie oder Vorrichtungsbau.
Warum überhaupt Gewindeeinsätze?
Kunststoff kann kein Metallgewinde ersetzen, wenn es um Dauerhaftigkeit geht. FDM-gedruckte Teile aus PLA oder PETG haben eine begrenzte Druckfestigkeit zwischen den Schichten – gerade senkrecht zur Druckrichtung. Schneiden Sie dort ein Gewinde hinein, halten ein paar Montage- und Demontagevorgänge. Mehr nicht.
Gewindeeinsätze aus Messing übertragen die Krafteinleitung in eine deutlich größere Fläche und verteilen die Zugkräfte gleichmäßiger im Material. Das Ergebnis: Verbindungen, die mehrfach demontierbar sind, ohne an Festigkeit zu verlieren. In Gehäusen für Elektronik, Montagevorrichtungen oder Prototypenrahmen ist das kein Luxus – das ist Grundvoraussetzung.
Was viele unterschätzen: Auch bei SLA- und SLS-Teilen sind Einsätze oft sinnvoll. Gerade SLA-Drucke aus Standardharzen sind spröde. Ein direktes Schneidgewinde hält dort noch schlechter als in FDM-Material. Bei SLS-Polyamid PA12 ist das Bild differenzierter – das Material ist zäher, aber bei M3 und kleiner lohnt sich ein Einsatz trotzdem.
Einpressmethoden im Vergleich
Es gibt im Wesentlichen vier Methoden, Gewindeeinsätze in Kunststoffteile einzubringen:
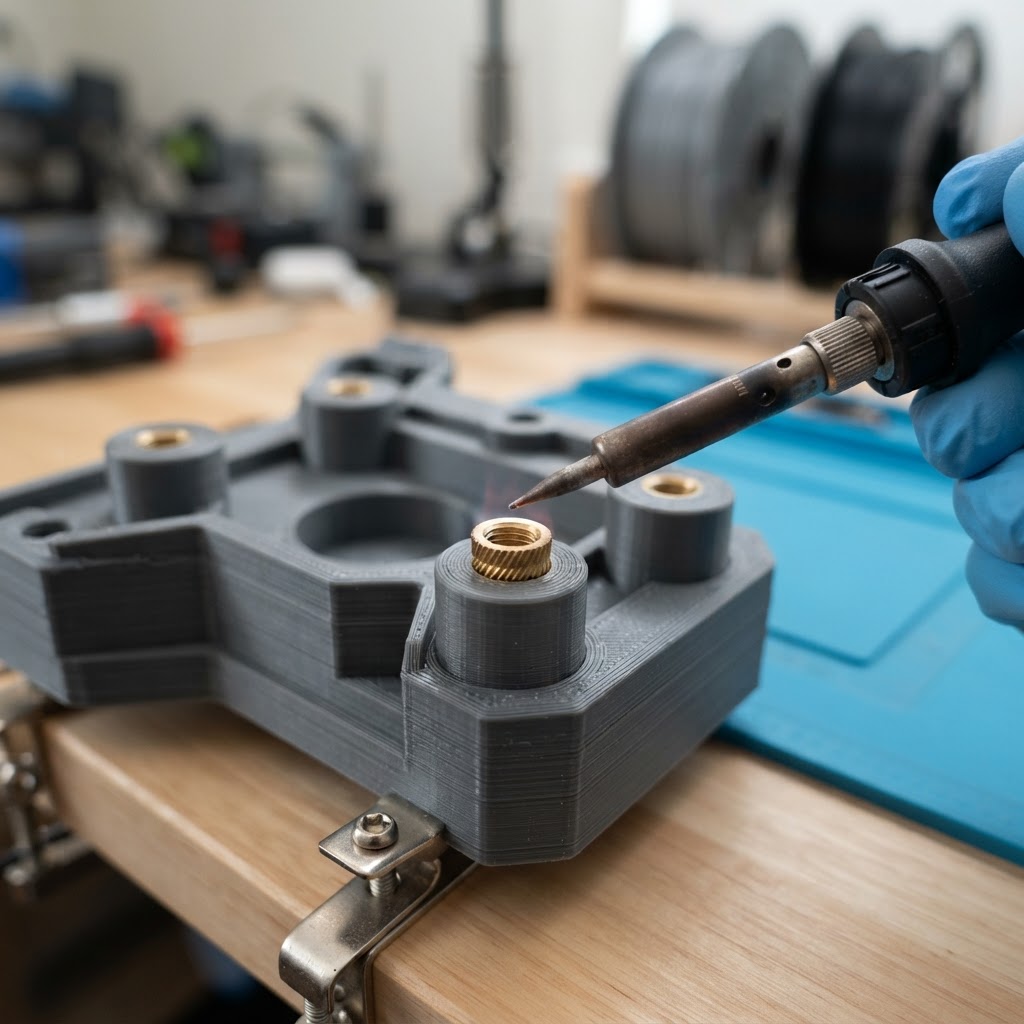
Einpressen mit Lötkolben (Wärmeeinsatz): Die mit Abstand häufigste Methode im 3D-Druck. Der Einsatz wird auf die Lötkolbenspitze gesteckt und mit kontrolliertem Druck in die vorbereitete Bohrung eingeschmolzen. Das umliegende Material erweicht, der Einsatz zieht sich ein, beim Abkühlen schließt sich das Material um den gerippten Außenmantel. Geht schnell, braucht etwas Übung.
Ultraschalleinpressen: Industrieverfahren für größere Stückzahlen. Deutlich reproduzierbarer als der Handlötkolben, aber Equipment-intensiv. Für den Prototypen-Einsatz selten verhältnismäßig.
Kalteinpressen: Einsatz wird ohne Wärme in eine Presspassungs-Bohrung gedrückt. Funktioniert bei manchen Elastomeren oder weicheren Materialien. Bei harten Thermoplasten wie ABS oder PC riskieren Sie Risse oder schlechten Halt.
Einkleben: Epoxidharz als Sicherungsmaßnahme zusätzlich zum Einpressen. In Sonderfällen sinnvoll, etwa wenn die Wand sehr dünn ist oder das Material spröde.
In unserer Erfahrung ist der Lötkolben für alles unterhalb mittlerer Stückzahlen die erste Wahl. Eine einfache Spitze mit flachem Ende oder eine dedizierte Einsatzspitze für 10–15 Euro reicht völlig aus.
Bohrungsdurchmesser: Die kritische Größe
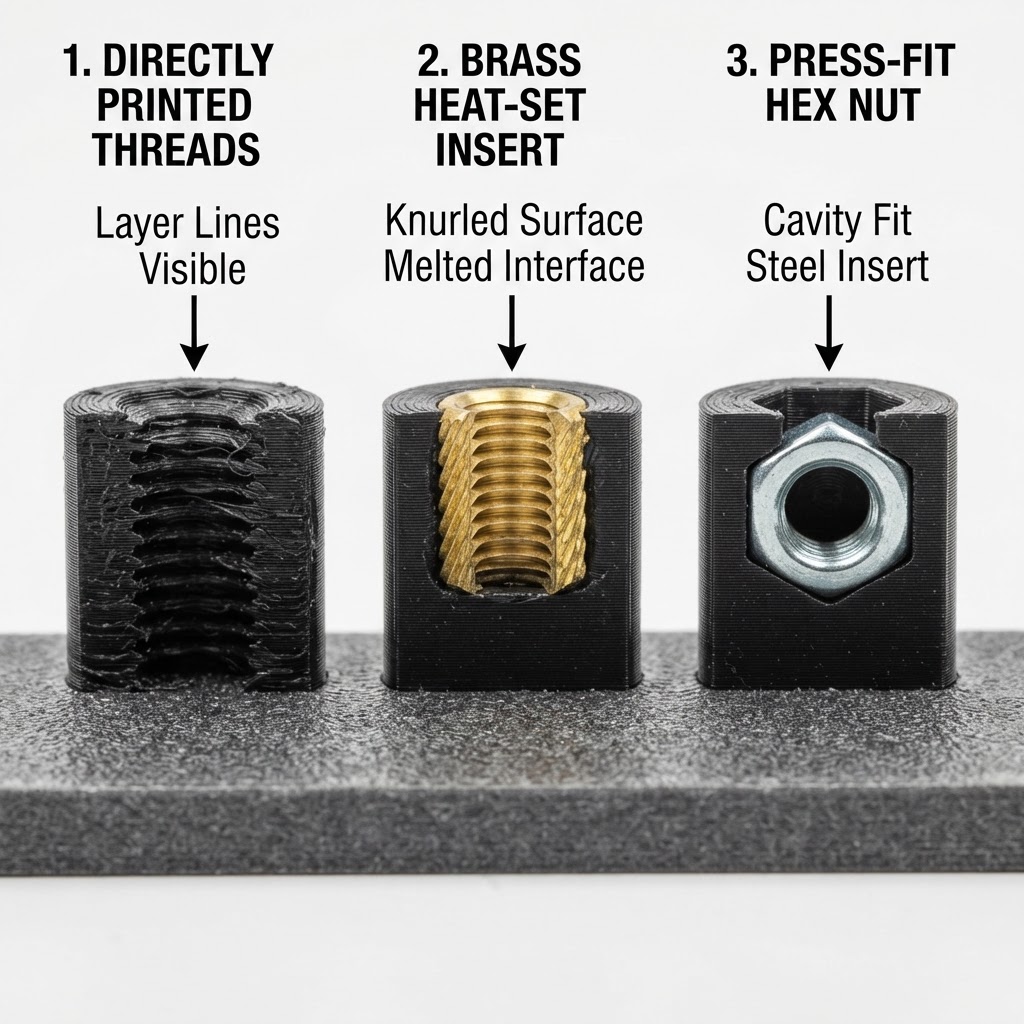
Hier liegt die häufigste Fehlerquelle. Der Bohrungsdurchmesser im CAD-Modell muss exakt auf den jeweiligen Einsatz und das Druckmaterial abgestimmt sein – nicht auf die Nenngröße des Einsatzes.
Hersteller wie Ruthex, Böllhoff (Helicoil) oder STANLEY liefern in ihren Datenblättern Empfehlungswerte. Für einen Ruthex M3-Einsatz (RX-M3x5,7) empfiehlt der Hersteller beispielsweise einen Vorlochduchmesser von 4,0 mm. Drucken Sie 4,0 mm im Slicer ein, kommt je nach Material und Drucker oft etwas weniger raus – 3,8 mm sind realistisch. Das Einschmelzen wird dann zum Kraftakt.
Faustregel: Zielbohrung im gedruckten Teil sollte 0,1–0,2 mm kleiner als der empfohlene Nennwert sein, wenn Sie die Löcher direkt mitdrucken – um den Druckschwund zu kompensieren. Oder: Bohren Sie die Löcher nach dem Druck auf Maß. Dann haben Sie exakte Kontrolle.
| Gewinde | Einsatz-Außen-Ø | Empf. Bohrung (gedruckt) | Empf. Bohrung (gebohrt) |
|---|---|---|---|
| M2 | 3,2 mm | 3,0–3,1 mm | 3,2 mm |
| M3 | 4,0 mm | 3,8–3,9 mm | 4,0 mm |
| M4 | 5,0 mm | 4,8–4,9 mm | 5,0 mm |
| M5 | 6,0 mm | 5,8–5,9 mm | 6,0 mm |
Richtwerte – immer Herstellerdatenblatt des gewählten Einsatzes prüfen.
Materialverträglichkeit und Temperatur
Nicht jeder Kunststoff verträgt das Einschmelzen gleich gut. PLA ist einfach zu verarbeiten, aber empfindlich: Zu viel Wärme, und das Material verfärbt sich oder kollabiert. PETG und ABS sind gutmütiger. PC und Nylon brauchen höhere Einschmelztemperaturen – hier müssen Sie oft auf 220–240 °C am Lötkolben gehen.
Kurze Orientierung:
- PLA: 180–200 °C, langsam und mit wenig Druck einfahren
- PETG: 200–220 °C, gutmütig, empfehlenswert für Einsteiger
- ABS / ASA: 210–230 °C, gute Ergebnisse
- PA (Nylon): 220–250 °C, Einsatz etwas vorwärmen hilft
- PC: 240–260 °C, Geduld mitbringen
Was viele unterschätzen: Die Einschmelztiefe ist genauso wichtig wie die Temperatur. Der Einsatz soll bündig mit der Oberfläche abschließen oder minimal darunter liegen – nie überstehen. Planen Sie im Modell eine Senkung von 0,3–0,5 mm tiefer als die Einsatzlänge ein. Das gibt Ihnen Spielraum.
Häufige Fehler und wie Sie sie vermeiden
Selbst erfahrene Konstrukteure machen hier Fehler. Die häufigsten:
- Einsatz schief eingefahren: Passiert, wenn kein Führungswerkzeug genutzt wird. Abhilfe: Lötkolben senkrecht halten, Bauteil auf ebenem Untergrund fixieren. Für hohe Stückzahlen: Führungshilfe oder Pressvorrichtung nutzen.
- Zu wenig Wandstärke: Ein M5-Einsatz in einer 1,5-mm-Wand funktioniert nicht. Faustregel: Wandstärke mindestens gleich dem Einsatz-Außendurchmesser, besser 1,5-fach.
- Bohrung nicht tief genug: Der Einsatz muss vollständig versenkt werden können. Bohrungstiefe = Einsatzlänge + 0,5 mm Reserve.
- Falscher Einsatztyp: Es gibt Einsätze für Kunststoff (mit grobem Außenprofil) und solche für Metall. Nur Typ für Kunststoff verwenden.
- Zu schnell einfahren: Wer den Einsatz mit Druck hineinstößt, verschiebt Material nach unten statt es seitlich einzubetten. Ergebnis: schlechter Formschluss.
Fazit
Gewindeeinsätze sind eine der effektivsten Maßnahmen, um 3D-gedruckte Bauteile dauerhaft schraubbar zu machen. Mit dem richtigen Einsatztyp, abgestimmter Bohrungsgeometrie und etwas Übung beim Einschmelzen erzielen Sie Verbindungen, die in der Praxis problemlos funktionieren – und mehrfach montierbar sind.
Wenn Sie Bauteile benötigen, bei denen Gewindeeinsätze bereits werkseitig integriert oder die Geometrie gezielt für belastbare Verbindungen ausgelegt ist, unterstützt PrintYourParts Sie gerne – von der Konstruktion über den Druck bis zur montagefertigen Lieferung.