Irgendwann reicht der Bauraum nicht mehr. Das kennen viele Entwickler und Konstrukteure: Das Bauteil ist durchdacht, das Modell fertig – aber kein Standarddrucker fasst es. Die übliche Reaktion: aufteilen, kleben, hoffen. Was dabei entsteht, sind Verbindungsstellen, die mechanisch schwächeln, und ein Aufwand, der jede Zeitersparnis wieder auffrisst.
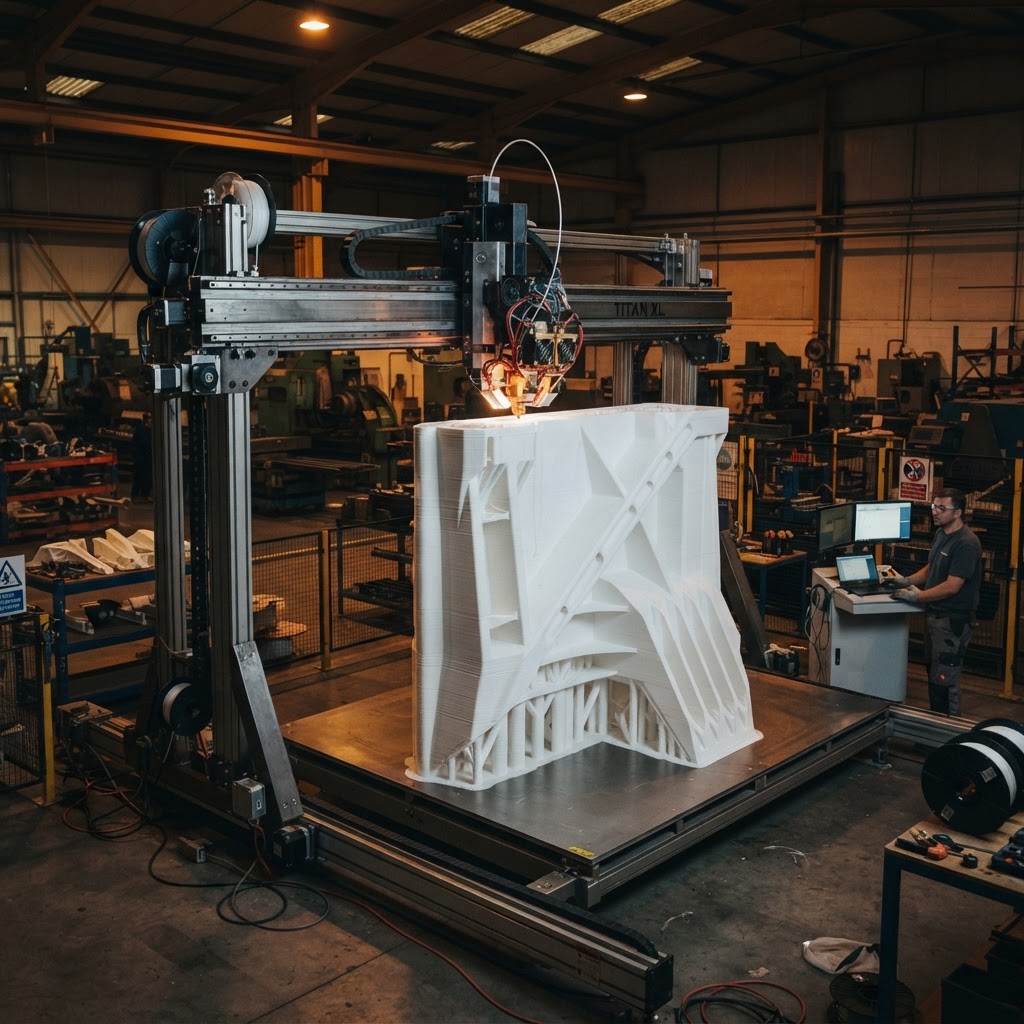
Großformat-FDM löst dieses Problem direkt. Mit Bauräumen von 600 × 600 × 600 mm und mehr lassen sich Bauteile herstellen, die früher zwingend gefräst, gegossen oder aus mehreren Teilen gefügt werden mussten. Das ändert die Kalkulation. Es ändert auch den Konstruktionsansatz – und das ist der eigentlich interessante Punkt.
Dieser Artikel zeigt, wann Großformat-FDM sinnvoll ist, welche Materialien und Parameter wirklich entscheidend sind, und wo die Methode an ihre Grenzen stößt.
Was "Großformat" im FDM-Kontext konkret bedeutet
Der Begriff ist nicht genormt. In der Praxis gilt ein Drucker ab einem Bauraum von etwa 500 mm in der längsten Achse als Großformatdrucker. Die eigentlichen Maschinen im Industriebereich – etwa Systeme von BigRep, Modix oder Massivit – erreichen Bauräume von 1.000 × 1.000 × 1.000 mm und teilweise deutlich darüber.
Das ist kein linearer Unterschied zu Desktopmaschinen. Die Herausforderungen skalieren mit. Thermische Homogenität im Bauraum, Verzug bei großen Grundflächen, Druckzeiten von 40, 60, manchmal über 100 Stunden – all das erfordert andere Maschinenkonzepte, andere Materialverarbeitung und mehr Erfahrung in der Druckvorbereitung.
Was viele unterschätzen: Die Druckbettvorbereitung wird bei diesen Dimensionen zum kritischen Faktor. Ein Verzug von 0,3 mm bei einem 800-mm-Teil bedeutet sichtbare Verformung und möglicherweise unbrauchbare Geometrie. Beheizter Bauraum, kontrolliertes Abkühlen und die richtige Schichthaftung sind keine Komfortmerkmale – sie sind Voraussetzung.
Materialien: Was im Großformat wirklich funktioniert
Nicht jedes Material, das auf kleinen FDM-Druckern gut läuft, ist für Großformatdruck geeignet. PLA scheidet für technische Anwendungen meist aus – zu spröde, zu temperaturempfindlich. In unserer Erfahrung dominieren drei Materialklassen den Großformat-FDM-Bereich:
ABS und ASA sind nach wie vor verbreitet. ASA hat dabei Vorteile: bessere UV-Beständigkeit, geringere Neigung zum Warping als ABS bei gleicher Steifigkeit. Typische Einsatzgebiete sind Gehäuse, Verkleidungen und Halterungen im Außenbereich.
PETG ist einfacher zu verarbeiten und dimensionsstabiler als ABS. Es eignet sich gut für mittelgroße Teile mit mäßigen mechanischen Anforderungen. Für hochbelastete Strukturbauteile reicht es oft nicht.
Hochleistungskunststoffe – allen voran PA12, PA-CF (carbonfaserverstärktes Polyamid) und PP – sind die eigentlich interessante Kategorie. PA-CF bietet Steifigkeit und Gewicht, die an Aluminium-Strukturen heranreichen, bei einem Bruchteil des Fertigungsaufwands. Für Werkzeugträger, Haltevorrichtungen oder Greifer in der Automatisierungstechnik sind das keine Nischenanwendungen mehr.
| Material | Max. Dauertemperatur | Besonderheit |
|---|---|---|
| ASA | ~95 °C | UV-stabil, außentauglich |
| PETG | ~75 °C | einfache Verarbeitung |
| PA12-CF | ~120 °C | hohe Steifigkeit, leicht |
| PP | ~100 °C | chemikalienbeständig |
Typische Anwendungsfälle im Industrieumfeld
Wo kommt Großformat-FDM tatsächlich zum Einsatz? Die Bandbreite ist größer, als man vermuten würde.
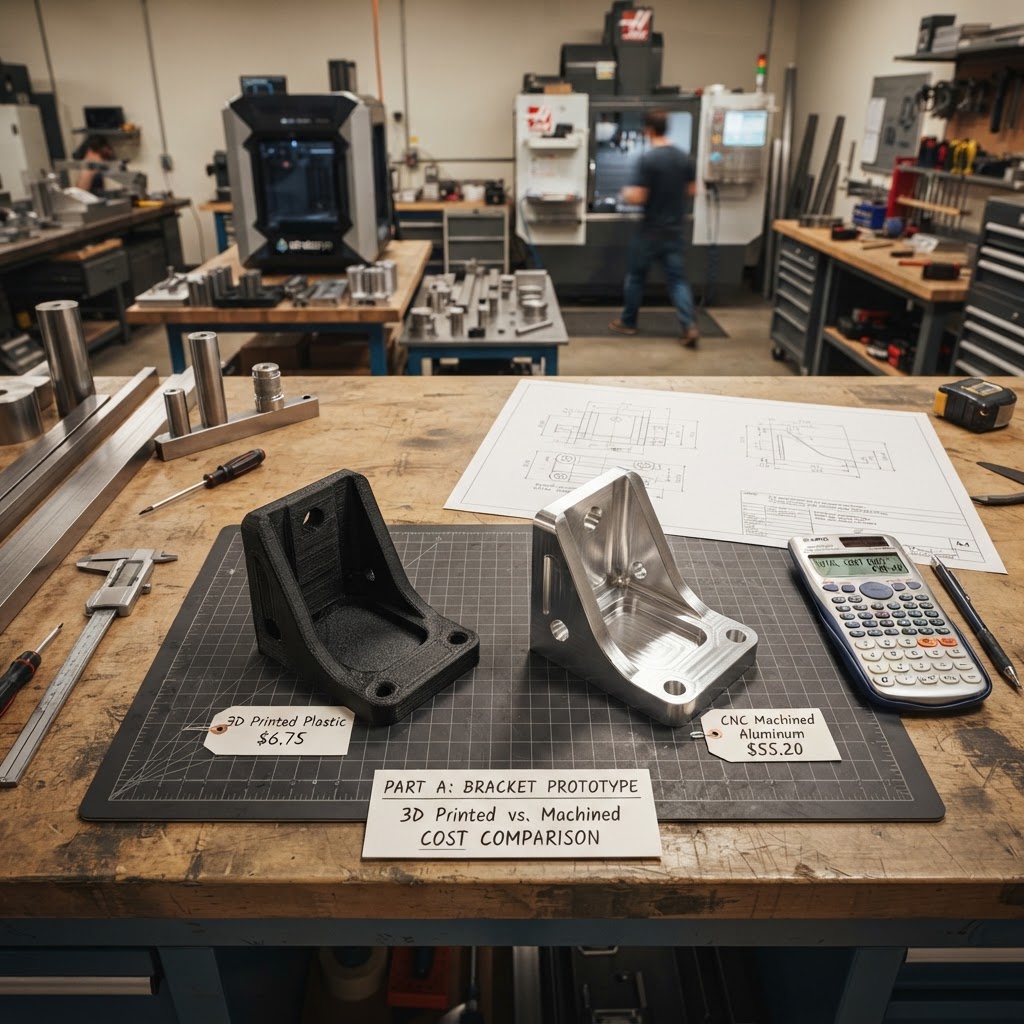
Prototypen und Konzeptmodelle in Originalgröße sind der klassische Fall. Ein Armaturenbrett-Prototyp, ein Motorabdeckungsmodell, ein Karosserieteil für die Designfreigabe – hier ist Großformat-FDM konkurrenzlos schnell. Fräsen würde Wochen dauern. Drucken dauert Tage.
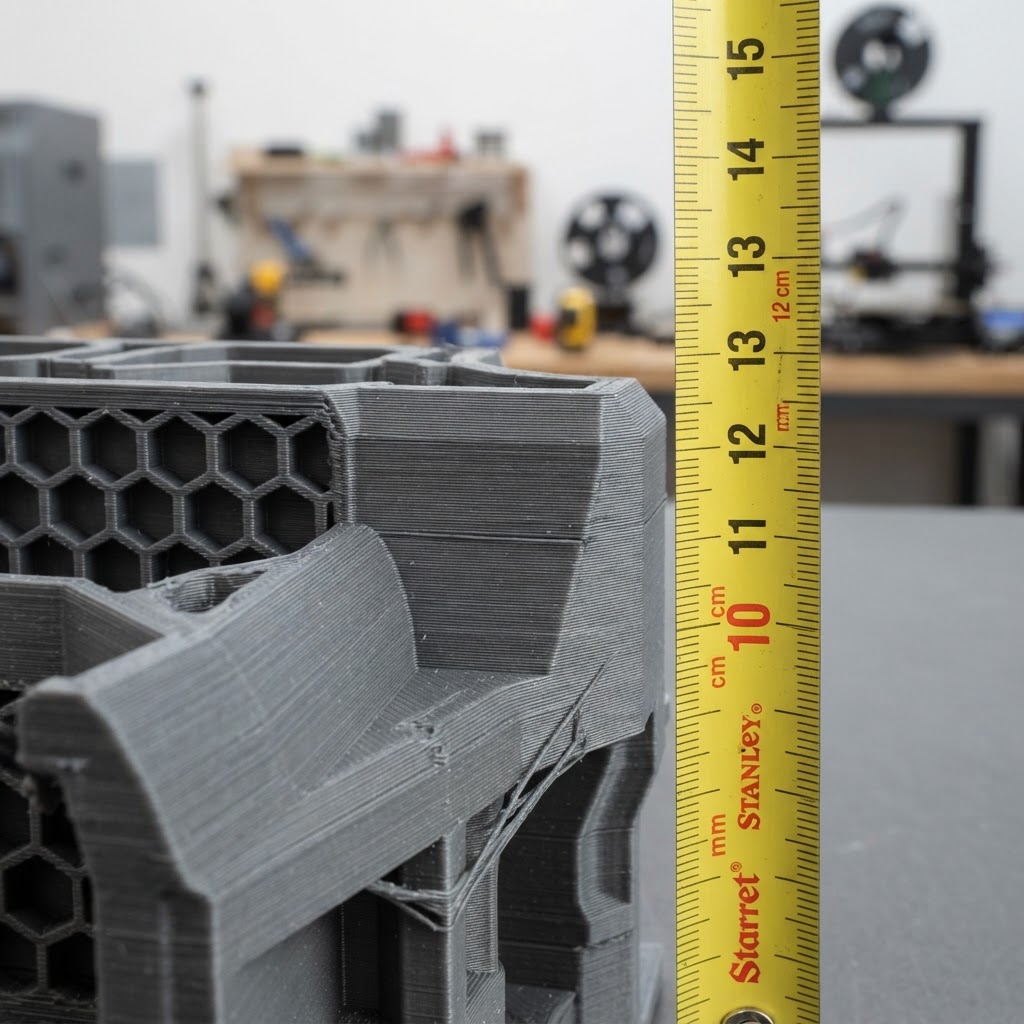
Betriebsmittel und Vorrichtungen sind oft noch wirtschaftlicher. Aufnahmen, Spannvorrichtungen, Montagehelfer – diese Teile werden nicht selten in kleiner Stückzahl gebraucht, müssen passen und robust sein, aber kein ästhetisches Ausstellungsstück werden. PA-CF oder ABS reichen dafür vollkommen aus.
Endverwendungsteile im Maschinenbau – das ist der wachsende Bereich. Kanalabdeckungen, Leitungsführungen, Schutzgehäuse, Adapterstücke zwischen Baugruppen: Alles, was früher als "zu aufwändig für Einzelfertigung" galt, lässt sich heute in Großformat-FDM wirtschaftlich herstellen. Die Stückzahlgrenze, ab der konventionelle Fertigung überlegen ist, hat sich deutlich nach oben verschoben.
Konstruktionshinweise für große FDM-Bauteile
Wer ein Teil für Großformat-FDM konstruiert, sollte einige Punkte beachten – vor allem wenn das Bauteil direkt verwendet wird und nicht nur als Anschauungsmodell dient.
Wandstärken: Mindestens 3–4 Perimeter (bei 0,6-mm-Düse also ~2,4 mm) für strukturell belastete Bereiche. Dünne Wandsegmente bei großen Teilen neigen zu Resonanzschwingungen und Druckfehlern.
Orientierung: Die Z-Richtung ist immer die schwächste. Zugbelastungen sollten möglichst in der XY-Ebene liegen. Das klingt selbstverständlich – wird aber bei komplexen Geometrien schnell übersehen.
Stützstrukturen minimieren: Gerade bei großen Bauteilen verursachen Stützstrukturen erhebliche Nacharbeitszeit. Überhänge bis 45° drucken in der Regel ohne Stützen. Darüber hinaus: Bauteil möglichst so orientieren oder geometrisch anpassen, dass Stützen entfallen.
Kurze Checkliste für Großformat-FDM-Konstruktion:
- Wandstärken ≥ 2,4 mm in lasttragenden Bereichen
- Bohrungen und Passungen +0,2 bis +0,4 mm Toleranzzugabe planen
- Thermische Ausdehnung bei großen Grundflächen berücksichtigen (ASA: ~80 µm/m·K)
- Keine scharfen Innenecken ohne Radius
- Teileorientierung früh festlegen, nicht erst beim Slicen
Grenzen der Methode – und wann andere Verfahren besser passen
Großformat-FDM ist kein Allheilmittel. Die Oberflächenqualität liegt deutlich unter SLA oder SLS. Schichtlinien sind sichtbar und bei optischen Anforderungen aufwändig nachzubearbeiten. Für transparente Teile oder sehr filigrane Strukturen ist SLA die bessere Wahl.
Die Maßgenauigkeit liegt bei ±0,5 mm bis ±1,0 mm über große Distanzen – je nach Material und Druckführung. Für Passungen an Normteilen wie Lager oder Dichtungen ist das zu ungenau. Hier hilft nachträgliches Fräsen oder Bohren, was aber Aufwand bedeutet.
Hohe Stückzahlen sind kein Einsatzgebiet für Großformat-FDM. Wer 500 Stück eines Bauteils braucht, sollte Spritzguss prüfen – auch wenn die Werkzeugkosten zunächst abschrecken.
Fazit
Großformat-FDM ist heute ein ernstzunehmender Fertigungsweg für Bauteile, die früher in dieser Form nicht wirtschaftlich herzustellen waren. Die Kombination aus verfügbaren Hochleistungskunststoffen, gewachsenem Prozessknowhow und skalierbaren Maschinen hat die Methode industrietauglich gemacht.
Entscheidend ist, das Verfahren richtig einzusetzen: keine Wunderlösung für alle Fälle, aber für Prototypen, Betriebsmittel und Einzelteile in technisch anspruchsvollen Umgebungen oft die schnellste und wirtschaftlichste Option.
Bei PrintYourParts fertigen wir großformatige FDM-Teile aus einer breiten Materialpalette – von ASA bis PA-CF. Wenn Sie ein Bauteil haben, das in keinen Standarddrucker passt, sprechen Sie uns an.