Ein Bauteil sieht gut aus. Maßlich stimmt es trotzdem nicht. Genau das ist das Problem, das viele Qualitätssicherungsabteilungen täglich beschäftigt. Der Soll-Ist-Vergleich mit 3D-Scan löst dieses Problem systematisch – und zwar schneller und vollständiger als klassische taktile Messtechnik es je könnte.
Der Gedanke dahinter ist einfach: Sie scannen ein reales Bauteil, erhalten eine digitale Punktwolke und legen diese auf das CAD-Referenzmodell. Software berechnet die Abweichungen. Jede einzelne. Über die gesamte Oberfläche. Das klingt nach Standard – ist es in vielen Produktionsbetrieben aber noch lange nicht. Laut einer Studie des VDMA aus 2022 nutzen weniger als 30 % der deutschen mittelständischen Fertigungsunternehmen flächige 3D-Messtechnik systematisch in der Produktion.
Was dabei verloren geht, ist teuer. Nacharbeit, Ausschuss, Reklamationen – oft wäre frühes Erkennen von Maßabweichungen günstiger als jede Korrekturmaßnahme hinterher.
Wie der Vergleich technisch funktioniert
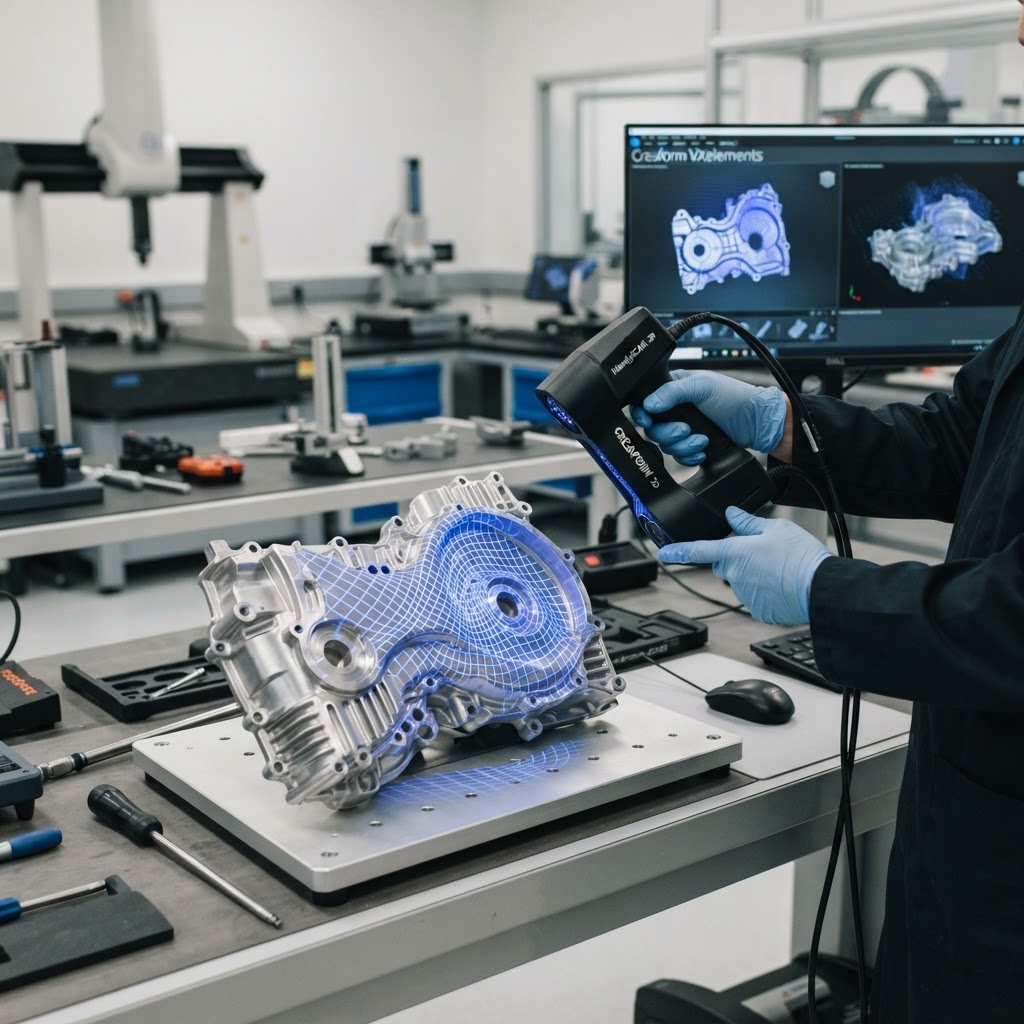
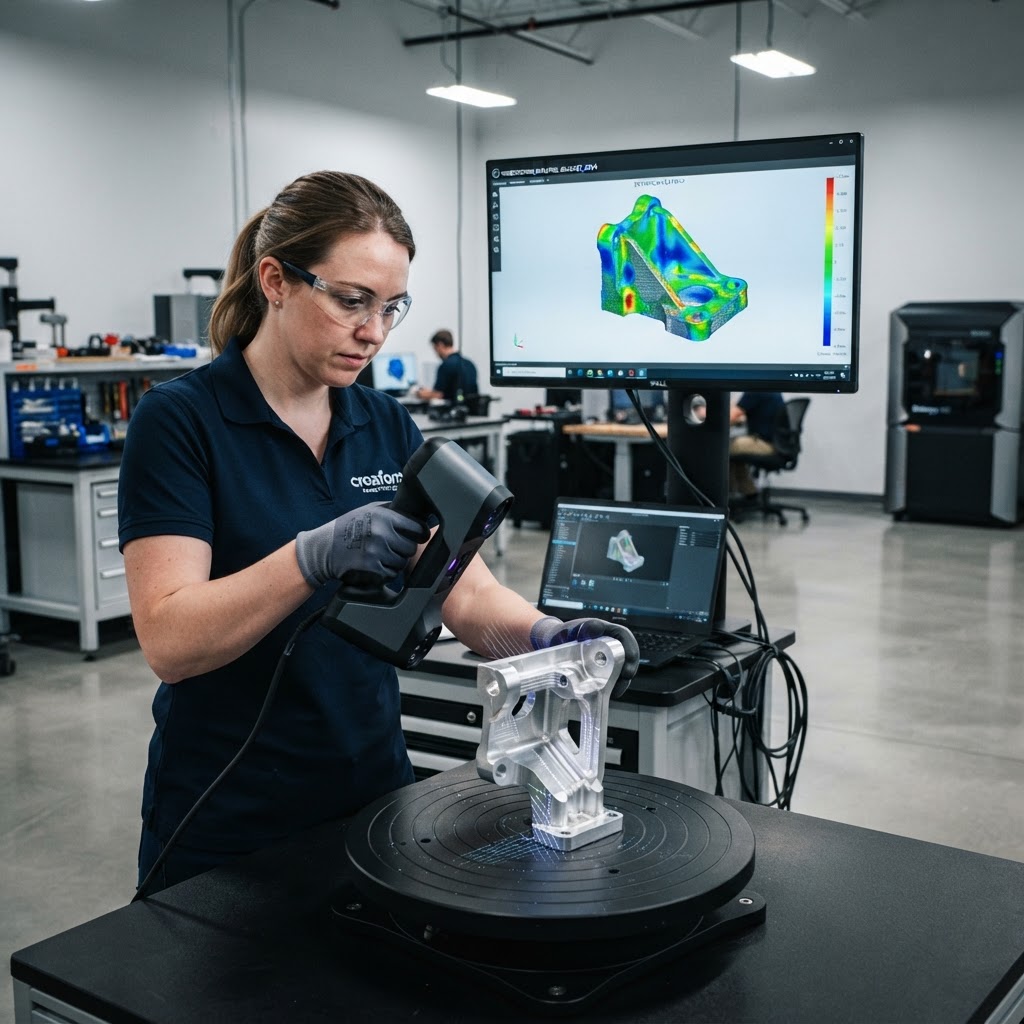
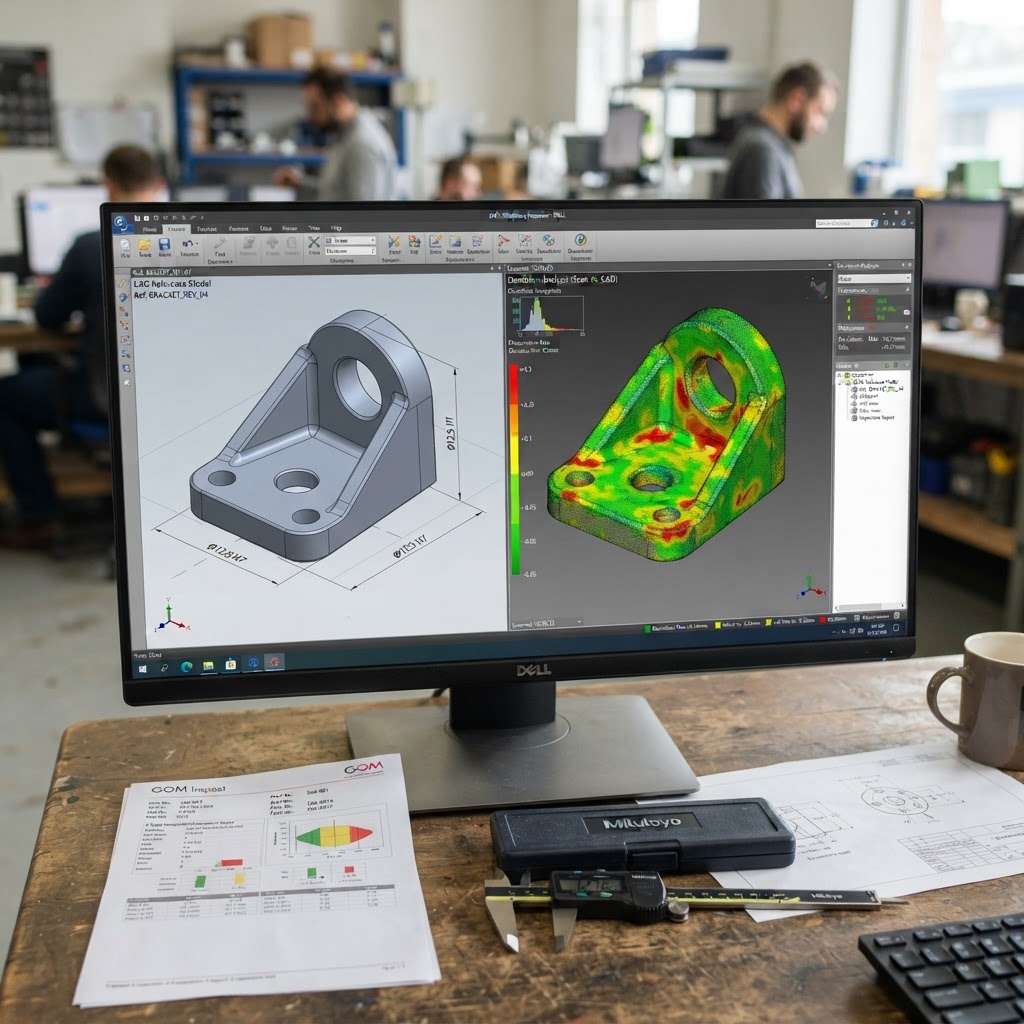
Der Ablauf lässt sich in drei klare Schritte unterteilen. Erstens: das Bauteil scannen. Strukturlichtscanner oder Laserscanner erfassen die Geometrie mit Genauigkeiten von typischerweise ±0,02 bis ±0,05 mm, je nach Gerät und Bauteilgröße. Zweitens: Scan-Daten als Polygonnetz (STL oder OBJ) mit dem CAD-Modell ausrichten – sogenannte Best-Fit-Registrierung oder fixierte Referenzpunkte, je nach Anforderung. Drittens: Software wie GOM Inspect, PolyWorks oder 3DReshaper berechnet eine Falschfarben-Abweichungsdarstellung.
Das Ergebnis ist ein visuelles Protokoll. Grün bedeutet Toleranz eingehalten. Rot oder Blau signalisiert Abweichung nach außen oder innen. Sie sehen auf einen Blick, wo ein Spritzgussbauteil verzogen ist, wo ein Fräsmaß nicht stimmt oder wo eine Schweißnaht die Geometrie verzieht.
Was viele unterschätzen: Die Ausrichtungsmethode ist entscheidend. Best-Fit minimiert den globalen Fehler über alle Punkte – hilfreich bei Freiformen. RPS-Ausrichtung (Reference Point System) orientiert sich an definierten Funktionsflächen und ist in der Serienprüfung oft die bessere Wahl. Wer diese Entscheidung dem Softwareautomatismus überlässt, bekommt Ergebnisse, die technisch korrekt, aber inhaltlich irreführend sind.
Typische Anwendungsfälle in der Serienproduktion
In unserer Erfahrung kommen Soll-Ist-Vergleiche vor allem in drei Situationen zum Einsatz: Erstbemusterung neuer Werkzeuge, Stichprobenprüfung laufender Serien und Schadensanalyse bei Reklamationen.
Bei der Erstbemusterung geht es darum, ob ein neues Spritzguss- oder Druckgusswerkzeug die Geometrie korrekt abbildet. Ein reales Beispiel aus unserem Bereich: Ein Kunde ließ ein Kunststoffgehäuse für die Elektronikindustrie scannen – Bauteilgröße ca. 180 × 120 × 45 mm. Der Scan zeigte Verzug von bis zu 0,8 mm im Bereich einer langen, freitragenden Wand. Im taktilen Protokoll mit 12 Messpunkten wäre das durchgegangen. Der Flächenvergleich machte es sichtbar.
Bei Stichprobenprüfungen liefert der 3D-Scan Daten, die über Gut/Schlecht-Entscheidungen hinausgehen. Sie erkennen Trends: Wenn über mehrere Teile hinweg eine bestimmte Zone systematisch zu wenig Material aufweist, deutet das auf Werkzeugverschleiß oder Prozessverschiebung hin – und nicht auf Zufall.
Grenzen der Methode kennen
Der Soll-Ist-Vergleich ist kein Allheilmittel. Einige Einschränkungen sollten Sie kennen, bevor Sie die Methode im Prozess verankern.
Optische Scanner haben Probleme mit glänzenden, transparenten oder sehr dunklen Oberflächen. Abhilfe schafft ein mattierendes Einsprühpräparat (zum Beispiel auf Kreide- oder Titandioxidbasis), das nach dem Scan rückstandsfrei entfernt wird. Bei Präzisionsbauteilen aus dem Medizinbereich kann das problematisch sein – hier sind taktile Methoden oder Röntgen-CT die bessere Wahl.
Innengeometrien sind für optische Scanner grundsätzlich schwer zugänglich. Bohrungen, Hinterschnitte, Kanäle – das alles liegt im Dunkeln. Industrielle CT-Systeme schließen diese Lücke, sind aber deutlich teurer und langsamer. Für die meisten Außengeometrien in der Serienprüfung ist der optische Scan hingegen klar im Vorteil: schnell, flächig, reproduzierbar.
| Methode | Stärken | Schwächen |
|---|---|---|
| Optischer 3D-Scan | Schnell, flächig, visuell | Glanz, Transparenz, Innengeometrie |
| Taktile KMM | Sehr hohe Genauigkeit | Langsam, punktuell |
| Industrielle CT | Innen- und Außengeometrie | Teuer, langsam, Bauteilgröße limitiert |
Integration in bestehende QS-Prozesse
Der größte praktische Aufwand liegt nicht beim Scannen selbst, sondern bei der Einbettung in dokumentierte Prüfprozesse. Für IATF 16949 oder ISO 9001 zertifizierte Unternehmen bedeutet das: Prüfanweisung erstellen, Messmittel kalibrieren und kalibrierüberwachen, Messsystemanalyse (MSA) durchführen.
Ein Strukturlichtscanner gilt als Messmittel. Er braucht eine Rückführbarkeit auf nationale Normale – realisiert über Referenzkörper mit bekannten Maßen, die regelmäßig gemessen und dokumentiert werden. Das ist kein großer Aufwand, wird aber häufig vergessen. Audits decken genau das auf.
Sinnvoll ist außerdem die Definition von Prüfmerkmalen vorab. Nicht jedes Flächenelement braucht dieselbe Toleranz. Funktionsflächen, Dichtflächen und Montagestellen bekommen engere Grenzen als unkritische Freiformflächen. Diese Differenzierung hinterlegen Sie direkt im CAD-Modell als PMI (Product and Manufacturing Information) – dann kann die Software sie automatisch auswerten und im Bericht darstellen.
Wirtschaftliche Bewertung
Ein professioneller 3D-Scan mit vollständigem Abweichungsbericht kostet bei externen Dienstleistern je nach Bauteil und Aufwand zwischen 150 und 600 Euro. Eine eigene Messanlage – etwa ein handgehaltener Artec Leo oder ein stationäres GOM ATOS-System – liegt zwischen 30.000 und 120.000 Euro Investition.
Für Unternehmen mit hohen Stückzahlen und wiederkehrenden Bauteilen rechnet sich die Eigeninvestition ab einer gewissen Prüfhäufigkeit. Für alle anderen ist die Zusammenarbeit mit einem Dienstleister flexibler und oft günstiger. Die Break-Even-Analyse ist in den meisten Fällen innerhalb von zwei Stunden erstellt – das lohnt sich, bevor Sie eine Investitionsentscheidung treffen.
Was sich immer rechnet: Ein Ausschussbauteil, das Sie früh identifizieren, kostet einen Bruchteil dessen, was ein Rückruf oder eine Feldreklamation kostet. Bei einem Automobilzulieferer, mit dem wir zusammenarbeiten, wurde durch systematische Erstbemusterungsscans die Reklamationsquote bei neuen Werkzeugen innerhalb von 18 Monaten um rund 40 % gesenkt.
Der Soll-Ist-Vergleich mit 3D-Scan ist kein Trend, sondern ein technisch ausgereiftes Werkzeug, das in der Produktion seinen Platz hat. Vorausgesetzt, Sie setzen ihn methodisch korrekt ein und kennen seine Grenzen. Wer ihn sinnvoll integriert, spart Zeit, Kosten und Nerven – in dieser Reihenfolge.
Bei PrintYourParts bieten wir 3D-Scan und Soll-Ist-Vergleich als eigenständige Dienstleistung an – unabhängig davon, ob das Bauteil bei uns gefertigt wurde oder nicht. Kontakt und Details finden Sie unter printyourparts.de.