Wer ein Bauteil digitalisieren will, steht früher oder später vor der Frage: Structured Light oder Laserscan? Beide Verfahren liefern dreidimensionale Punktwolken, beide werden für Reverse Engineering, Qualitätskontrolle und Dokumentation eingesetzt – und beide haben spezifische Stärken, die über Erfolg oder Misserfolg eines Projekts entscheiden können. Die Wahl des falschen Verfahrens kostet Zeit, Geld und im schlechtesten Fall Messgenauigkeit, die sich im späteren Fertigungsprozess rächt.
Dieser Artikel erklärt die technischen Unterschiede praxisnah, ohne in Marketing-Phrasen zu verfallen. Sie erhalten konkrete Entscheidungskriterien – basierend auf dem, was wir täglich in Scanprojekten erleben.
Was zunächst trivial klingt, ist in der Praxis komplex: Beide Verfahren reagieren empfindlich auf Materialeigenschaften, Umgebungsbedingungen und die Geometrie des Bauteils selbst. Wer das ignoriert, erhält Punktwolken mit Lücken, Artefakten oder unbrauchbarer Auflösung.
Das Messprinzip – kurz und klar
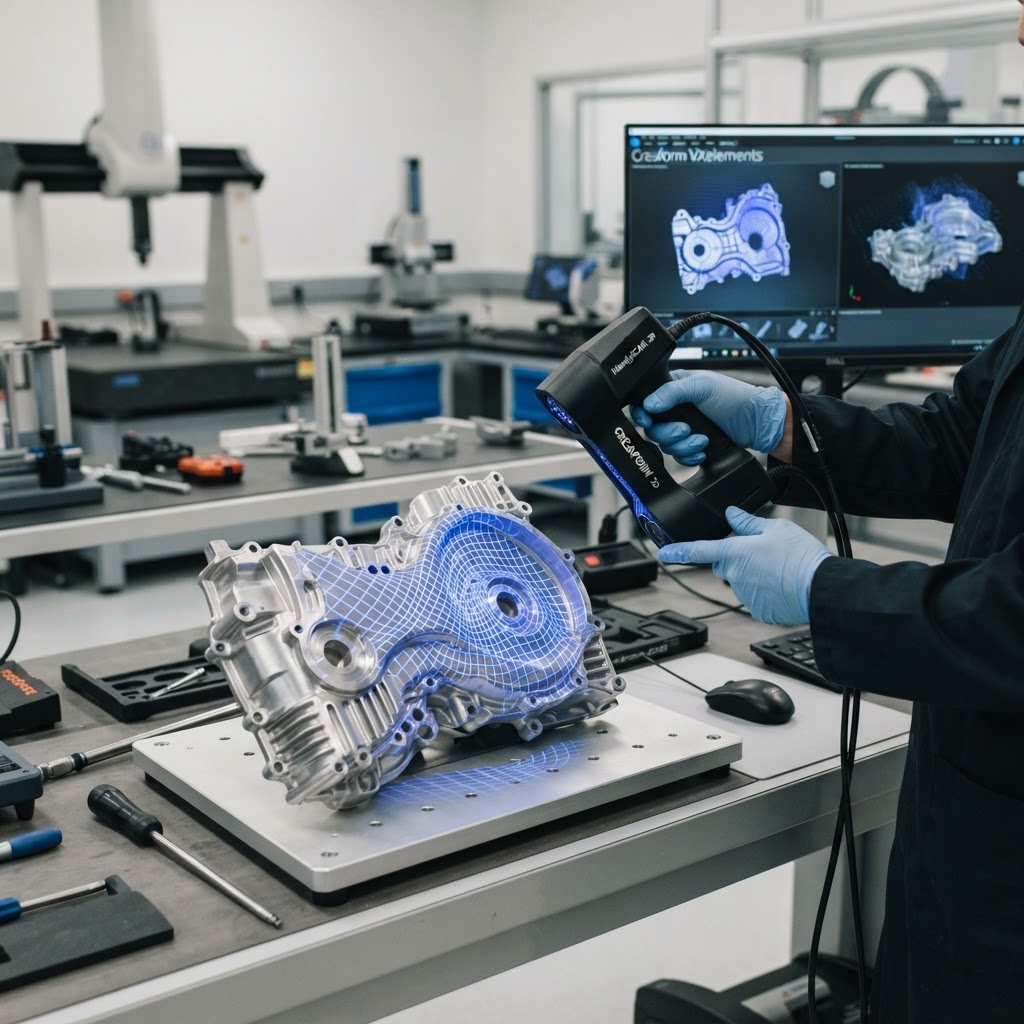
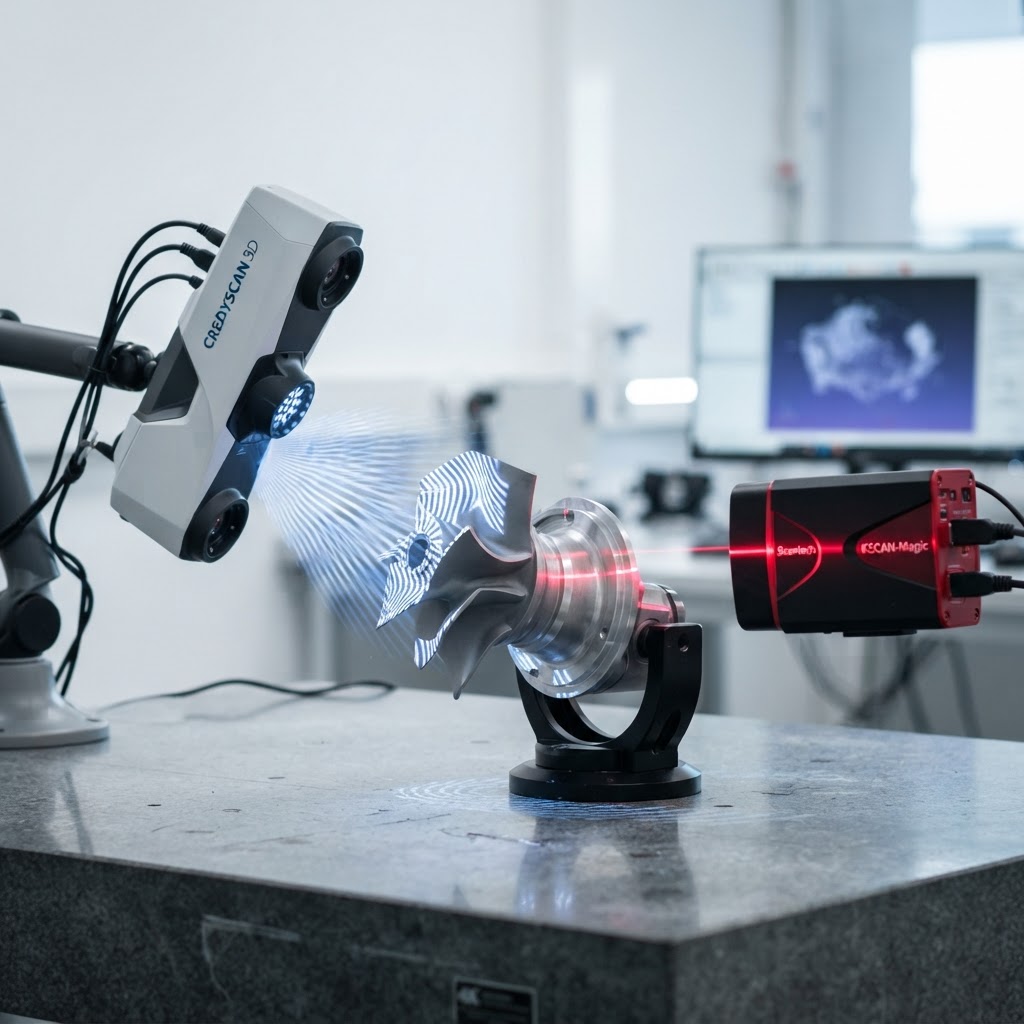
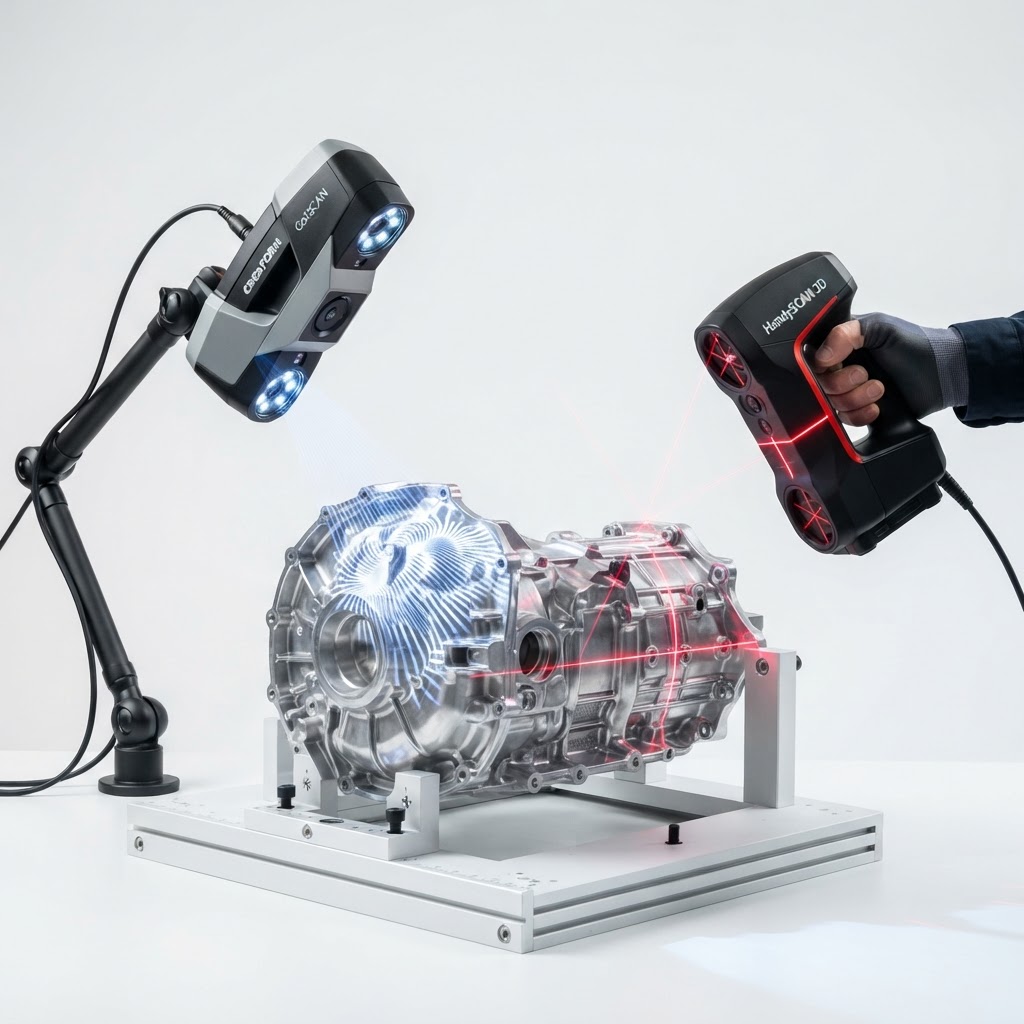
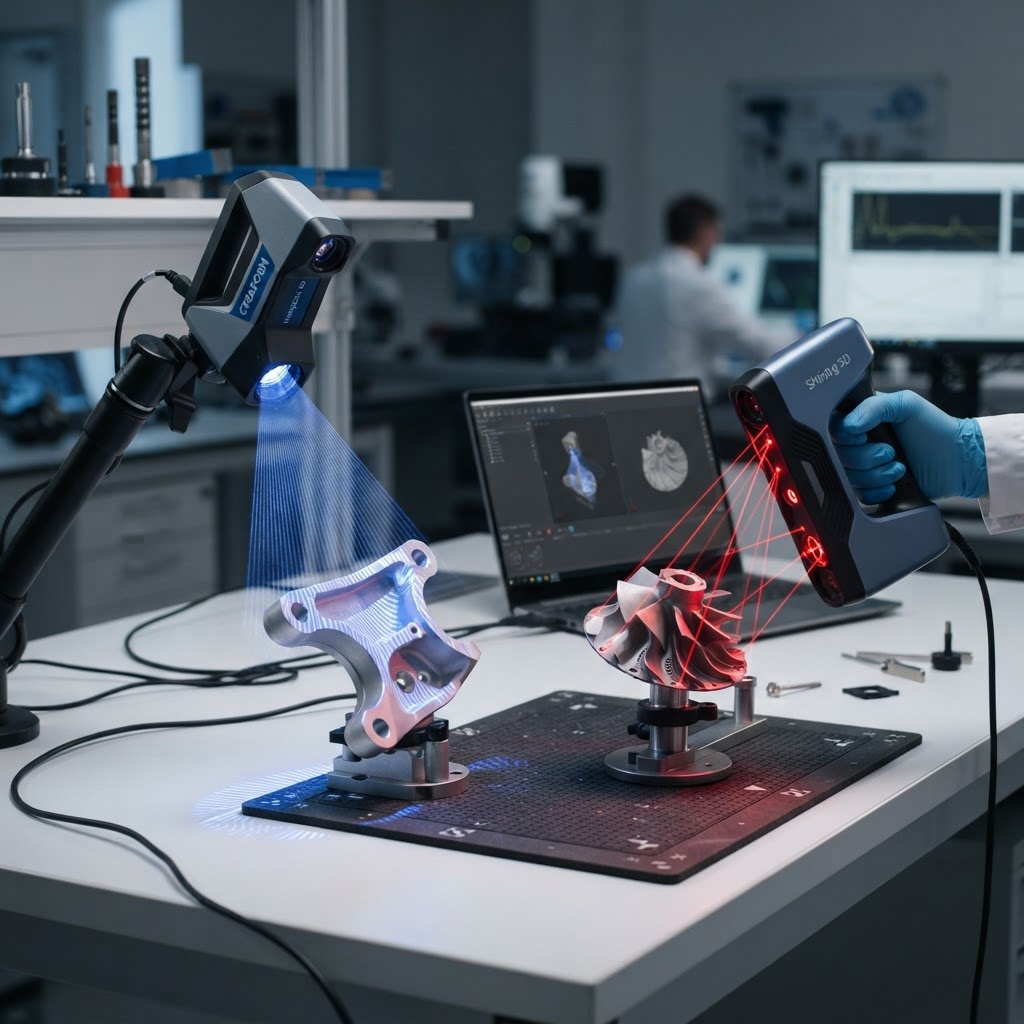
Beim Structured Light Scanning projiziert ein Projektor ein Streifenmuster auf das Bauteil. Kameras erfassen, wie sich dieses Muster auf der Oberfläche verformt. Aus der Verzerrung berechnet die Software Tiefenwerte. Das geht schnell – ein einzelner Scan dauert oft unter einer Sekunde – und liefert sehr hohe Punktdichten auf kleinen bis mittleren Flächen.
Laserscanner arbeiten mit einer oder mehreren Laserlinien, die über das Objekt gestrichen werden. Die Messung basiert auf Triangulation oder – bei Langstreckenscannern – auf Laufzeitmessung (ToF). Tragbare Handscanner kombinieren oft Lasertriangulation mit IMU-Sensoren und Kamerabildern für die Positionsverfolgung. Das macht sie deutlich flexibler im Raum, aber in der Regel etwas langsamer bei hoher Detailauflösung.
Der entscheidende Unterschied liegt im Messprinzip: Structured Light braucht ein kontrolliertes Umfeld, Laserscan ist robuster im Außeneinsatz. Das ist keine Meinung, das ist Physik.
Genauigkeit: Zahlen statt Versprechen
In unserer Erfahrung wird Genauigkeit am häufigsten missverstanden. Beide Verfahren werben mit ähnlichen Spezifikationen – oft im Bereich 0,02 bis 0,05 mm für hochwertige Systeme. Die Frage ist aber: Genauigkeit unter welchen Bedingungen?
Structured Light Scanner wie der GOM ATOS oder Zeiss T-SCAN Hawk 2 erreichen unter Laborbedingungen Genauigkeiten von ±0,02 mm auf Bauteilen bis etwa 1 m² Oberfläche. Das ist reproduzierbar, wenn Umgebungslicht kontrolliert, das Bauteil fixiert und die Kalibrierung frisch ist.
Handgeführte Laserscanner wie der Artec Leo oder Creaform HandySCAN arbeiten in der Praxis mit ±0,05 bis ±0,1 mm – was für viele Anwendungen vollkommen ausreichend ist. Für ein Karosserieteil im Automobilbereich mit Toleranz von ±0,3 mm ist das kein Problem. Für eine Spritzgussform mit Passmaß H7 schon.
| Kriterium | Structured Light | Laserscan (Handscanner) |
|---|---|---|
| Typische Genauigkeit | ±0,02–0,05 mm | ±0,05–0,1 mm |
| Punktdichte | sehr hoch | hoch |
| Bauteilgröße ideal | 50 mm – 1,5 m | 100 mm – unbegrenzt |
| Außeneinsatz | eingeschränkt | gut geeignet |
| Reflexionen/Glanz | problematisch | weniger problematisch |
| Schandauer | schnell (Einzelaufnahmen) | kontinuierlich, flexibel |
Materialeigenschaften: Der häufig unterschätzte Faktor
Was viele unterschätzen: Das schwierigste an einem Scanprojekt ist oft nicht die Geometrie, sondern das Material. Und hier trennen sich die Verfahren deutlich.
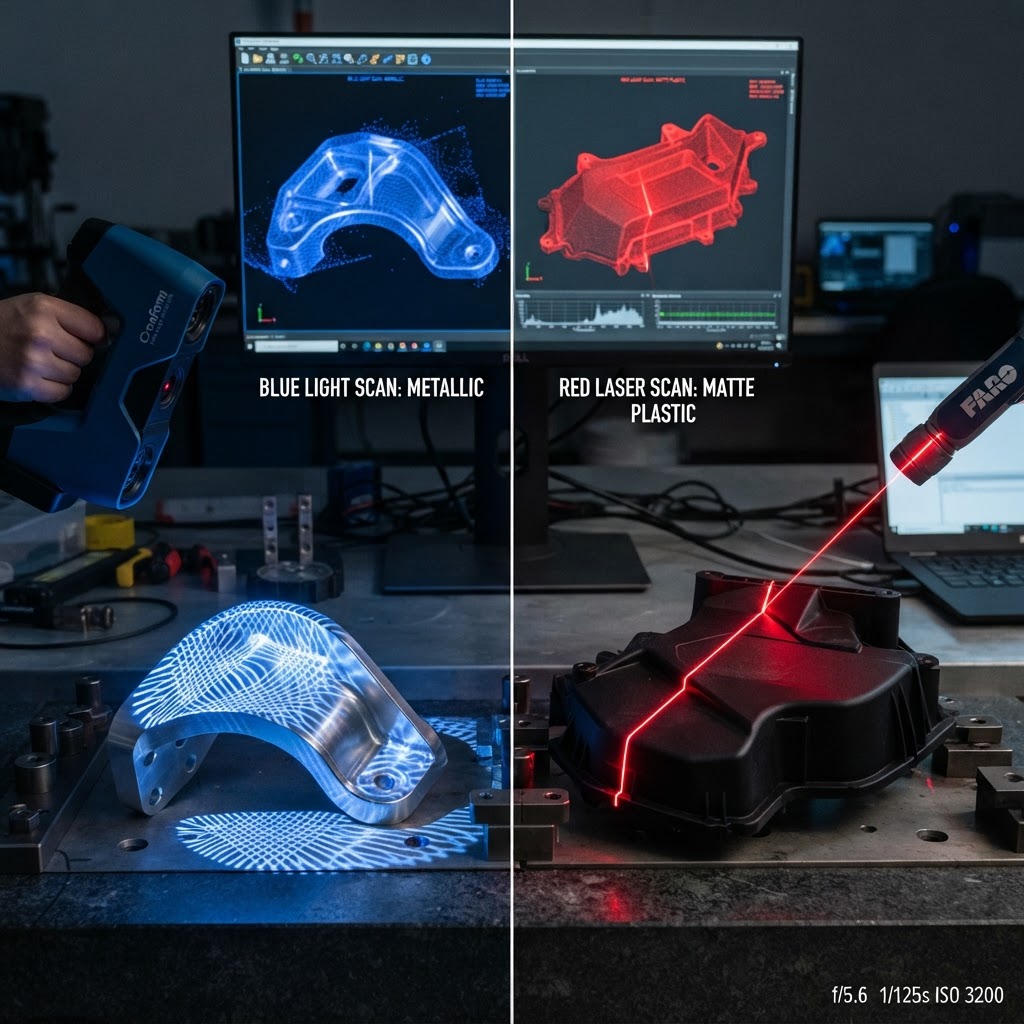
Structured Light Scanner reagieren empfindlich auf stark reflektierende, transparente oder sehr dunkle Oberflächen. Polierter Stahl, Glas oder schwarzes Gummi – all das schluckt oder reflektiert das projizierte Muster, sodass die Software keine verwertbaren Daten berechnen kann. Die klassische Lösung: Mattierungsspray. In der Praxis bedeutet das zusätzlichen Aufwand, Reinigung nach dem Scan und bei empfindlichen Bauteilen manchmal schlicht keine Option.
Laserscanner sind hier toleranter. Die Laserline passt sich besser an verschiedene Reflexionseigenschaften an, viele Systeme verfügen über automatische Belichtungsregelung. Vollständig problemfrei sind sie nicht – tiefschwarze, absorbierende Kunststoffe wie mattiertes PA12 oder Carbon-Gewebe bereiten auch Laserscannern Schwierigkeiten. Aber der Korridor brauchbarer Materialien ist größer.
Ein konkretes Beispiel aus unserem Alltag: Ein Maschinenbauer brachte ein Aluminium-Druckgussteil mit partiell polierter Oberfläche. Der erste Versuch mit Structured Light lieferte erhebliche Datenlücken im Hochglanzbereich. Nach kurzem Mattierungssprühauftrag war das Ergebnis einwandfrei – aber das war in diesem Fall akzeptabel. Bei einem galvanisierten Zierteil wäre Mattierungsspray keine Option gewesen, Laserscan die bessere Wahl.
Bauteilgröße und Einsatzort
Hier ist die Entscheidung oft eindeutig. Structured Light Scanner sind Präzisionswerkzeuge für definierte Arbeitsabstände. Ein typisches Sichtfeld beträgt 200 × 150 mm bis 800 × 600 mm, abhängig von Konfiguration und Objektiv. Größere Bauteile werden durch mehrfaches Umpositionieren und Referenzmarken zusammengesetzt – was funktioniert, aber Zeit kostet und bei sehr großen Bauteilen unpraktisch wird.
Ein Laserscan-Handscanner kennt keine festen Grenzen. Sie können damit eine komplette Maschinenverkleidung scannen, ein Fahrzeugchassis, einen Industrieroboter im eingebauten Zustand. Die Positionsverfolgung läuft kontinuierlich, der Bediener bewegt sich frei um das Objekt. Das ist im Hallenbetrieb oder auf der Baustelle ein enormer praktischer Vorteil.
Außeneinsatz ist ein weiteres Argument für den Laserscan. Tageslicht stört Structured Light Scanner erheblich – das projizierte Muster wird durch Umgebungslicht überlagert. Professionelle Systeme haben Gegenlichtblenden und UV-Projektoren als Gegenmittel, aber das hat Grenzen. Laserscanner mit rotem oder blauem Laser sind deutlich unempfindlicher gegenüber Fremdlicht.
Wann welches Verfahren – eine ehrliche Einschätzung
Es gibt keine universell bessere Technologie. Das ist unbefriedigend, aber wahr. Die Entscheidung hängt von vier Faktoren ab: geforderter Genauigkeit, Bauteilgröße, Materialbeschaffenheit und Einsatzort.
Structured Light empfehlen wir, wenn:
- Toleranzen unter ±0,05 mm gefragt sind
- Das Bauteil in einem kontrollierten Umfeld zugänglich ist
- Oberflächen mattierbar oder bereits matt sind
- Hohe Punktdichte für Freeform-Flächen benötigt wird
Laserscan empfehlen wir, wenn:
- Das Bauteil groß oder schwer zugänglich ist
- Der Scan vor Ort erfolgen muss
- Reflexionseigenschaften Structured Light schwierig machen
- Schnelle Ergebnisse mit solider, nicht maximaler Genauigkeit ausreichen
In der Praxis kombinieren erfahrene Dienstleister beide Verfahren. Kritische Maßbereiche werden mit Structured Light erfasst, der Rest mit dem Handscanner – anschließend zusammengeführt. Das klingt aufwendig, ist aber oft die sauberste Lösung für komplexe Bauteile.
Fazit
Structured Light und Laserscan sind keine Konkurrenten, sondern Werkzeuge mit unterschiedlichem Anwendungsprofil. Wer die Unterschiede kennt, wählt das richtige Verfahren – und spart damit Zeit und Nacharbeit. Wer pauschal auf eine Technologie setzt, riskiert suboptimale Ergebnisse.
Wenn Sie unsicher sind, welches Verfahren für Ihr Bauteil das richtige ist, sprechen Sie uns an. Bei PrintYourParts analysieren wir die Anforderungen vor dem Scan – nicht hinterher. So kommen Sie zu verwertbaren Daten, die als Grundlage für Reverse Engineering, CAD-Rekonstruktion oder Qualitätsprüfung taugen.