Zwei Technologien dominieren heute den industriellen 3D-Scan-Markt: Streifenlichtprojektion (Structured Light) und Laserscan. Beide liefern dreidimensionale Punktwolken, beide werden für Qualitätssicherung, Reverse Engineering und Digitalisierung eingesetzt – und trotzdem sind sie in der Praxis kaum austauschbar. Wer die falsche Technologie für sein Bauteil wählt, zahlt drauf: mit schlechter Datenqualität, unnötigem Zeitaufwand oder schlicht mit einem Scan, der nicht verwendbar ist.
Die Entscheidung hängt von mehreren Faktoren ab, die oft unterschätzt werden. Bauteilgröße, Oberflächenbeschaffenheit, geforderte Genauigkeit, Umgebungsbedingungen – all das spielt eine Rolle. Dieser Artikel beleuchtet die technischen Unterschiede sachlich und hilft Ihnen, für Ihren konkreten Anwendungsfall die richtige Wahl zu treffen.
Wie die beiden Verfahren funktionieren
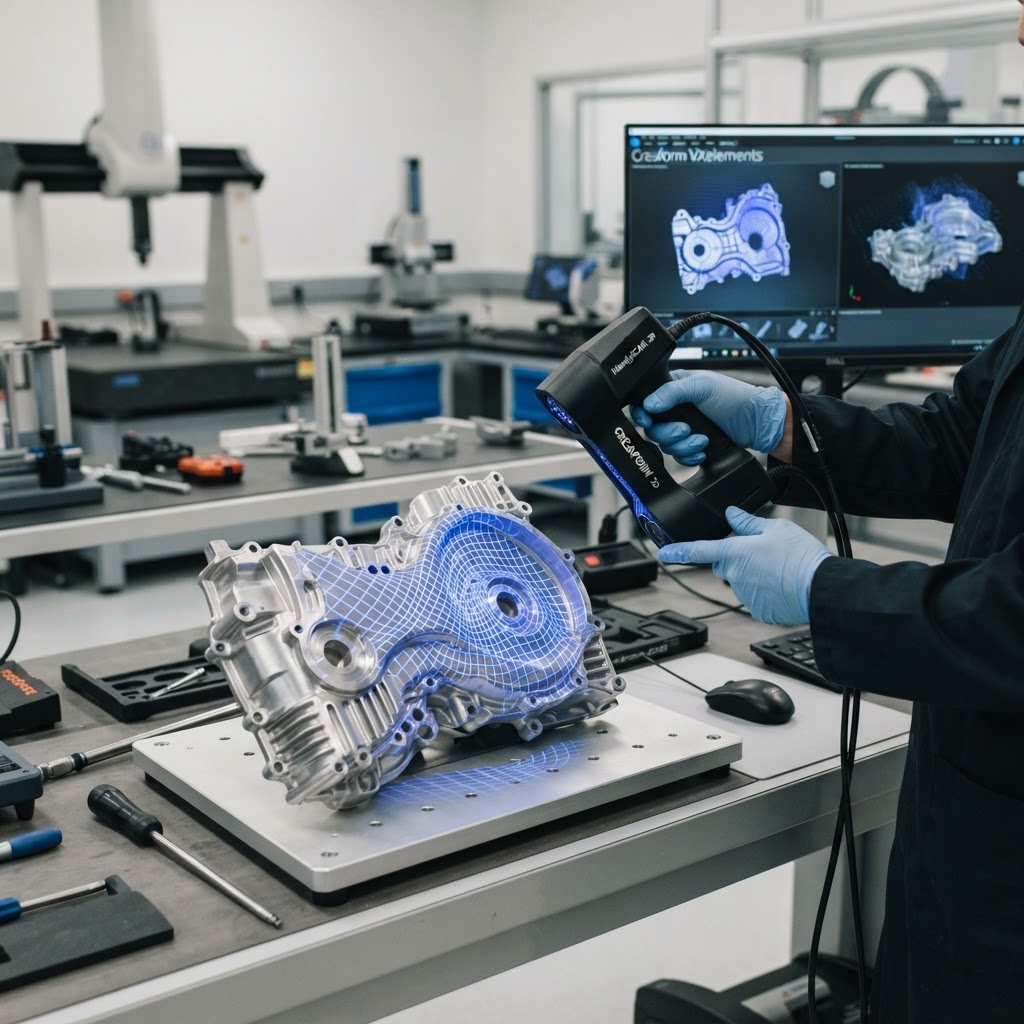
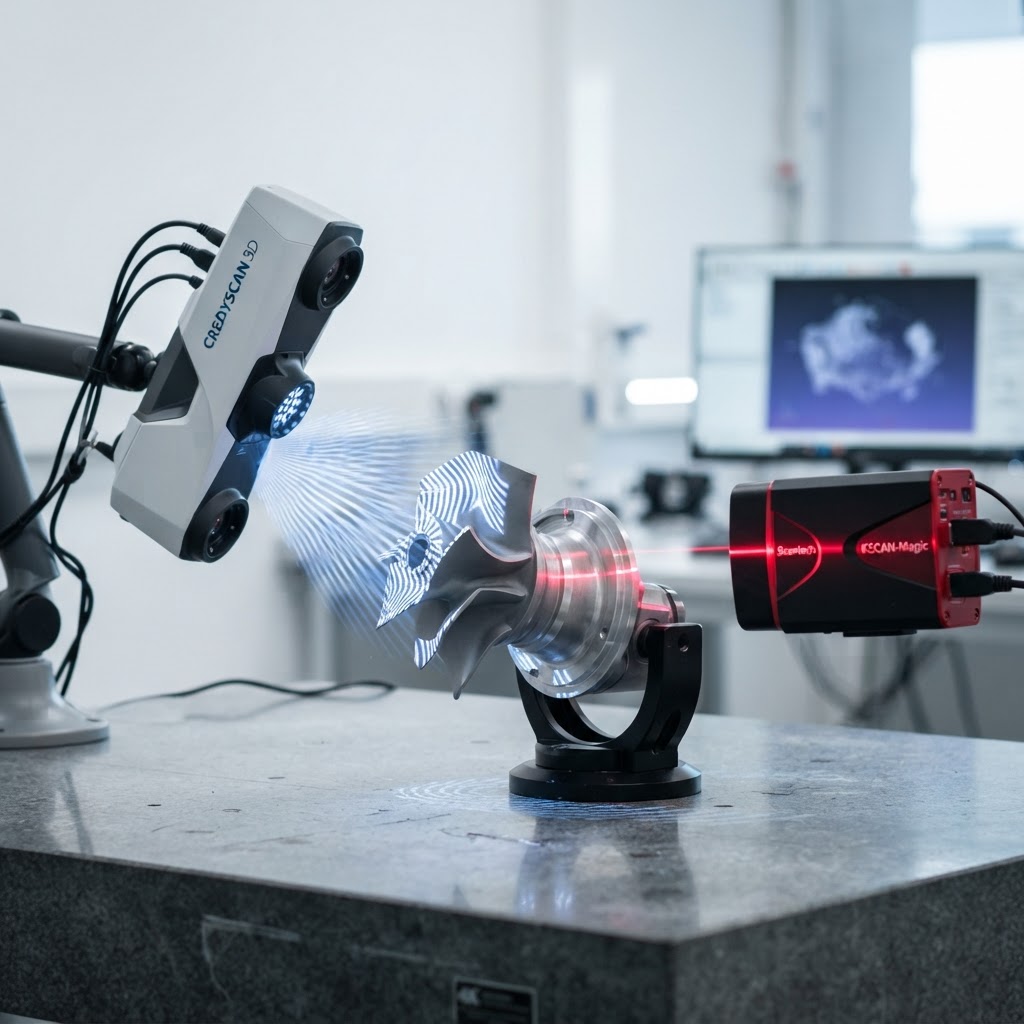
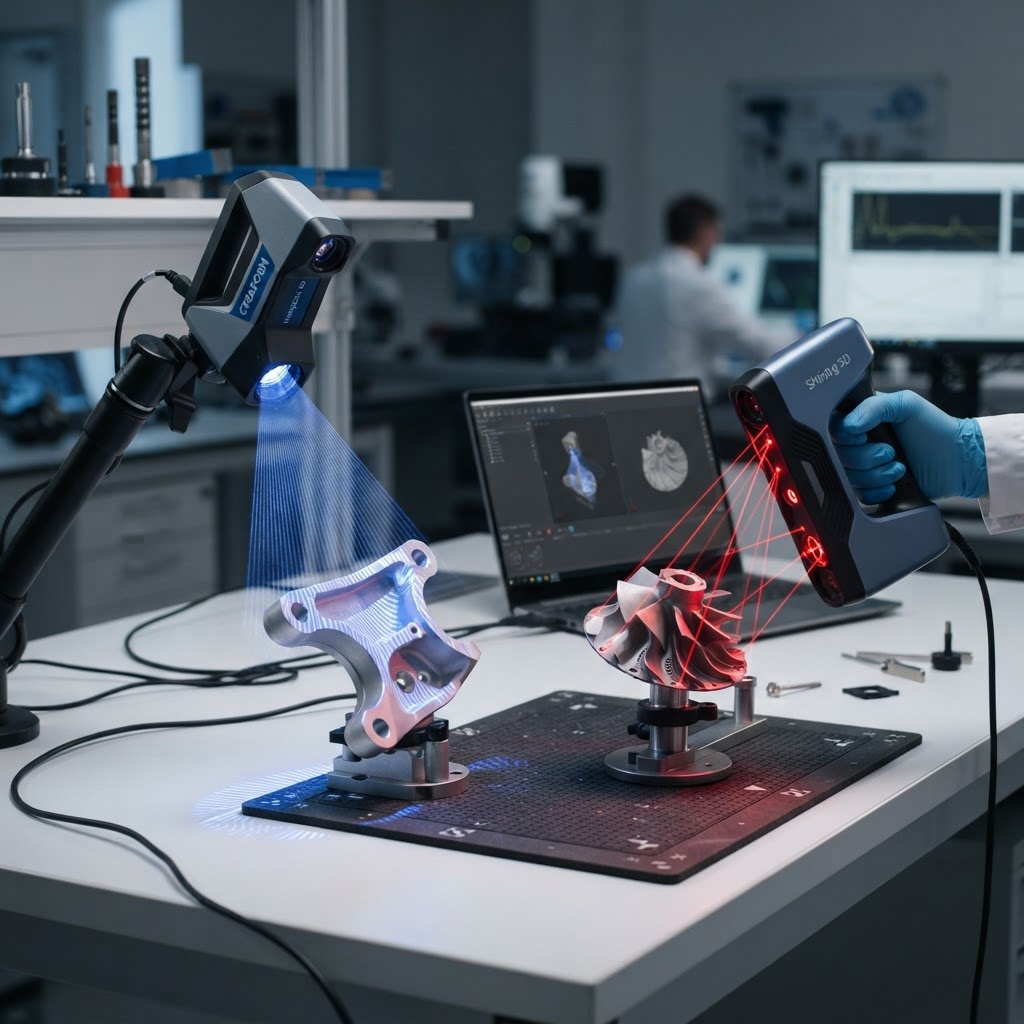
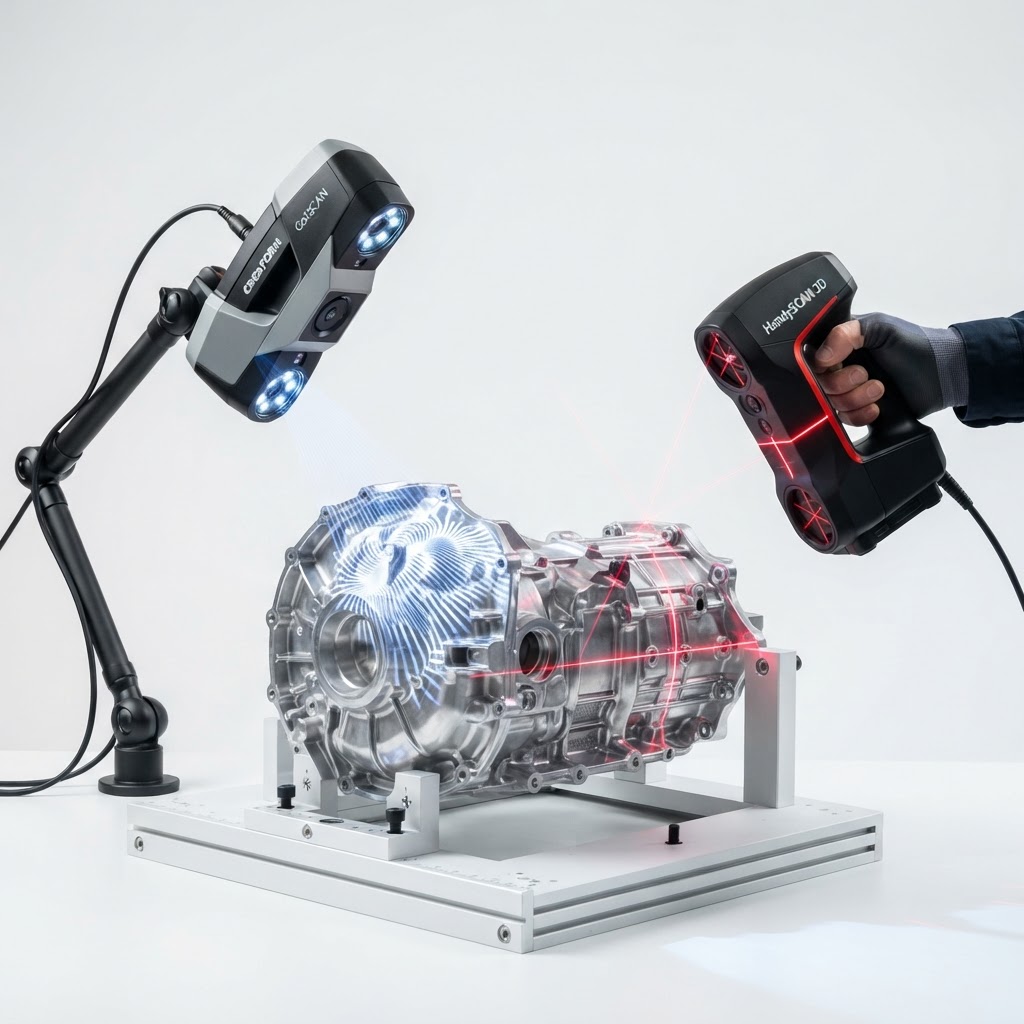
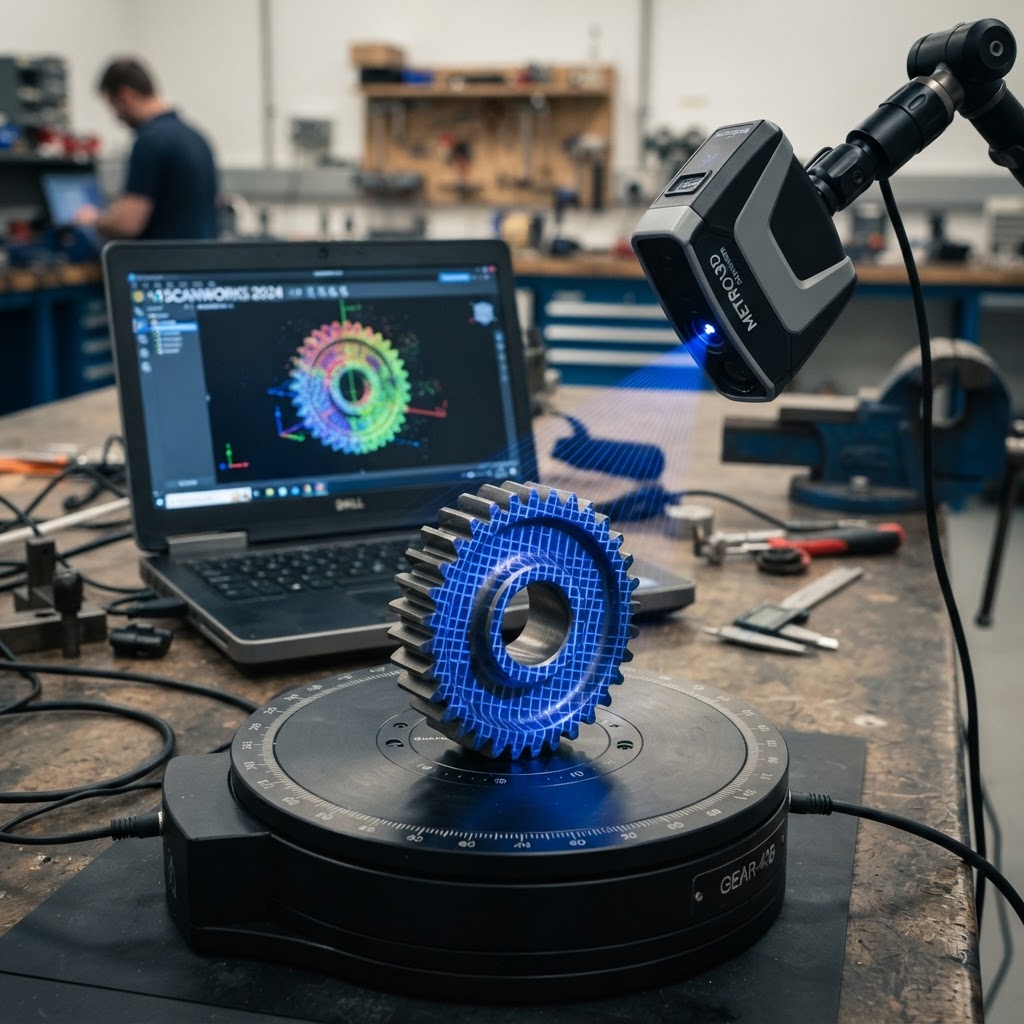
Beim Structured-Light-Scanning projiziert ein Projektor definierte Lichtmuster – meist Streifen – auf das Bauteil. Zwei oder mehr Kameras nehmen die Verformung dieser Muster auf. Aus der Verzerrung berechnet die Software präzise Tiefenwerte. Das Verfahren arbeitet flächenbasiert: Ein einzelner Scan erfasst eine große Fläche gleichzeitig, oft in einer einzigen Aufnahme von wenigen Sekunden.
Laserscanner hingegen tasten die Oberfläche punktweise oder linienweise ab. Ein Laserstrahl trifft das Bauteil, der reflektierte Strahl wird ausgewertet – entweder per Triangulation (bei Handscannern und stationären Systemen im Nahbereich) oder per Laufzeitmessung (Time-of-Flight, eher für große Räume und Infrastruktur). Handgeführte Laserscanner sind flexibler einsetzbar, stationäre Lasertracker erreichen Genauigkeiten im Mikrometerbereich.
Beide Verfahren erzeugen am Ende eine Punktwolke, aus der sich ein Polygonnetz (Mesh) ableiten lässt. Der Weg dorthin und die Qualität des Ergebnisses unterscheiden sich jedoch erheblich.
Genauigkeit: Was die Zahlen wirklich bedeuten
Structured-Light-Scanner erreichen in kontrollierten Umgebungen Genauigkeiten von 0,01 bis 0,05 mm bei kleinen bis mittelgroßen Bauteilen (bis ca. 500 × 500 mm). Das macht sie zur ersten Wahl für Präzisionsteile: Spritzgussformen, Zahnräder, medizinische Implantate, Elektronikgehäuse. In unserer Erfahrung liefern Systeme wie der GOM ATOS oder der Zeiss T-SCAN Datensätze, die direkt für Soll-Ist-Vergleiche in der Qualitätssicherung taugen – ohne aufwendige Nachbearbeitung.
Laserscanner variieren stärker. Einfache Handscanner (Artec, Faro Freestyle) bewegen sich im Bereich 0,1 bis 0,5 mm – ausreichend für viele Reverse-Engineering-Aufgaben, aber nicht für maßhaltige Qualitätsprüfung. Hochwertige stationäre Systeme wie der Faro Quantum oder Leica Absolute Tracker kommen auf 0,01 mm und darunter, kosten aber entsprechend und erfordern erfahrene Bediener.
Was viele unterschätzen: Die angegebene Systemgenauigkeit ist eine Laborangabe. In der Praxis kommen Reflexionen, Temperaturschwankungen und Bauteilbewegungen hinzu. Structured Light reagiert dabei empfindlicher auf Fremdlicht – direkte Sonneneinstrahlung kann einen Scan unbrauchbar machen.
Oberflächenbeschaffenheit: Der entscheidende Praxisfaktor
Hier liegt einer der größten Unterschiede. Structured Light braucht eine matte, diffus reflektierende Oberfläche. Glänzende Metalloberflächen, Glas, schwarze Kunststoffe oder stark transparente Materialien bereiten erhebliche Probleme. Das Lichtmuster wird nicht korrekt zurückgeworfen, die Software kann keine Tiefeninformation berechnen. Die Lösung: Einsprühen mit mattem Kontrastspray (z. B. Tipp-Ex-Spray oder speziellen Scansprays). Das funktioniert gut, bedeutet aber Aufwand – und scheidet für Bauteile aus, die danach gereinigt werden müssen oder empfindlich auf Beschichtungen reagieren.
Laserscanner sind in dieser Hinsicht robuster. Viele aktuelle Systeme scannen auch glänzende und dunkle Oberflächen ohne Vorbehandlung, wenngleich mit Einbußen bei der Genauigkeit an stark reflektierenden Stellen. Für Freiformflächen, große Kunststoffgehäuse oder Außenhüllen von Fahrzeugteilen ist das ein klarer Vorteil.
| Eigenschaft | Structured Light | Laserscan |
|---|---|---|
| Matte Oberflächen | ✅ Sehr gut | ✅ Gut |
| Glänzende Oberflächen | ⚠️ Spray nötig | ✅ Meist problemlos |
| Dunkle/schwarze Oberflächen | ❌ Schwierig | ⚠️ Eingeschränkt |
| Transparente Materialien | ❌ Nicht geeignet | ❌ Nicht geeignet |
| Freihandmessung möglich | ❌ Stationär | ✅ Ja |
Bauteilgröße und Einsatzbereich
Structured Light ist bei kleinen bis mittelgroßen Bauteilen zuhause. Ein typisches Einsatzgebiet: Spritzgussteile bis Handgröße, Frästeile, Elektronikplatinen, medizintechnische Baugruppen. Für größere Bauteile muss man viele Einzelscans zusammensetzen (Registrierung), was Zeit kostet und Fehler akkumulieren kann.
Laserscanner – besonders handgeführte – sind für große und komplexe Geometrien geeignet. Ein Motorblock, ein Fahrzeuginnenraum, ein komplettes Maschinenbett: Der Bediener geht mit dem Gerät um das Bauteil herum. Das ist flexibel und schnell, erkauft sich aber mit niedrigerer Genauigkeit gegenüber stationären Structured-Light-Systemen.
Für sehr große Objekte – Schiffskomponenten, Anlagenteile, Gebäude – kommen terrestrische Laserscanner (TLS) zum Einsatz. Die liefern Punktwolken mit Millimetergenauigkeit über Reichweiten von 100 Metern und mehr. Structured Light spielt in diesem Bereich schlicht keine Rolle.
Wann welches Verfahren – eine pragmatische Entscheidungshilfe
Die Frage ist nicht, welches Verfahren besser ist. Die Frage ist, welches für Ihr Bauteil und Ihre Aufgabe passt. Hier eine pragmatische Einordnung:
Structured Light empfehlen sich, wenn:
- Genauigkeit unter 0,05 mm gefragt ist
- Das Bauteil klein bis mittelgroß ist (unter 800 mm)
- Eine kontrollierte Umgebung vorhanden ist
- Qualitätsprüfung und Soll-Ist-Vergleich das Ziel sind
- Die Oberfläche matt oder einsprühbar ist
Laserscan empfiehlt sich, wenn:
- Das Bauteil groß, komplex oder schwer zugänglich ist
- Flexibilität vor Ort gefragt ist (z. B. Maschinensaal, Außenbereich)
- Glänzende oder dunkle Oberflächen vorliegen
- Reverse Engineering mit moderaten Toleranzen ausreicht (± 0,1–0,3 mm)
- Schnelle Ergebnisse wichtiger sind als Höchstgenauigkeit
In unserer Praxis bei PrintYourParts sehen wir regelmäßig beide Szenarien. Häufiger als erwartet kommen Kunden mit Anfragen, bei denen die Technologiewahl bereits festgelegt ist – oft aus Gewohnheit. Ein Gespräch vorab spart dabei Zeit und Geld.
Fazit
Structured Light und Laserscan ergänzen sich – sie konkurrieren nicht. Für präzise Qualitätsprüfung kleiner Bauteile ist Streifenlicht kaum zu schlagen. Für flexible Digitalisierung großer oder geometrisch komplexer Teile ist der Laserscan das richtige Werkzeug. Die Oberflächenbeschaffenheit, die Bauteilgröße und die geforderte Genauigkeit sind die drei Schlüsselkriterien für Ihre Entscheidung.
Wenn Sie unsicher sind, welches Verfahren für Ihr Bauteil sinnvoll ist, sprechen Sie uns an. Bei PrintYourParts setzen wir beide Technologien ein und beraten Sie auf Basis konkreter Anforderungen – ohne Standardlösung von der Stange.