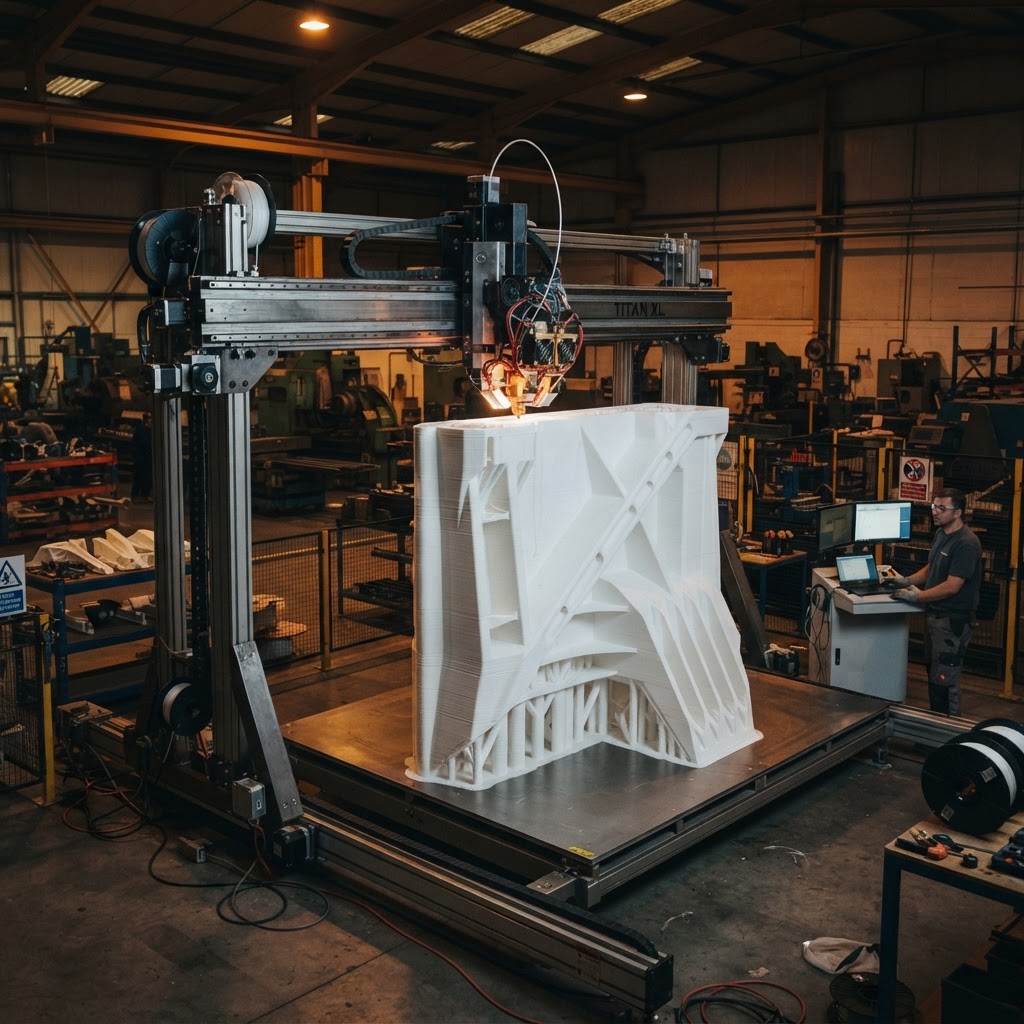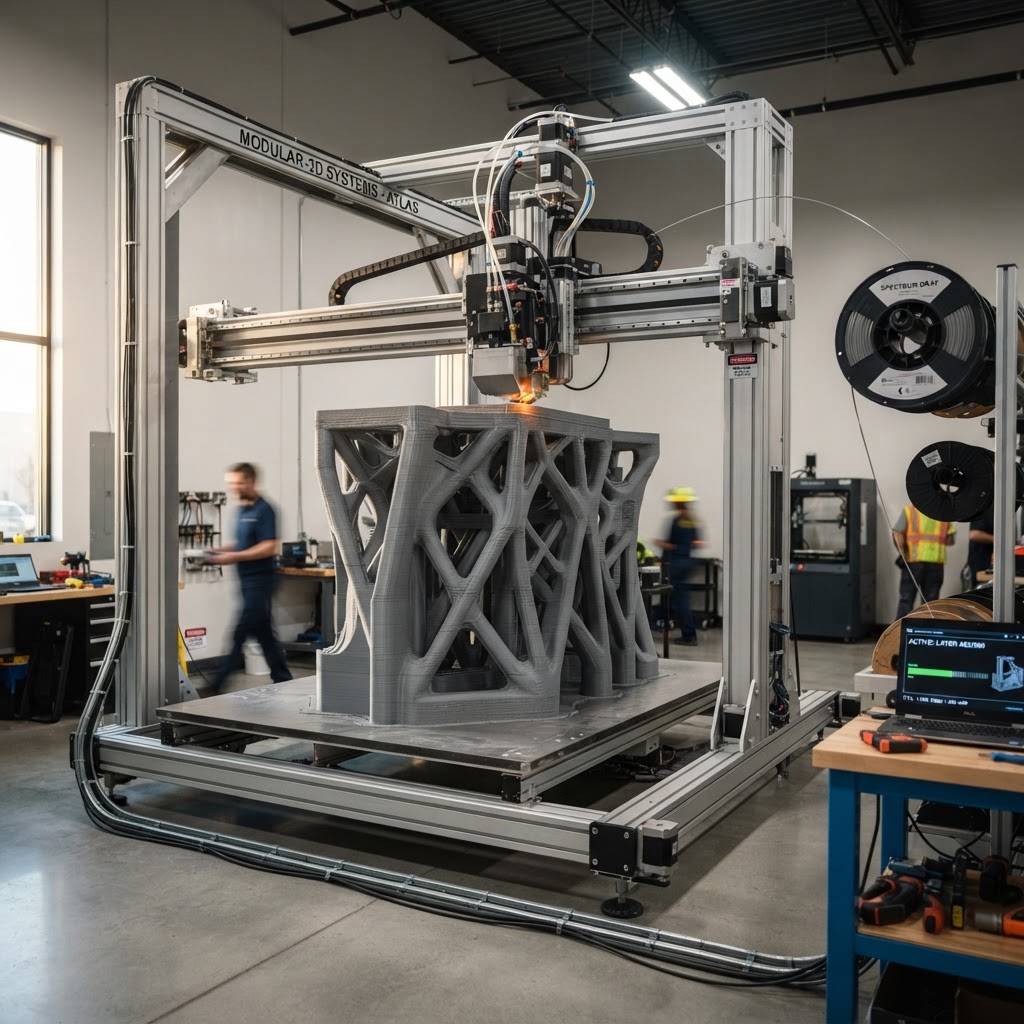
Irgendwann reicht der Bauraum nicht mehr. Ein Flansch für eine Industrieanlage, ein Prototyp für ein Karosserieteil, eine Montagevorrichtung, die exakt mit der Seriengeometrie übereinstimmen muss – und plötzlich stehen Sie vor der Frage: Welcher Drucker schafft das überhaupt? Großformat-FDM beginnt dort, wo handelsübliche Desktop-Maschinen aufhören. Grob gesagt ab einem Bauvolumen von 500 × 500 × 500 mm, besser noch ab 1.000 mm in einer Raumdimension.
Was viele unterschätzen: Es geht nicht nur um Baugröße. Ein großes Teil zu drucken ist technisch eine andere Aufgabe als ein kleines. Verzug, Temperaturgradienten, Eigenspannungen, Druckzeit – all das skaliert nicht linear. Ein Bauteil mit 800 mm Kantenlänge aus ABS zu drucken, ohne dass es sich von der Plattform ablöst oder Risse bekommt, erfordert eine kontrollierte Umgebung, die richtigen Materialien und Erfahrung im Umgang mit den Prozessparametern.
Dieser Artikel erklärt, was Großformat-FDM technisch bedeutet, welche Materialien sinnvoll sind, wo die Grenzen des Verfahrens liegen – und wann es die richtige Wahl ist.
Was „Großformat" in der Praxis bedeutet
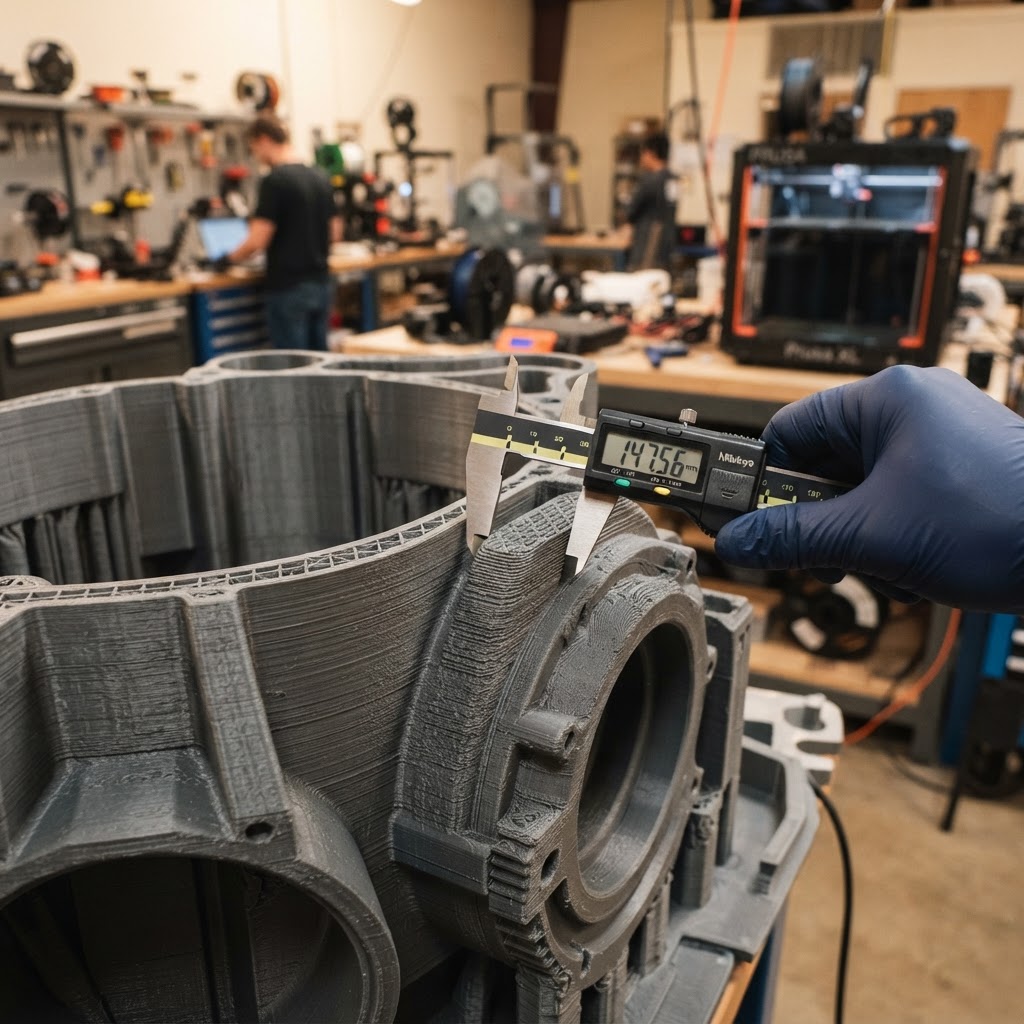
In der Branche gibt es keine verbindliche Definition. Bei PrintYourParts sprechen wir von Großformat, sobald eine Bauteilabmessung 400 mm überschreitet – oder wenn das Gesamtvolumen des Teils eine Größenordnung erreicht, bei der Standardmaschinen schlicht zu klein sind. Unsere FDM-Systeme bewegen sich im Bereich bis 1.000 × 1.000 × 1.000 mm, einzelne Teile lassen sich durch strategisches Aufteilen und Verkleben noch deutlich größer realisieren.
Der wichtigste Unterschied zu kleinen Drucken liegt im thermischen Management. Große Bauteile brauchen lange. Ein Bauteil mit 600 mm Höhe aus PETG kann leicht 40–60 Stunden Druckzeit bedeuten. In dieser Zeit kühlt das Bauteil in unterschiedlichen Zonen unterschiedlich schnell ab – wenn der Bauraum nicht aktiv temperiert ist, entstehen Eigenspannungen, die im schlimmsten Fall zur Delamination führen. Beheizbare Kammern mit gleichmäßiger Temperaturverteilung sind bei echtem Großformat keine Option, sondern Voraussetzung.
Ein weiterer Punkt: die Schichthaftung über große Flächen. Bei 400 mm Wandlänge muss der Extruder das Material exakt temperiert absetzen – zu kalt, und die Schicht haftet nicht; zu warm, und das darunterliegende Material wird wieder weich, was zu Verformungen führt. Diese Balance zu finden und reproduzierbar zu halten, ist eine der zentralen Herausforderungen.
Materialwahl: Nicht jeder Kunststoff ist für große Teile geeignet
Das sieht man in der Praxis regelmäßig: Kunden kommen mit einer Anfrage für ein großes Bauteil aus ABS – ein Material, das für Großformat grundsätzlich funktioniert, aber eine geschlossene, aktiv temperierte Kammer absolut zwingend macht. ABS schwindet beim Abkühlen signifikant, bis zu 0,8 % linear. Bei 600 mm Bauteilgröße sind das fast 5 mm Verzug, wenn der Prozess nicht stimmt.
Für viele Anwendungen empfehlen wir ASA oder PETG als Einstieg. ASA verhält sich ähnlich wie ABS, ist aber weniger verzugsanfällig und UV-beständig – relevant für Außenanwendungen oder Betriebsmittel, die im Freien eingesetzt werden. PETG ist gutmütiger im Druck, haftet gut auf der Platte und zeigt bei großen Teilen weniger Eigenspannungen. Die mechanischen Werte sind für viele industrielle Einsatzzwecke ausreichend.
Für anspruchsvollere Anforderungen kommen Hochleistungskunststoffe ins Spiel:
| Material | Besonderheit | Typische Einsatzfälle |
|---|---|---|
| ABS | Günstig, gut nachbearbeitbar | Gehäuse, Prototypen |
| ASA | UV-beständig, wenig Verzug | Außenbauteile, Jigs |
| PETG | Gutmütig, lebensmitteltauglich möglich | Vorrichtungen, Gehäuse |
| PA12 (Nylon) | Hohe Zähigkeit, etwas hygroskopisch | Funktionsteile, bewegliche Baugruppen |
| PC-ABS | Hohe Schlagfestigkeit | Technische Gehäuse, Halterungen |
| PEEK / PEI | Temperaturbeständig bis 200 °C+ | Luft- und Raumfahrt, Medizin |
PEEK und PEI erfordern Drucktemperaturen von 350–450 °C und beheizte Kammern über 100 °C – das können nur spezialisierte Maschinen. Der Aufwand ist erheblich, der Preis entsprechend. Aber wenn ein Bauteil bei 180 °C dauerhaft belastet wird, gibt es keine Alternative.
Konstruktive Vorbereitung: Das entscheidet über Erfolg oder Misserfolg
In unserer Erfahrung scheitern mehr Großformatdrucke an unzureichender Konstruktionsvorbereitung als an Maschinenproblemen. Die häufigsten Fehler:
Zu massive Querschnitte. Ein vollständig gefülltes Bauteil mit 100 × 100 mm Querschnitt akkumuliert enorme Wärme beim Drucken. Es kühlt ungleichmäßig ab, zieht sich zusammen und verursacht Verzug – oder benötigt Druckzeiten, die wirtschaftlich nicht mehr sinnvoll sind. Die Lösung: Hohlräume, Verrippungen, Wabenstrukturen. Gleiche Steifigkeit, deutlich weniger Material und besseres thermisches Verhalten.
Überhänge über 45–50 Grad werden bei großen Teilen zum Problem. Stützstrukturen sind bei Großformat teuer – nicht nur in Material, sondern in Druckzeit und Nachbearbeitung. Wer sein Modell so konstruiert, dass Überhänge minimiert werden, spart bares Geld. Manchmal lohnt es sich, ein Bauteil in zwei Hälften zu drucken und anschließend zu verkleben oder zu verschrauben.
Checkliste für großformatige FDM-Teile:
- Wandstärken ≥ 2,0 mm, besser 3,0 mm für tragende Strukturen
- Keine vollmassiven Querschnitte über 40 × 40 mm ohne Hohlraum
- Überhänge prüfen und nach Möglichkeit < 45° halten
- Toleranzkritische Flächen ggf. durch Nachbearbeitung (Fräsen, Schleifen) finalisieren
- Passflächen für mehrteilige Baugruppen mit ≥ 0,3 mm Fügespiel konstruieren
Einsatzfelder: Wo Großformat-FDM wirklich Sinn ergibt
Nicht für jede Anwendung ist FDM das richtige Verfahren. Aber es gibt Felder, in denen es überzeugend stark ist.
Vorrichtungs- und Vorrichtungsbau: Montagevorrichtungen, Prüflehren, Schweißlehren – oft groß, oft komplex, selten in Serie. FDM liefert diese Teile in 24–72 Stunden, wo eine zerspante Aluminiumvorrichtung Wochen dauern würde. Die Maßhaltigkeit ist für die meisten Jig-Anwendungen ausreichend; wo sie es nicht ist, werden kritische Flächen nachgearbeitet.
Prototypen im Maßstab 1:1: Im Fahrzeugbau, Maschinenbau oder bei Haushaltsgeräten werden regelmäßig 1:1-Prototypen benötigt – für Designreviews, Ergonomietests oder Funktionsmuster. FDM ist hier oft das schnellste und günstigste Mittel, um früh physische Bauteile in der Hand zu haben.
Guss- und Laminierformen: Formen für GFK-Laminate oder Silikonteile lassen sich aus ABS oder ASA drucken, nachschleifen und mit Trennmittel behandeln. Für Kleinserien von fünf bis dreißig Abgüssen ist das wirtschaftlich sehr attraktiv.
Fazit
Großformat-FDM ist kein Nischenthema mehr. Wer Teile jenseits der 400-mm-Marke braucht, findet in diesem Verfahren ein leistungsfähiges Werkzeug – wenn Maschinentechnik, Material und Konstruktion aufeinander abgestimmt sind. Die Technologie vergibt wenig Fehler bei großen Bauteilen; der Aufwand in der Vorbereitung zahlt sich aber direkt aus.
Bei PrintYourParts betreiben wir Großformat-FDM mit beheizten Kammern und einem Materialportfolio von PETG bis PEEK. Wenn Sie ein Teil haben, das irgendwo zwischen „zu groß für Standard" und „zu komplex für klassische Fertigung" liegt – schicken Sie uns die Anfrage. Wir schauen es uns an.