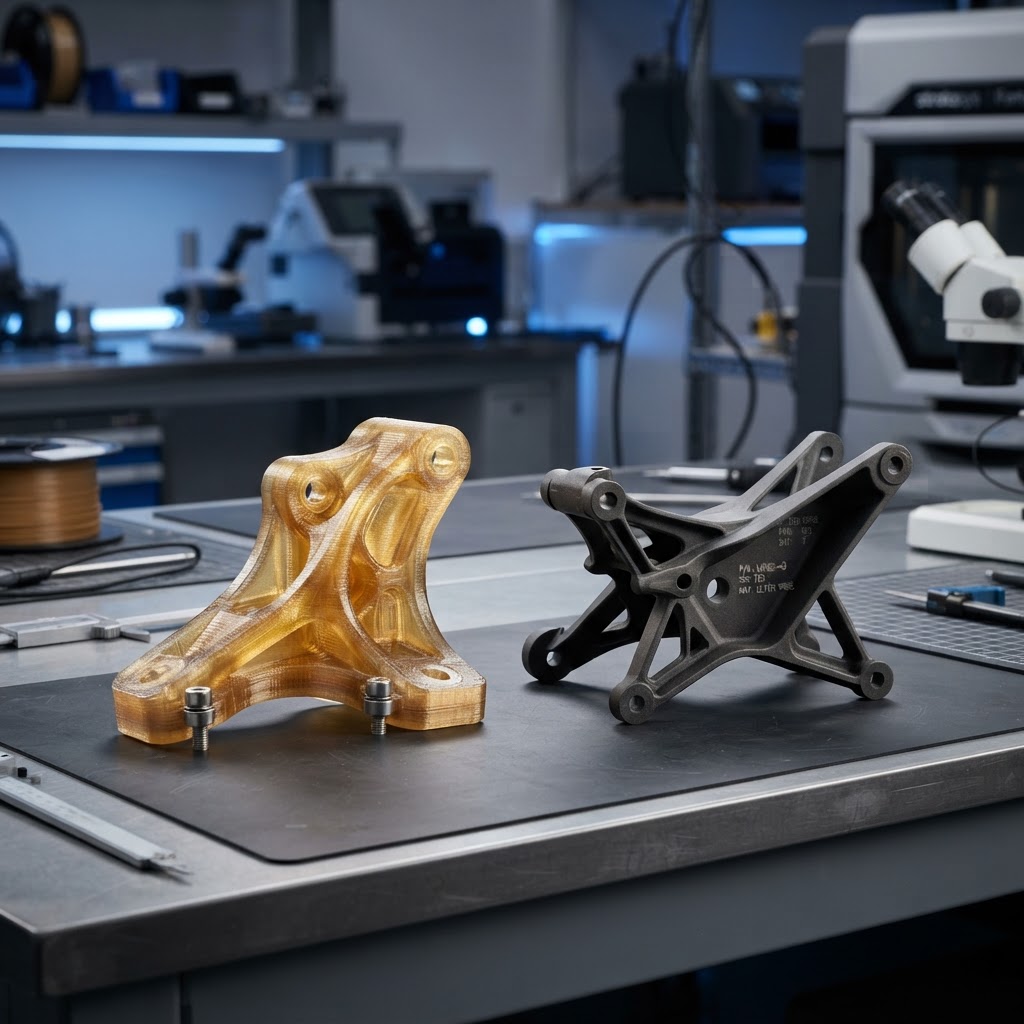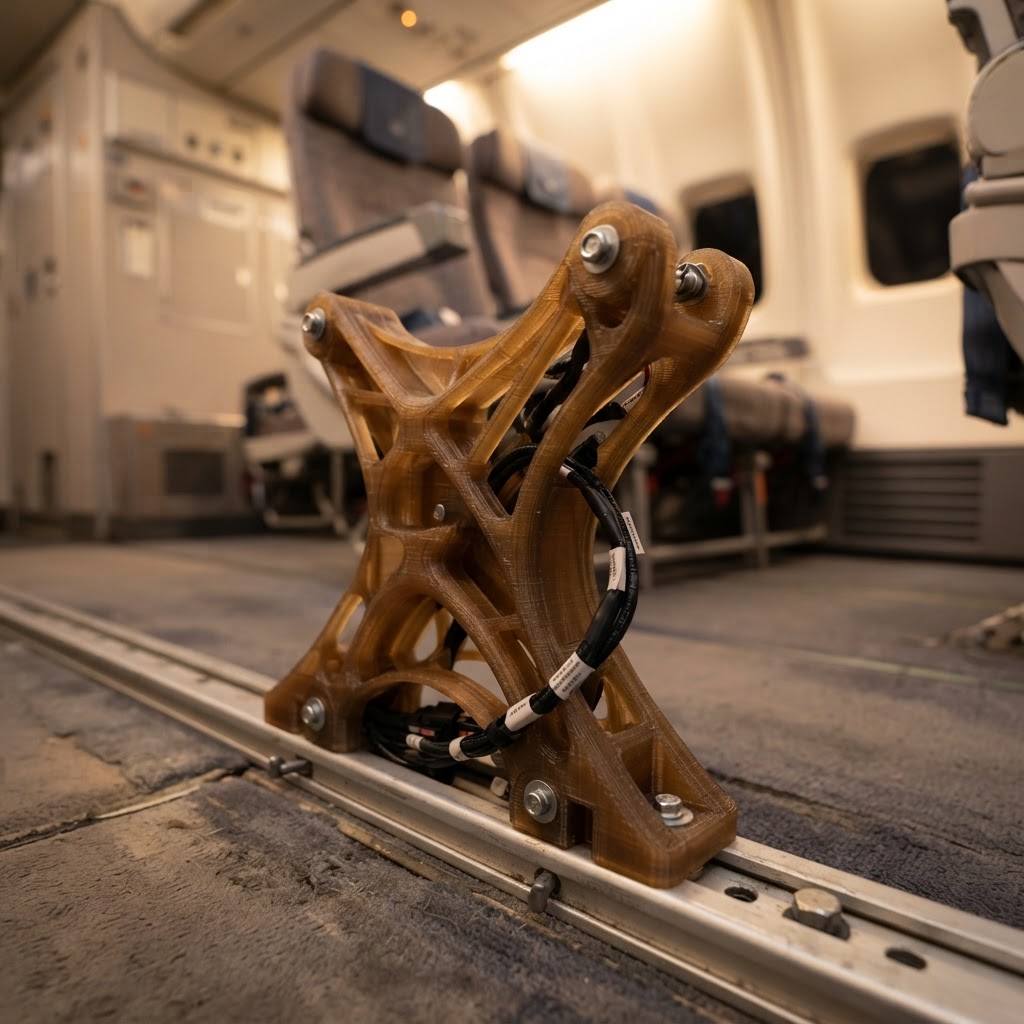
Wer im Bereich Luft- und Raumfahrt oder Schienenfahrzeuge nach einem 3D-Druckmaterial sucht, stößt früher oder später auf ULTEM 9085. Nicht weil es das günstigste ist – ganz im Gegenteil. Sondern weil es eine Kombination aus mechanischen, thermischen und vor allem normativen Eigenschaften mitbringt, die in diesen Branchen schlicht notwendig ist. FST-Zertifizierung, hohe Steifigkeit bei Hitze, gute chemische Beständigkeit: Das klingt nach einer langen Liste. Aber hinter jedem dieser Punkte steckt ein konkreter Grund, warum Ingenieure in regulierten Industrien auf dieses Material setzen.
ULTEM 9085 ist ein thermoplastisches Polyetherimid (PEI) – entwickelt von SABIC, ursprünglich für die Spritzgussverarbeitung. Die FDM-verarbeitbare Variante hat sich jedoch als einer der wichtigsten Werkstoffe im industriellen 3D-Druck etabliert. Nicht für Prototypen im klassischen Sinne, sondern für funktionale Endteile: Kabelkanäle, Luftführungen, Halterungen, Verkleidungselemente. Bauteile, die im Einsatz Temperaturen bis 160 °C standhalten müssen, die nicht brennen dürfen und die trotzdem ein tragbares Gewicht haben.
Was viele unterschätzen: ULTEM 9085 ist kein Material, das man einfach auf jedem FDM-Drucker verarbeitet. Es braucht Hochtemperatur-Systeme, präzise Prozessführung und tiefes Verständnis der Materialeigenschaften. Wer hier spart – am Equipment, an der Prozessqualifikation – bekommt Teile, die auf dem Papier aus ULTEM bestehen, aber nicht die Leistung erbringen, für die das Material bekannt ist.
Warum gerade ULTEM 9085 in Luftfahrt und Schienenverkehr
Der entscheidende Faktor ist die FST-Zertifizierung. FST steht für Flammability, Smoke, Toxicity – also Entflammbarkeit, Rauchentwicklung und Toxizität der Verbrennungsgase. Beide Branchen schreiben entsprechende Nachweise für Kabineninnenräume und sicherheitsrelevante Bereiche vor. ULTEM 9085 erfüllt die Anforderungen nach FAR 25.853 (Luftfahrt) und EN 45545-2 (Schienenfahrzeuge), ohne dass nachträgliche Beschichtungen oder Additive nötig wären.
Das unterscheidet es grundlegend von anderen Hochleistungspolymeren wie PEEK oder PA12-CF. Die bieten zwar teils bessere mechanische Kennwerte, bringen aber keine inhärente FST-Qualifikation mit. Für eine Halterung in der Flugzeugkabine oder einen Kabelkanal im Triebwagen ist das ein K.O.-Kriterium – unabhängig davon, wie gut die Zugfestigkeit auf dem Datenblatt aussieht.
Hinzu kommt: ULTEM 9085 hat eine Wärmeformbeständigkeit (HDT) von ca. 153 °C bei 0,45 MPa. Für Anwendungen in der Nähe von Antriebskomponenten oder in direkt besonnten Fahrzeugbereichen ist das ein realistischer Sicherheitspuffer.
Mechanische Kennwerte – was das Material wirklich leistet
| Eigenschaft | Wert (typisch, FDM) |
|---|---|
| Zugfestigkeit | ~48 MPa |
| Zugmodul | ~2,2 GPa |
| Biegemodul | ~2,1 GPa |
| HDT (0,45 MPa) | ~153 °C |
| Dichte | ~1,34 g/cm³ |
| Bruchdehnung | ~3–4 % |
Diese Werte gelten für optimierte FDM-Prozesse. In der Praxis sehen wir häufig, dass Teile aus schlecht kalibrierten Prozessen 20–30 % unter diesen Werten liegen. Die Schichtadhäsion spielt dabei eine zentrale Rolle: ULTEM 9085 ist anisotrop, das heißt, die Festigkeit in Z-Richtung (senkrecht zur Baurichtung) ist deutlich geringer als in X/Y. Wer das bei der Bauteilausrichtung im Bauraum nicht berücksichtigt, baut sich mechanische Schwachstellen ein.
In unserer Erfahrung ist die Bauteilorientierung bei ULTEM 9085 oft wichtiger als die Wandstärke. Ein Teil, das falsch ausgerichtet gedruckt wird, versagt an der Schnittstelle zweier Schichten – auch wenn es theoretisch dick genug ist.
Verarbeitung: Warum nicht jeder Drucker taugt
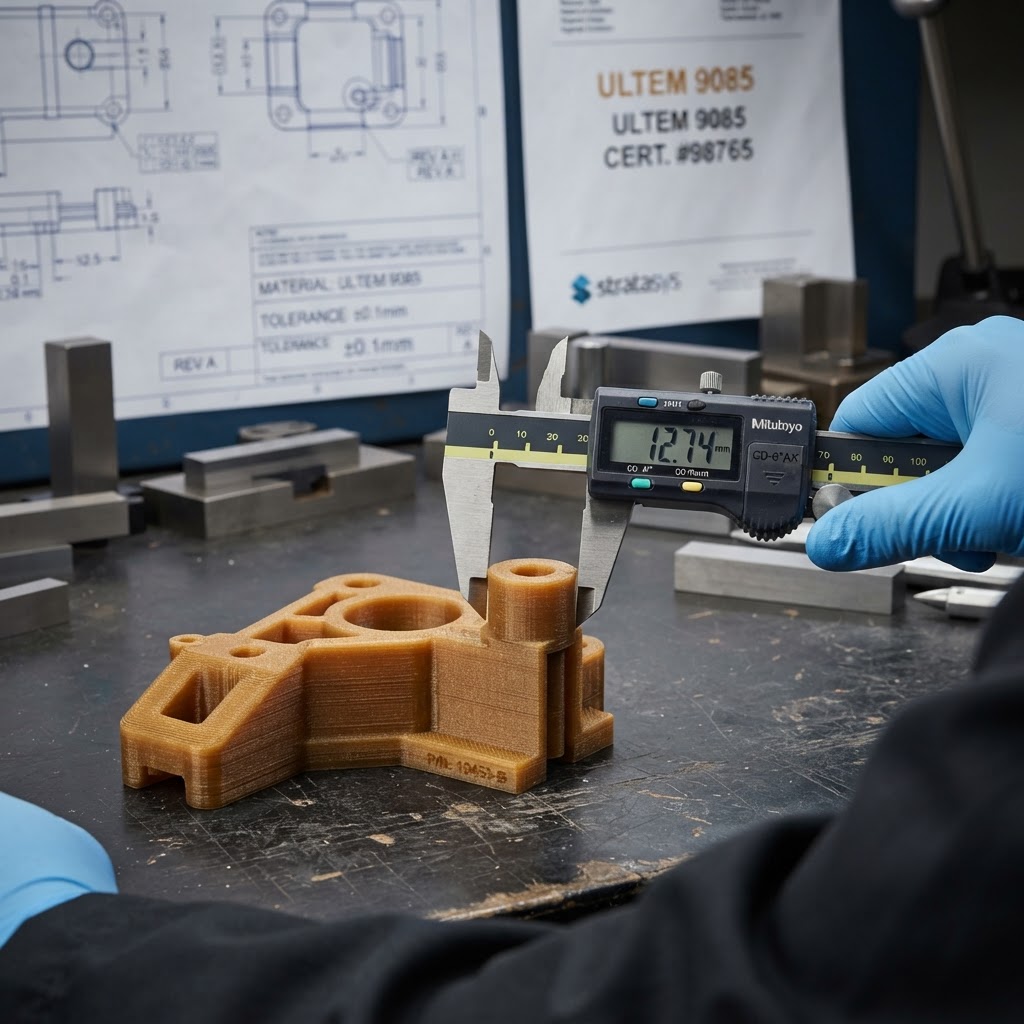
ULTEM 9085 erfordert Drucktemperaturen von 350–390 °C am Extruder und eine beheizte Kammer von mindestens 90–110 °C. Das schließt die meisten Desktop-Systeme kategorisch aus. Geeignet sind Systeme wie der Stratasys Fortus, der Raise3D Hyper FFF oder vergleichbare Industriemaschinen mit geschlossenem, temperiertem Bauraum.
Das Stützmaterial ist ein weiteres Thema. ULTEM 9085 wird üblicherweise mit löslichem Stützmaterial (z. B. ULTEM 1010 oder dedizierte Support-Compounds) gedruckt. Das ermöglicht komplexe Hinterschnitte und Innengeometrien, die für Kabelführungen oder Klipsverbindungen typisch sind. Mechanisches Stützmaterial würde die Oberfläche beschädigen – bei sichtbaren Kabinenteilen ein ernstes Problem.
Checkliste für die Verarbeitung:
- Geschlossener, beheizter Bauraum (mind. 90 °C)
- Extrudertemperatur ≥ 350 °C
- Vorgetrocknetes Material (24 h bei 80–90 °C empfohlen)
- Lösliches Stützmaterial für komplexe Geometrien
- Kalibrierter Prozess mit zertifiziertem Materialprofil
Typische Anwendungen in der Praxis
In der Luftfahrt dominieren zwei Kategorien: Kabinenausstattung und strukturelle Nichttragelemente. Konkret sind das Belüftungsdüsen, Sitz-Rückenverkleidungen, Halterungen für In-Flight-Entertainment-Systeme, Gepäckfach-Verriegelungen oder Kabinentrenner in Business-Jets. Airbus und Boeing-Zulieferer nutzen FDM mit ULTEM 9085 seit Jahren für diese Zwecke – oft kombiniert mit nachträglicher CNC-Bearbeitung für kritische Passgenauigkeiten.
Im Schienenverkehr ist das Bild ähnlich. Hier sind es vor allem Innenraumteile, Abdeckungen für Elektroinstallationen, Kabelkanäle und Führungsschienen, die aus ULTEM gedruckt werden. Der Vorteil gegenüber Spritzguss: Kleine Stückzahlen von 10 bis 200 Einheiten sind wirtschaftlich sinnvoll. Gerade bei Modernisierungen älterer Fahrzeugflotten, wo Originalwerkzeuge nicht mehr existieren oder Lieferzeiten für Ersatzteile inakzeptabel lang sind, hat der 3D-Druck klare Vorteile.
Was wir bei PrintYourParts regelmäßig sehen: Kunden kommen mit einem Bauteil aus abgekündigtem Spritzguss-Werkzeug, einem 3D-Scan der Originalgeometrie – und brauchen innerhalb von zwei Wochen 50 Ersatzteile in FST-Qualität. Genau dafür ist dieses Material gemacht.
Kosten und wirtschaftliche Realität
ULTEM 9085 ist teuer. Das Filament liegt je nach Bezugsweg bei 300–600 €/kg, und der Druckprozess auf qualifizierten Industriesystemen ist nicht mit FDM-Standardpreisen zu vergleichen. Für ein mittelgroßes Bauteil (ca. 200 cm³ Volumen) können Kosten zwischen 150 und 400 € entstehen – je nach Stützstrukturanteil, Bauteilkomplexität und Nachbearbeitung.
Diese Zahlen schrecken auf den ersten Blick ab. Im Kontext sind sie oft vertretbar: Ein neu konstruiertes Spritzgusswerkzeug für kleine Serien kostet 10.000–50.000 € und hat eine Vorlaufzeit von 8–14 Wochen. Wer 20 bis 100 Teile braucht, fährt mit 3D-Druck in ULTEM 9085 in vielen Fällen deutlich besser – auch finanziell.
ULTEM 9085 ist kein Universalmaterial und kein Alltagswerkstoff. Es ist ein spezialisiertes Mittel für einen klar definierten Anwendungsbereich, in dem Normen keine Verhandlungssache sind. Wer in der Luft- oder Schienenfahrttechnik konstruiert, sollte es kennen und einschätzen können.
Wenn Sie ULTEM 9085-Bauteile mit FST-Nachweis, dokumentiertem Prozess und industriell qualifizierten Maschinen benötigen, sprechen Sie uns bei PrintYourParts direkt an. Wir produzieren auf zertifizierten Systemen und unterstützen Sie von der Bauteilausrichtung bis zur Abnahmedokumentation.